
MOQను అర్థం చేసుకోవడం: నూలుతో రంగు వేసిన టవల్స్కు అధిక కనీస పరిమాణం ఎందుకు అవసరం
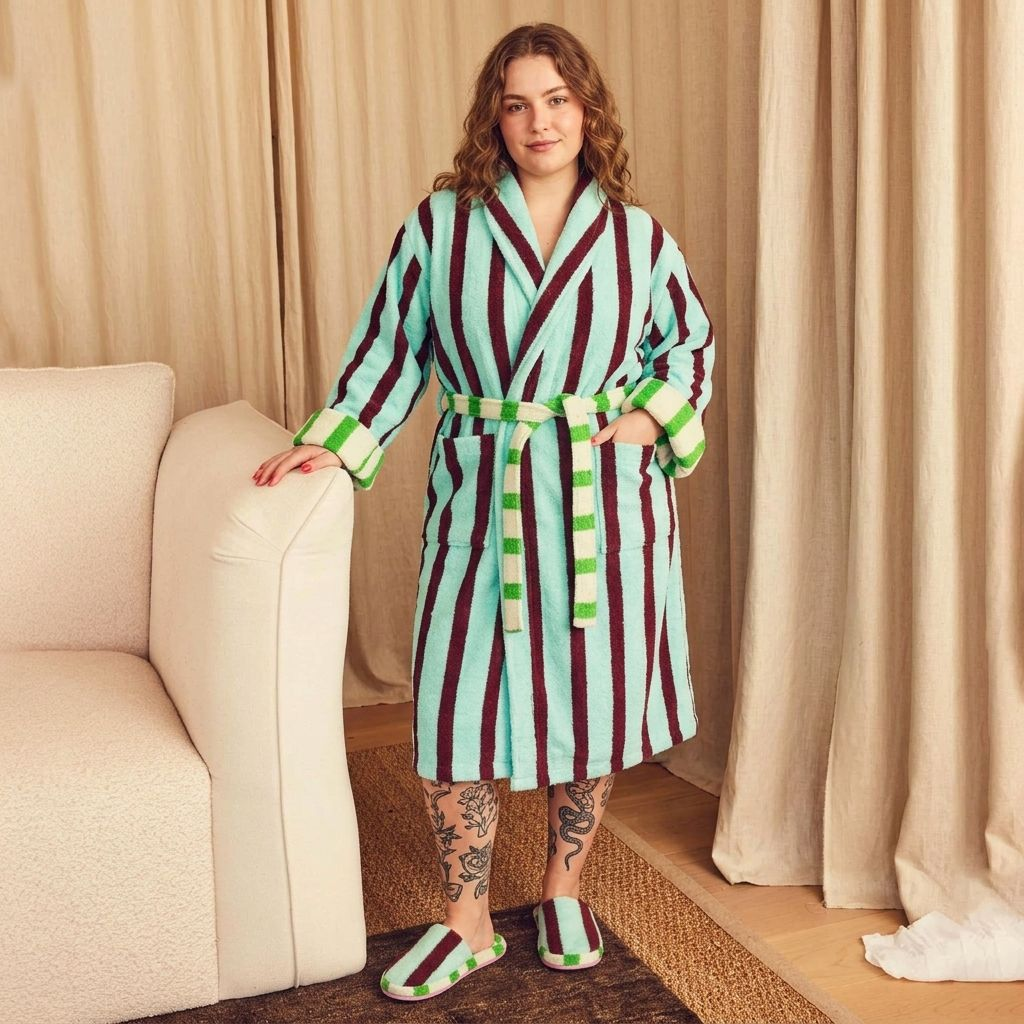
రెండు రంగుల నూలుతో అద్దిన టవల్స్ కోసం వెతుకుతున్న కొనుగోలుదారులు మరియు బ్రాండ్లకు, మొదటగా వచ్చే ప్రశ్నలలో ఒకటి కనీస ఆర్డర్ పరిమాణం గురించే ఉంటుంది. మీరు ఇప్పటికే ఉన్న స్టాక్ నుండి ఎంచుకుంటున్నారా లేదా పూర్తిగా కస్టమ్ డిజైన్ను అభ్యర్థిస్తున్నారా అనే దానిపై సమాధానం చాలా వరకు ఆధారపడి ఉంటుంది. తెలుపు బేస్పై ముద్రించిన టవల్స్తో పోలిస్తే, నూలుతో అద్దిన టవల్స్కు అధిక MOQలు ఉండటానికి కారణం వాటి ఉత్పత్తి ప్రక్రియలోనే ఉంది: రెండు రంగుల నూలుకు విడివిడిగా అద్దాలి, వాటిని వార్ప్ చేసి విభిన్న క్రమాలలో అమర్చాలి, మరియు నేత యంత్రాలను ప్రతి డిజైన్కు ప్రత్యేకంగా సెటప్ చేయాలి. మీరు ఒక బ్రాండ్తో పనిచేస్తున్నా లేదా మరేదైనా బ్రాండ్తో పనిచేస్తున్నా, ఇది పరిశ్రమ అంతటా ఒక ప్రామాణిక అవసరం.జిమ్ టవల్ ఫ్యాక్టరీ, ఒకసర్ఫ్ పాంచో ఫ్యాక్టరీలేదా అనేక వాటిలో ఒకటిబాత్రోబ్ తయారీదారులుప్రపంచ మార్కెట్కు సరఫరా చేయడం.
స్టాక్లో ఉన్న ప్రామాణిక రెండు-రంగుల చారలు (నూలుకు కొత్తగా రంగు వేయబడలేదు)
త్వరిత డెలివరీ మరియు సాధ్యమైనంత తక్కువ యూనిట్ ధర కోరుకునే కొనుగోలుదారులకు, స్టాక్లో ఉన్న ప్రామాణిక రెండు-రంగుల చారల టవల్స్ ఆదర్శవంతమైన ఎంపిక. కొత్తగా నూలుకు రంగు వేయాల్సిన అవసరం లేనందున, కనీస ఆర్డర్ పరిమాణం (MOQ) గణనీయంగా తక్కువగా ఉంటుంది. చదరపు మరియు ఫేస్ టవల్స్కు సాధారణంగా కనీసం 500 పీసులు అవసరం కాగా, బాత్ మరియు స్పోర్ట్స్ టవల్స్ కేవలం 100 నుండి 200 పీసుల నుండి ప్రారంభమవుతాయి. ఈ ఎంపిక ఇప్పటికే ఉన్న స్టాక్ నుండి నేరుగా డెలివరీ పొందే ప్రయోజనాన్ని అందిస్తుంది, అందువల్ల చిన్న ఆర్డర్లకు ఇది అత్యంత ఖర్చు-సమర్థవంతమైన మార్గం.
కస్టమ్ రెండు-రంగుల శైలులు (కస్టమ్ రంగులు, చారలు లేదా నమూనాలు)
కొనుగోలుదారు కస్టమ్ రంగులు లేదా ప్రత్యేకమైన చారల అమరికలను కోరినప్పుడు, దానికి అనుగుణంగా కనీస ఆర్డర్ పరిమాణం (MOQ) పెరుగుతుంది. జాక్వార్డ్ లేని ప్రామాణిక డాబీ రెండు-రంగుల చారల కోసం, గృహ వినియోగ ఫేస్ టవల్స్కు కనీసం 1,000 పీసులు అవసరం కాగా, బాత్ మరియు బీచ్ టవల్స్ 300 పీసుల నుండి ప్రారంభమవుతాయి. టెక్స్ట్, చెక్స్ లేదా క్లిష్టమైన నమూనాలతో కూడిన రెండు-రంగుల జాక్వార్డ్ టవల్స్ కోసం, సాధారణ కనీస ఆర్డర్ పరిమాణం (MOQ) 500 నుండి 1,000 పీసుల వరకు ఉంటుంది. ఈ అధిక కనీస పరిమాణాలు ఈ ప్రక్రియలోని సంక్లిష్టతను ప్రతిబింబిస్తాయి: రెండు బ్యాచ్ల నూలుకు తిరిగి రంగు వేయాలి, వార్పింగ్ మరియు రంగుల అమరిక అవసరం, మరియు డాబీ లేదా జాక్వార్డ్ యంత్రాలను ఏర్పాటు చేయాలి, ఇవన్నీ గణనీయమైన ప్రారంభ వ్యర్థాలను ఉత్పత్తి చేస్తాయి.
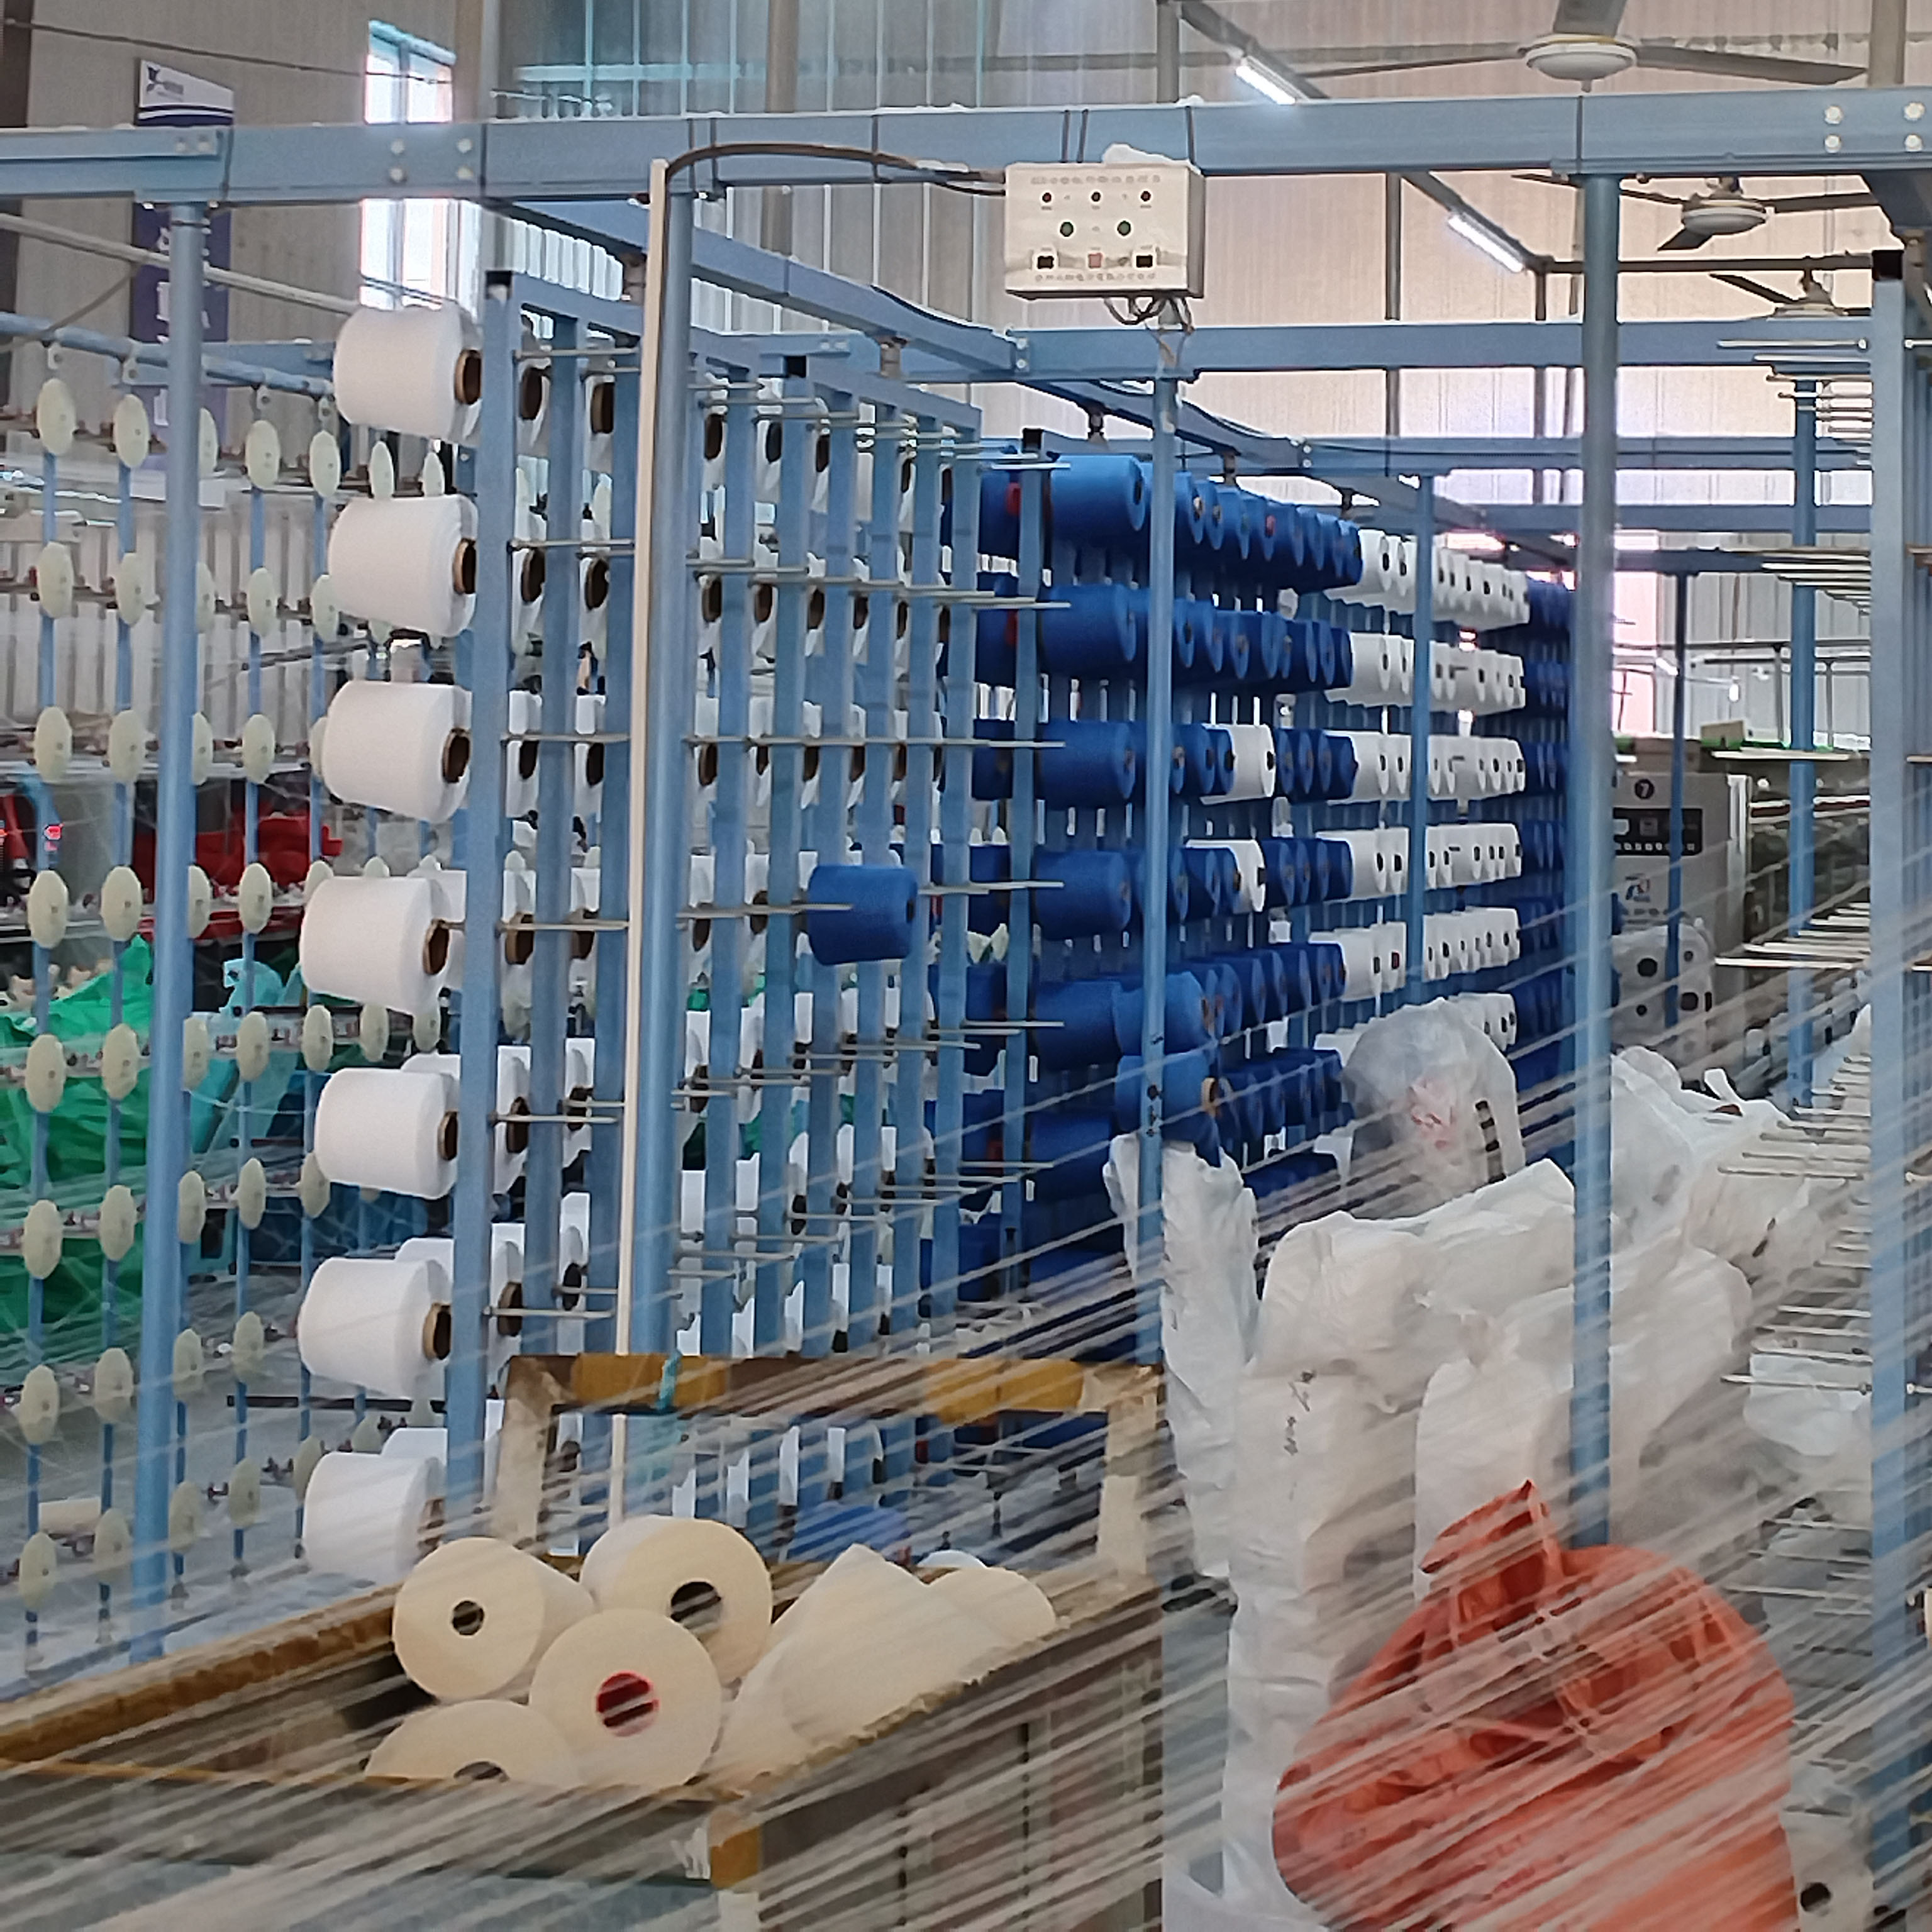
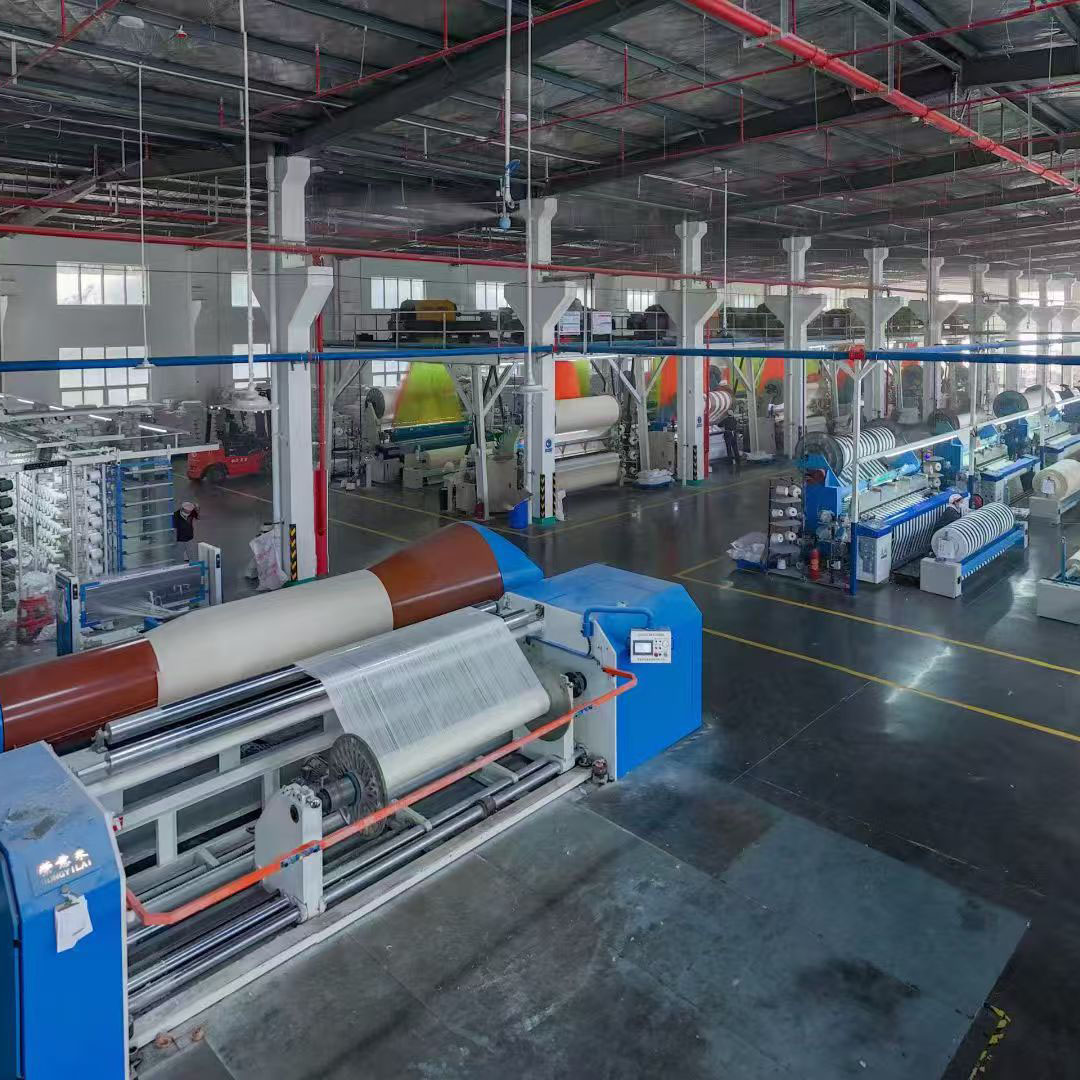
సంపూర్ణ ఉత్పత్తి ప్రక్రియ: నూలుకు రంగు వేయడం నుండి తయారైన టవల్ వరకు
నూలుకు రంగు వేసిన వస్త్రాల యొక్క ప్రధాన సూత్రం చాలా సులభం: ముందుగా నూలుకు రంగు వేసి, ఆ తర్వాత నేస్తారు. ఈ క్రమమే నూలుకు రంగు వేసిన టవల్స్కు వాటి గాఢమైన, శాశ్వతమైన రంగును ఇస్తుంది మరియు వాటిని ప్రింటెడ్ ప్రత్యామ్నాయాల నుండి వేరుగా నిలుపుతుంది. ఉత్పత్తి ప్రక్రియ నాలుగు విభిన్న దశలలో జరుగుతుంది.
ప్రారంభ దశ: నూలుకు రంగు వేయడం
ఈ ప్రక్రియ ముడి దారం తనిఖీతో మొదలవుతుంది. సాధారణంగా 32s లేదా 40s రకానికి చెందిన స్వచ్ఛమైన పత్తి దారాన్ని గ్రౌండ్ వార్ప్, పైల్ వార్ప్ మరియు వెఫ్ట్గా వర్గీకరిస్తారు. నాణ్యతలో స్థిరత్వాన్ని నిర్ధారించడానికి, తెగిపోయిన దారాలను మరియు ముద్దలను జాగ్రత్తగా తొలగిస్తారు. ఆ తర్వాత, ఏకరీతి రంగు అద్దకం ఫలితాలను నిర్ధారించడానికి, పత్తి మైనం మరియు మలినాలను తొలగించే ప్రక్రియ అయిన హ్యాంక్ స్కావరింగ్కు ఆ దారం గురవుతుంది.
ఆ తర్వాత, అధిక ఉష్ణోగ్రతల వద్ద రియాక్టివ్ డైలను ఉపయోగించి ఆ రెండు రంగులకు వేర్వేరు ద్రావణాలలో రంగు వేస్తారు. రంగు మన్నికను పెంచడానికి, గ్రేడ్ 4 లేదా అంతకంటే ఎక్కువ సాధించడానికి, ఒక స్థిరీకరణ ప్రక్రియ అనుసరిస్తుంది. రంగు వేసిన తర్వాత, ఉపరితలంపై ఉన్న వదులైన రంగును తొలగించడానికి దారాన్ని కడిగి, మరిగిస్తారు, ఇది తుది ఉత్పత్తిలో రంగు కారకుండా నివారిస్తుంది. చివరగా, రంగు వేసిన దారాన్ని ఆరబెట్టి, దారం ప్యాకేజీలుగా చుడతారు. మిగిలిన ప్రక్రియ అంతటా స్పష్టమైన వ్యత్యాసాన్ని కొనసాగించడానికి ఆ రెండు రంగులను వేరువేరుగా నిల్వ చేస్తారు.
మధ్యంతర దశ: నేతకు ముందు సన్నాహాలు
ఈ దశలోనే రెండు రంగుల అమరిక రూపుదిద్దుకుంటుంది. సెక్షనల్ వార్పింగ్ అనేది కీలకమైన దశ: చారల డిజైన్కు అనుగుణంగా రెండు రంగుల వార్ప్ దారాలను ఒకదాని తర్వాత ఒకటిగా అమర్చడం ద్వారా ఏకరీతి వార్ప్ బీమ్ ఏర్పడుతుంది. ఈ దశ రెండు రంగుల చారల వెడల్పును మరియు వాటి మధ్య దూరాన్ని నిర్ధారిస్తుంది. ఆ తర్వాత, వార్ప్ చేసిన దారానికి సైజింగ్ ప్రక్రియ జరుగుతుంది. ఇది అధిక ఒత్తిడితో కూడిన నేత ప్రక్రియలో దారం తెగిపోకుండా నిరోధించడానికి ఒక రక్షిత పూతను పూస్తుంది.
సైజింగ్ తర్వాత, దారం హీల్డ్ మరియు రీడ్ డ్రాయింగ్-ఇన్ గుండా వెళుతుంది, అక్కడ నమూనా డిజైన్ ప్రకారం దారాలు అమర్చబడతాయి. డాబీ మెకానిజమ్ల కోసం, ఈ దశ చాలా సులభం; రెండు-రంగుల చెక్స్ లేదా జాక్వార్డ్ డిజైన్ల కోసం, అదనపు బహుళ-రంగు షటిల్ బాక్సులు అవసరం. అదే సమయంలో, రాపియర్ టవల్ మగ్గంలో ఉపయోగించడం కోసం రెండు రంగుల వెఫ్ట్ దారాలను పిన్లపై చుడతారు.
నేత దశ: టెర్రీ నేత
నేత దశ డిజైన్కు జీవం పోస్తుంది. రాపియర్ టవల్ మగ్గంపై, వార్ప్ రంగులను మార్చే డాబీ మెకానిజంను ఉపయోగించి రెండు రంగుల చారలను ఉత్పత్తి చేస్తారు, దీనికి కేవలం ఒకే షటిల్ బాక్స్ అవసరం. రెండు రంగుల చెక్స్ లేదా రెండు వైపులా రెండు రంగుల డిజైన్ల కోసం, రెండు రంగుల వెఫ్ట్ దారాలను ఒకదాని తర్వాత ఒకటిగా చొప్పించడానికి మగ్గానికి డబుల్ షటిల్ బాక్స్ అమర్చబడి ఉంటుంది. దీని ఫలితంగా, నాణ్యమైన టెర్రీ టవల్స్కు చిహ్నమైన టెర్రీ లూప్ నిర్మాణంతో కూడిన రెండు రంగుల నమూనా గల నిరంతర టవల్ ఫ్యాబ్రిక్ తయారవుతుంది.
పోస్ట్-ప్రాసెసింగ్: గ్రేజ్ ఫ్యాబ్రిక్ నుండి తుది ఉత్పత్తి వరకు
నేత తర్వాత, గ్రేజ్ ఫ్యాబ్రిక్ ప్రాథమిక తనిఖీకి గురవుతుంది, అక్కడ తెగిన దారాలు, రంగు చారలు మరియు తప్పుగా తీసిన దారాలు వంటి లోపాలను గుర్తించి, వేరు చేస్తారు. ఆ తర్వాత ఆ ఫ్యాబ్రిక్ను ఉతకడం ద్వారా ముందుగా కుంచించుకుపోయేలా చేస్తారు. నూలుకు రంగు వేసిన ఫ్యాబ్రిక్లకు ఇది ఒక ముఖ్యమైన దశ, ఇది నేతలో వాడే సైజింగ్ ఏజెంట్లను తొలగించి, తుది ఉత్పత్తి కుంచించుకుపోకుండా నివారిస్తుంది.
తరువాత, వస్త్రాన్ని ఆరబెట్టి, స్టెంటర్ సెట్టింగ్ మెషీన్ ద్వారా ప్రాసెస్ చేస్తారు. ఈ మెషీన్ అధిక-ఉష్ణోగ్రత ఆవిరిని ఉపయోగించి, వెడల్పు మరియు సంకోచాన్ని 5 శాతం లోపు నియంత్రించే విధంగా వస్త్రాన్ని చదును చేస్తుంది. ఆ తర్వాత, తుది ఫేస్ టవల్స్ లేదా బాత్ టవల్స్ కొలతలకు అనుగుణంగా వస్త్రాన్ని నిరంతర పొడవైన పట్టీలుగా కత్తిరిస్తారు. దీని తరువాత, నూలు పోగులు ఊడిపోకుండా మరియు విడిపోకుండా నివారించడానికి నాలుగు వైపులా డబుల్-థ్రెడ్ ఓవర్లాక్ కుట్టుతో అంచులను కుడతారు.
తయారైన ఉత్పత్తిని ఆ తర్వాత చివరిసారిగా ఉతికి, తిరిగి తనిఖీ చేస్తారు. ఈ ప్రక్రియలో రంగు నిలకడ, నూలు పోగులు రాలడం, మరియు కొలతలలోని కచ్చితత్వం వంటివాటిని కూడా తనిఖీ చేస్తారు. చివరగా, పంపిణీ కోసం గిడ్డంగులలో నిల్వ చేయడానికి ముందు, టవల్స్ను మడిచి, ట్యాగ్లు వేసి, బహుమతి పెట్టెలలో లేదా ప్లాస్టిక్ సంచులలో ప్యాక్ చేస్తారు.
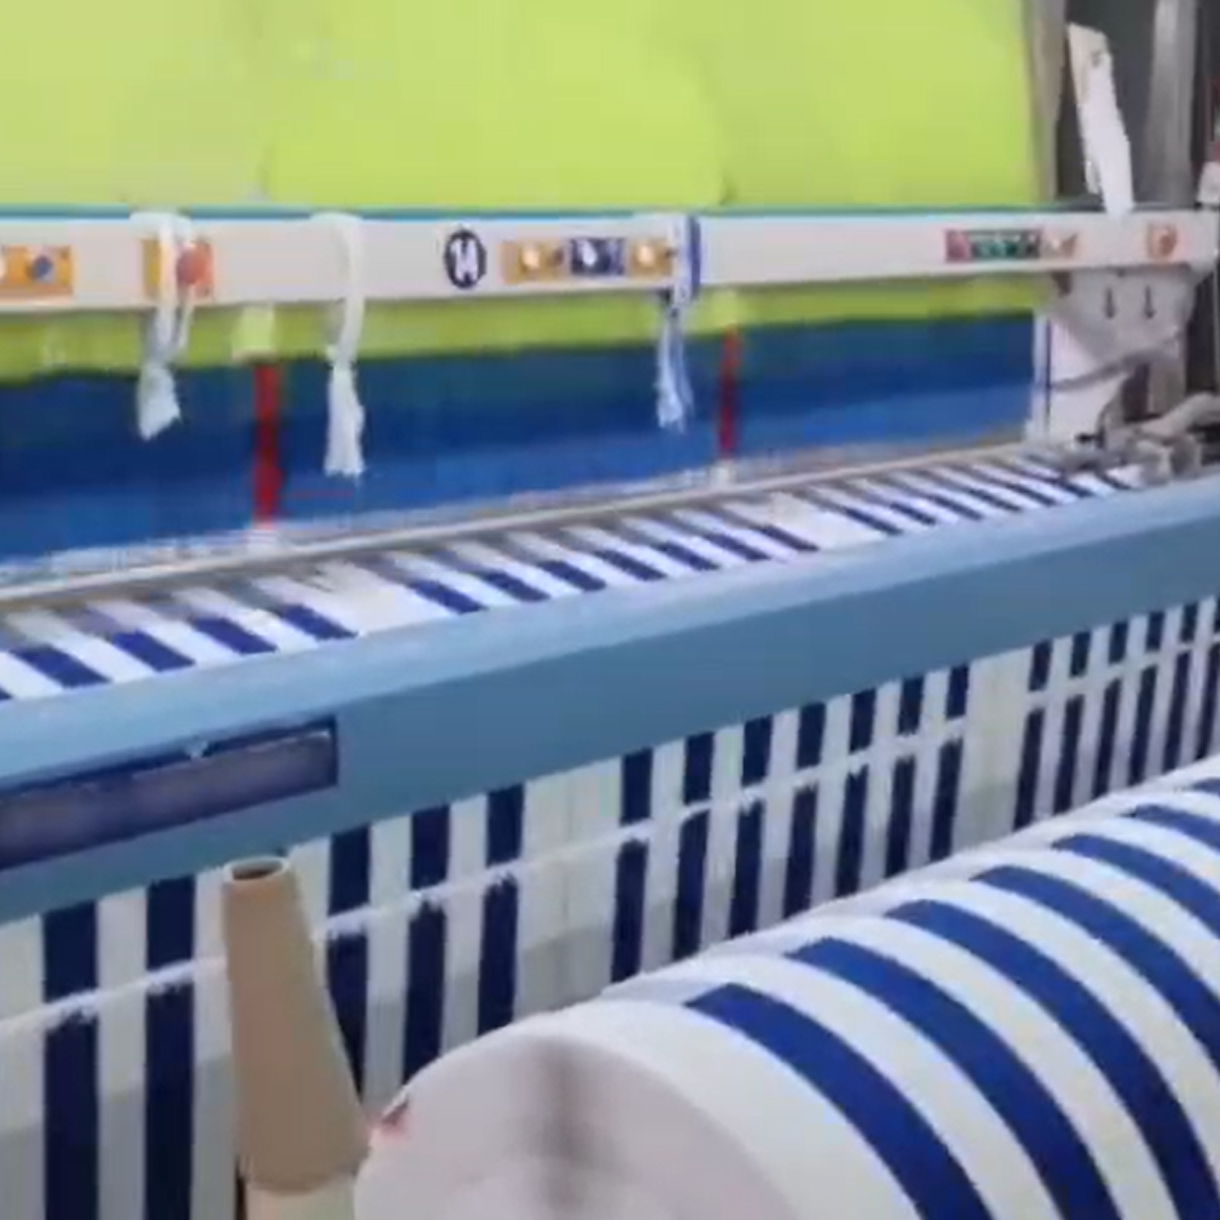
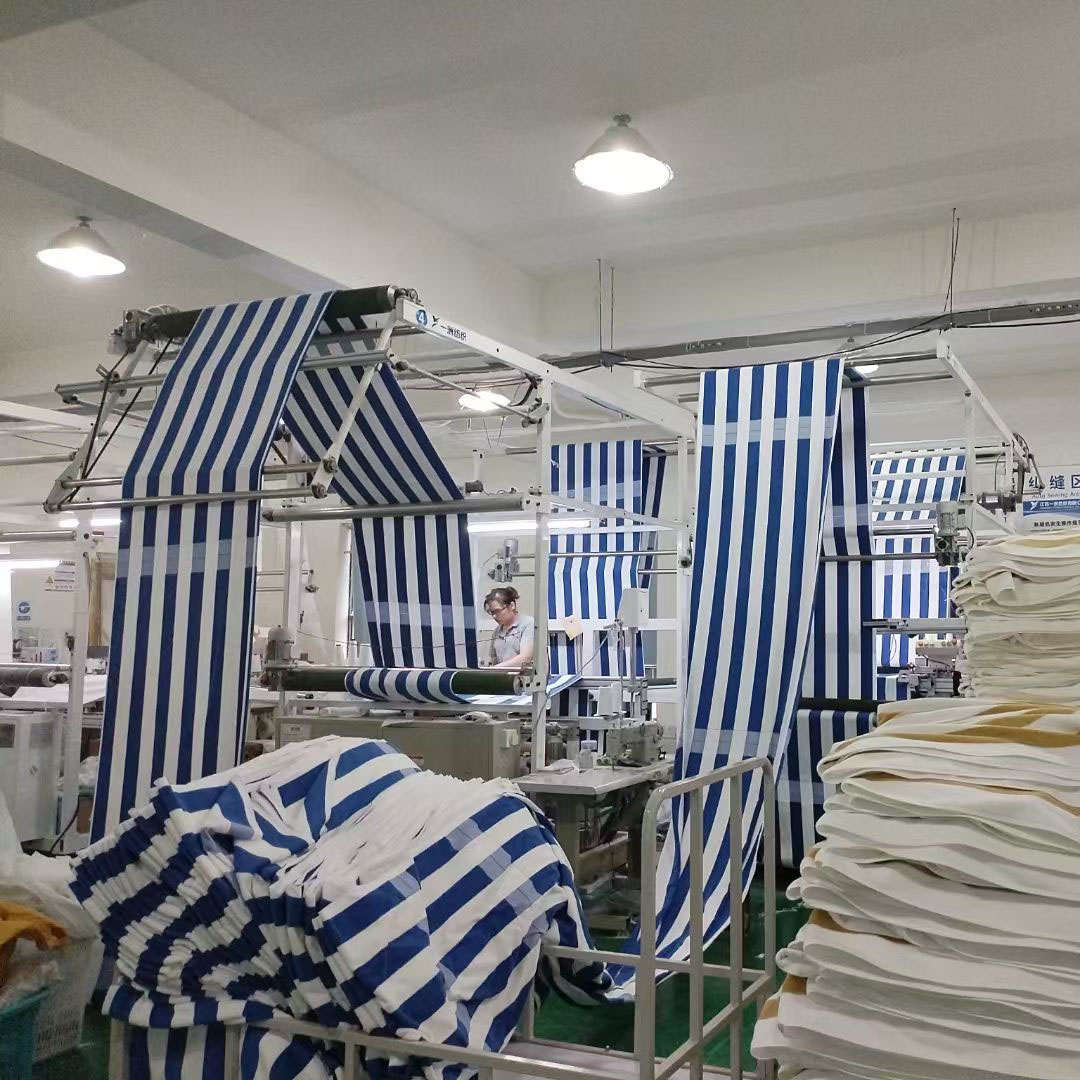
నూలుకు రంగు వేసినవి vs. ముద్రించినవి: కొనుగోలుదారులకు ఒక కీలకమైన వ్యత్యాసం
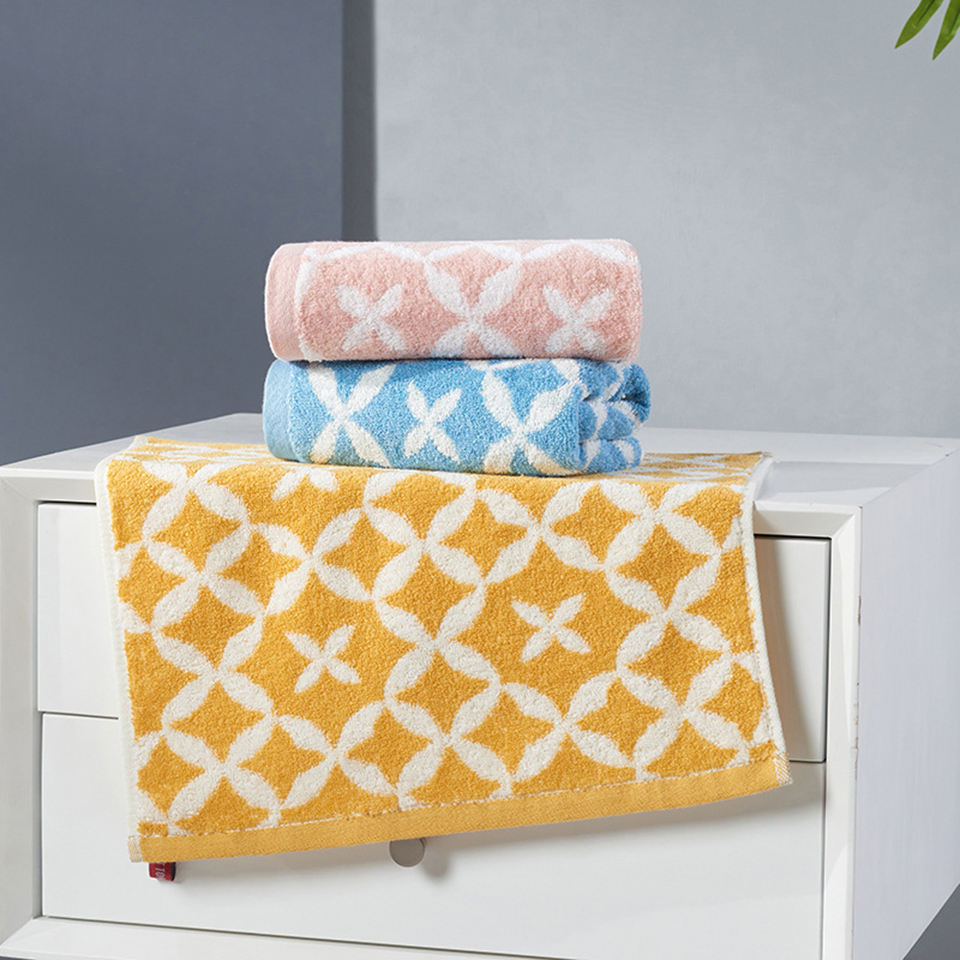
యార్న్-డైడ్ మరియు ప్రింటెడ్ టవల్స్ మధ్య నిర్ణయం తీసుకునే కొనుగోలుదారులకు, వాటి మధ్య ఉన్న ప్రాథమిక వ్యత్యాసాన్ని అర్థం చేసుకోవడం చాలా అవసరం. యార్న్-డైడ్ టవల్స్ను నేయడానికి ముందే దారానికి రంగు వేయడం ద్వారా తయారు చేస్తారు. దీని ఫలితంగా, ఉతికినప్పుడు రంగు వెలిసిపోని గాఢమైన మరియు అందమైన చారలు లేదా గడులు ఏర్పడతాయి. దీనికి ప్రతిఫలంగా, కనీస ఆర్డర్ పరిమాణం ఎక్కువగా ఉండటంతో పాటు, ఉత్పత్తి ప్రక్రియ కూడా మరింత సంక్లిష్టంగా ఉంటుంది.
దీనికి భిన్నంగా, పిగ్మెంట్ ప్రింటింగ్లో గ్రేజ్ ఫ్యాబ్రిక్ను నేసిన తర్వాత రెండు రంగుల ప్రింటింగ్ చేస్తారు. ఈ పద్ధతి చాలా తక్కువ కనీస ఆర్డర్ పరిమాణాన్ని అందిస్తుంది, కొన్నిసార్లు 50 ముక్కలంత తక్కువగా కూడా ఉండవచ్చు, ఇది చిన్న-బ్యాచ్ ఉత్పత్తికి అందుబాటులో ఉంటుంది. అయితే, ప్రింటెడ్ టవల్స్ పదేపదే ఉతికిన తర్వాత రంగు వెలిసిపోవడానికి మరియు తెల్లబడటానికి గురవుతాయి, అలాగే సాధారణంగా నూలుతో రంగు వేసిన వాటితో పోలిస్తే వాటి స్పర్శ అనుభూతి అంత బాగోదు.
సరైన ఎంపికను ఎంచుకోవడం
రంగు మన్నిక, అత్యుత్తమ స్పర్శ అనుభూతి, మరియు అధునాతన చారల లేదా గళ్ల డిజైన్కు ప్రాధాన్యత ఇచ్చే కొనుగోలుదారులకు, ఆర్డర్ పరిమాణం కనీస ఆర్డర్ పరిమాణం (MOQ) అవసరాలకు అనుగుణంగా ఉన్నట్లయితే, నూలుతో రంగు వేసిన టవల్స్ ఉత్తమమైన ఎంపిక. చిన్న బ్యాచ్లు, టెస్ట్ రన్లు, లేదా రంగు మన్నిక అంత ముఖ్యం కాని బడ్జెట్-కేంద్రీకృత ప్రాజెక్ట్ల కోసం, ప్రింటెడ్ టవల్స్ ఒక ఆచరణాత్మక ప్రత్యామ్నాయాన్ని అందిస్తాయి. ఈ లాభనష్టాలను అర్థం చేసుకోవడం వలన, కొనుగోలుదారులు తమ మార్కెట్ స్థానానికి మరియు ఉత్పత్తి సామర్థ్యాలకు అనుగుణంగా సరైన నిర్ణయాలు తీసుకోగలుగుతారు.
(ఈ సమాచారం ఇంటర్నెట్ నుండి సేకరించబడింది. ఏదైనా ఉల్లంఘన జరిగితే, తొలగింపు కోసం దయచేసి మమ్మల్ని సంప్రదించండి)
పోస్ట్ సమయం: సెప్టెంబర్-15-2026