
Förstå MOQ: Varför garnfärgade handdukar kräver högre minimikrav
För köpare och varumärken som köper in tvåfärgade garnfärgade handdukar är en av de första frågorna alltid minsta orderkvantitet. Svaret beror till stor del på om du väljer från befintligt lager eller begär en helt specialdesignad design. Anledningen till att garnfärgade handdukar har högre MOQ än deras vitbaserade tryckta motsvarigheter beror på själva produktionsprocessen: två färger garn måste färgas separat, varpas och arrangeras i distinkta sekvenser, och vävmaskinerna måste vara specifikt inställda för varje design. Detta är ett standardkrav i hela branschen, oavsett om du arbetar med enGymhandduksfabrik, enSurfponchofabrik, eller en av de mångaBadrockstillverkareförsörjer den globala marknaden.
Standard tvåfärgade ränder i lager (ingen ny garnfärgning)
För köpare som behöver snabb leverans och lägsta möjliga styckpris är standard tvåfärgade ränder i lager det perfekta valet. Eftersom ingen ny garnfärgning krävs är MOQ betydligt lägre. Fyrkantiga och ansiktsbindor kräver vanligtvis minst 500 stycken, medan bad- och sportbindor börjar på bara 100 till 200 stycken. Detta alternativ erbjuder fördelen med direktleverans från befintligt lager, vilket gör det till det mest kostnadseffektiva sättet för mindre beställningar.
Anpassade tvåfärgade stilar (anpassade färger, ränder eller mönster)
När en köpare behöver anpassade färger eller unika randarrangemang ökar MOQ:n därefter. För vanliga dobby-tvåfärgade ränder utan jacquard kräver hushållshanddukar minst 1 000 stycken, medan bad- och strandhanddukar börjar på 300 stycken. För tvåfärgade jacquardhanddukar med text, rutmönster eller invecklade mönster varierar den allmänna MOQ:n från 500 till 1 000 stycken. Dessa högre minimibelopp återspeglar processens komplexitet: två omgångar garn måste färgas om, varpning och färgarrangemang är nödvändiga, och dobby- eller jacquardmaskiner måste installeras, vilket genererar betydande startspill.
Hela produktionsprocessen: Från garnfärgning till färdig handduk
Principen bakom garnfärgade textilier är enkel: garnet färgas först och vävs sedan. Det är denna sekvens som ger garnfärgade handdukar deras rika, bestående färg och som skiljer dem från tryckta alternativ. Produktionsprocessen sker i fyra olika steg.
Inledande steg: Garnfärgning
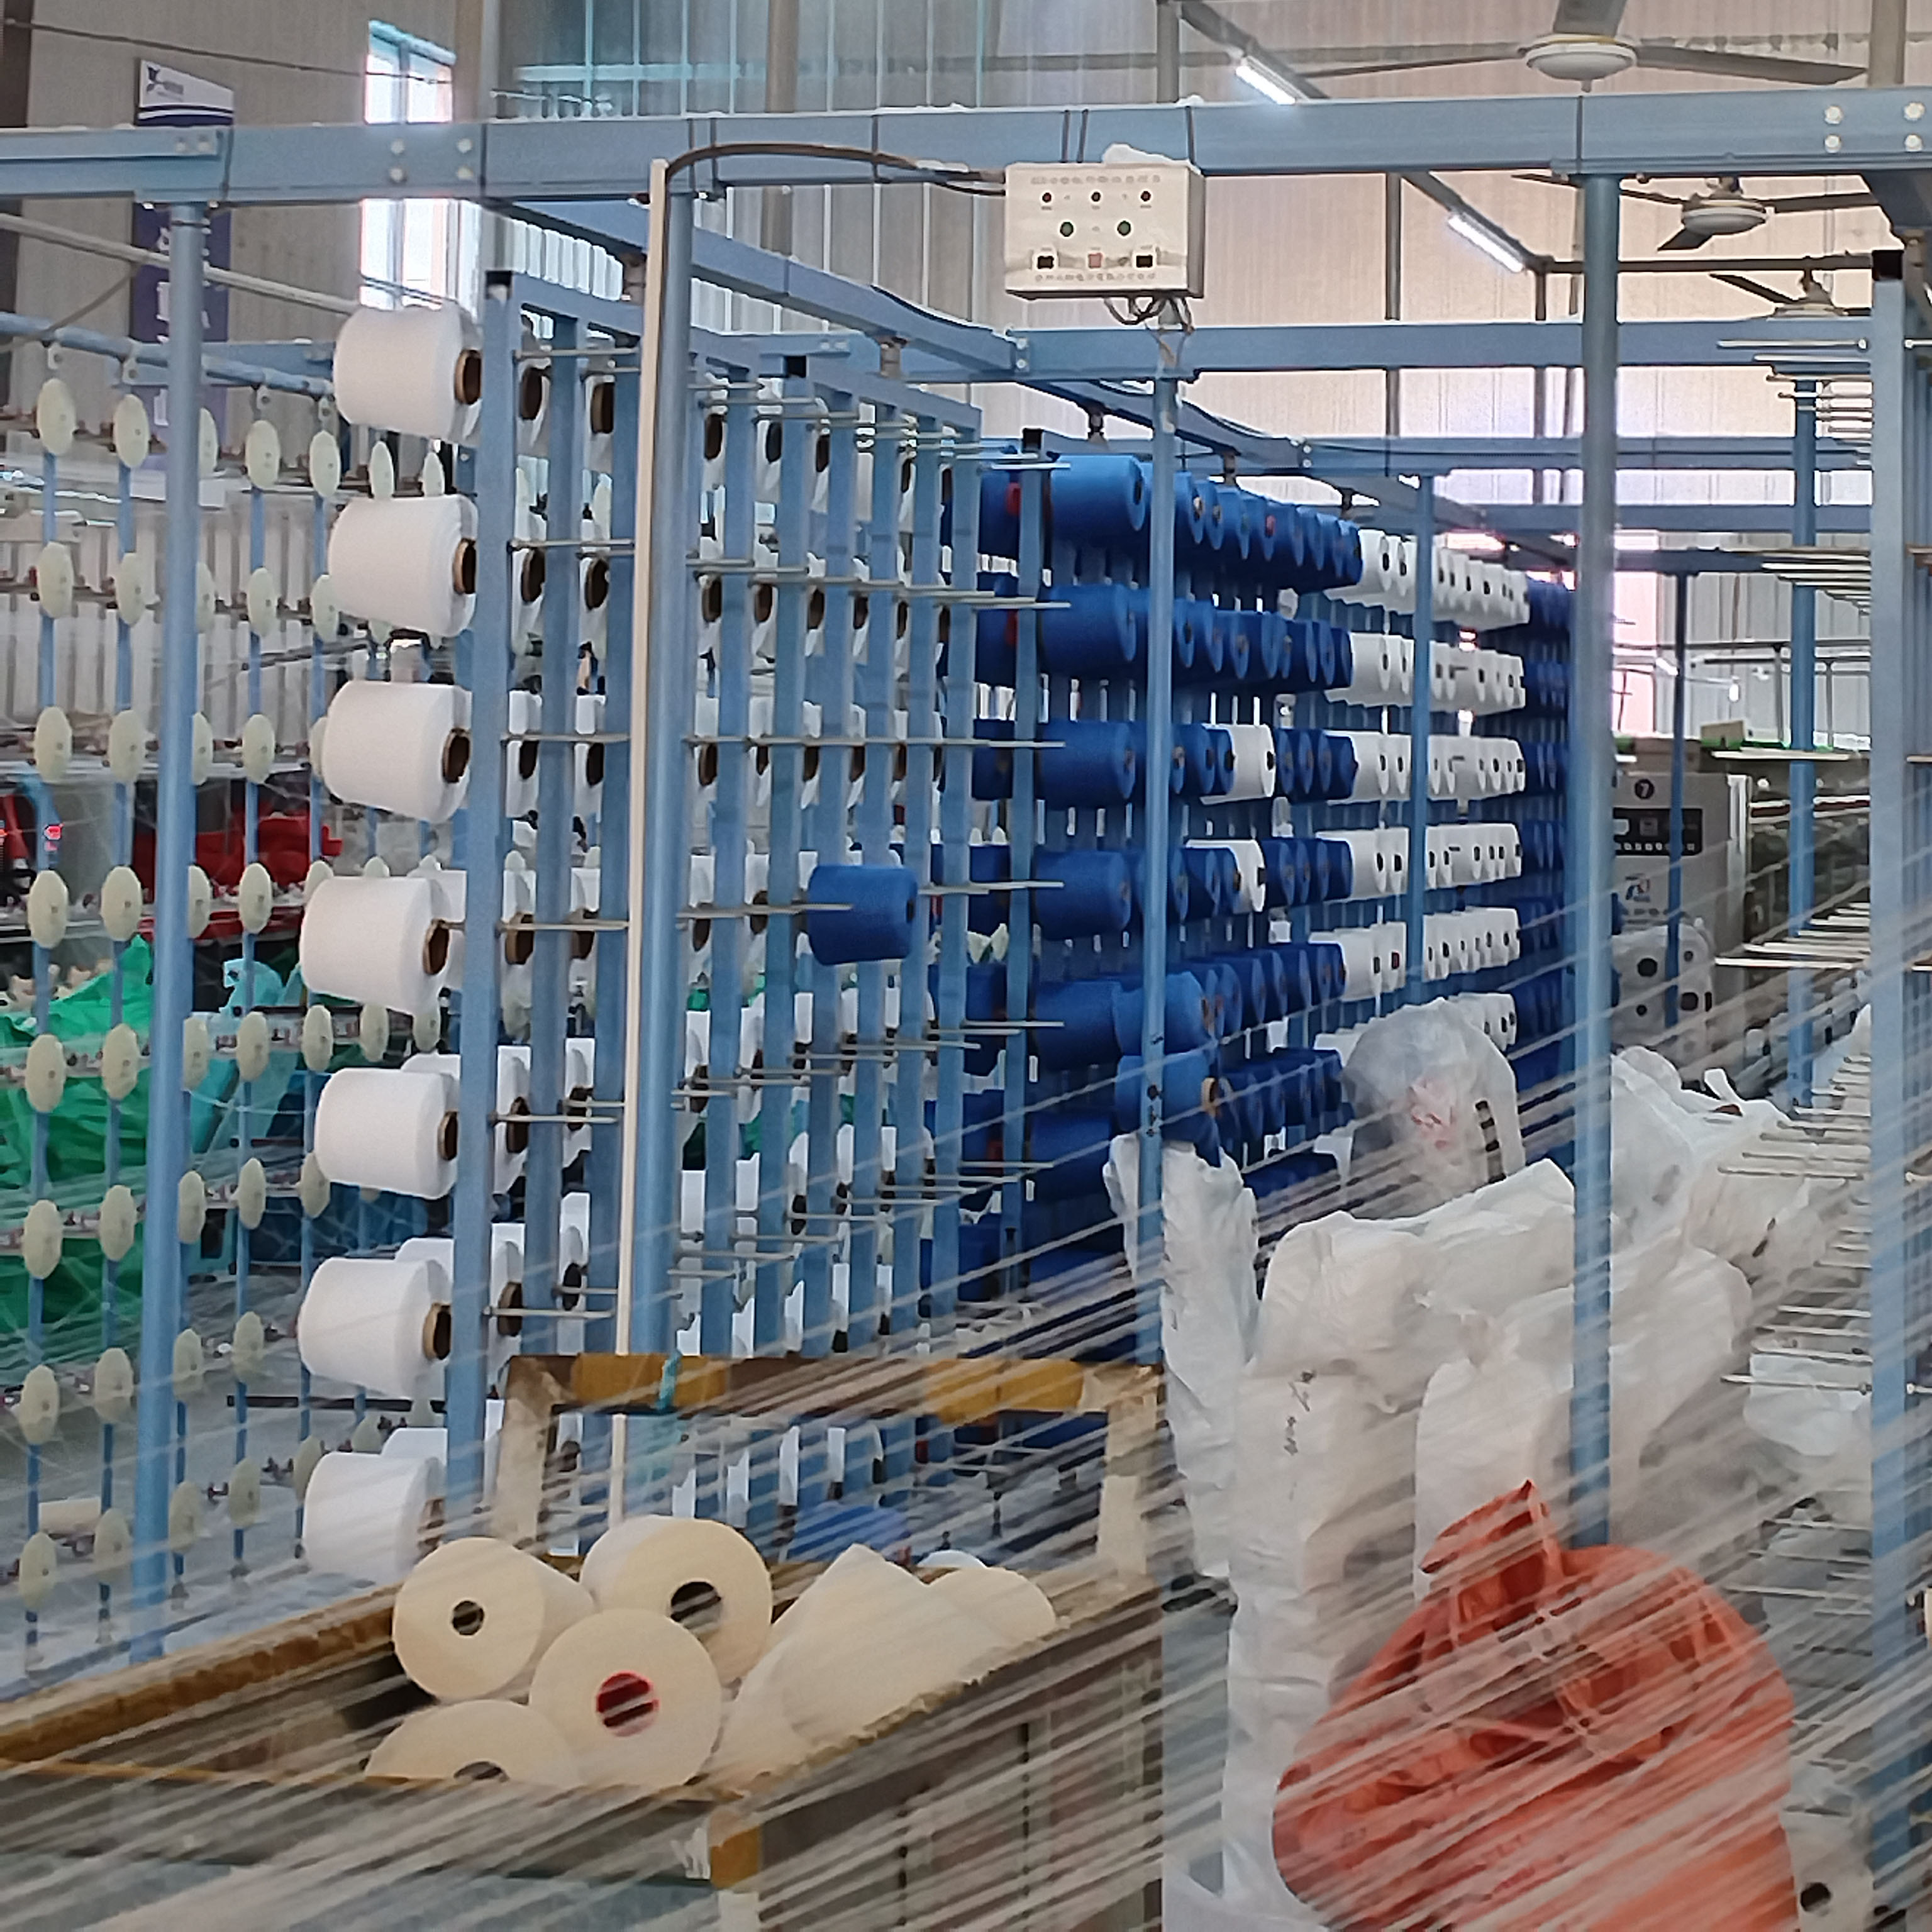
Processen börjar med inspektion av rågarn. Rent bomullsgarn, vanligtvis 32 eller 40, kategoriseras i grundvarp, luggvarp och väft. Trasiga garner och klumpar avlägsnas noggrant för att säkerställa jämn kvalitet. Därefter genomgår garnet härvskrubbning, en process som avlägsnar bomullsvax och föroreningar för att säkerställa enhetliga färgningsresultat.
De två färgerna färgas sedan i separata bad med reaktiva färgämnen vid höga temperaturer. En fixeringsprocess följer för att förbättra färgbeständigheten och uppnå grad 4 eller högre. Efter färgning tvättas och kokas garnet för att avlägsna löst ytfärgämne, vilket förhindrar färgblödning i slutprodukten. Slutligen torkas det färgade garnet och lindas i garnpaket, där de två färgerna förvaras separat för att bibehålla tydlig åtskillnad under hela den återstående processen.
Mellanstadium: Förberedelse före vävning
Det är i detta steg som tvåfärgsarrangemanget tar form. Sektionsvarpning är det viktigaste steget: de två färgerna på varpgarnet arrangeras växelvis enligt randdesignen, vilket skapar en enhetlig varpstång. Detta steg bestämmer bredden och avståndet mellan de tvåfärgade ränderna. Det varvade garnet genomgår sedan limning, vilket applicerar en skyddande beläggning för att förhindra brott under högspänningsvävningsprocessen.
Efter limningen passerar garnet genom hårnåls- och rördragning, där trådarna arrangeras enligt mönsterdesignen. För dobbymekanismer är detta steg relativt enkelt; för tvåfärgade rutmönster eller jacquardmönster krävs ytterligare flerfärgade skyttelboxar. Parallellt lindas de tvåfärgade väftgarnerna på stift för användning i rapierhandduksvävstolen.
Vävningsstadium: Terry Weaving
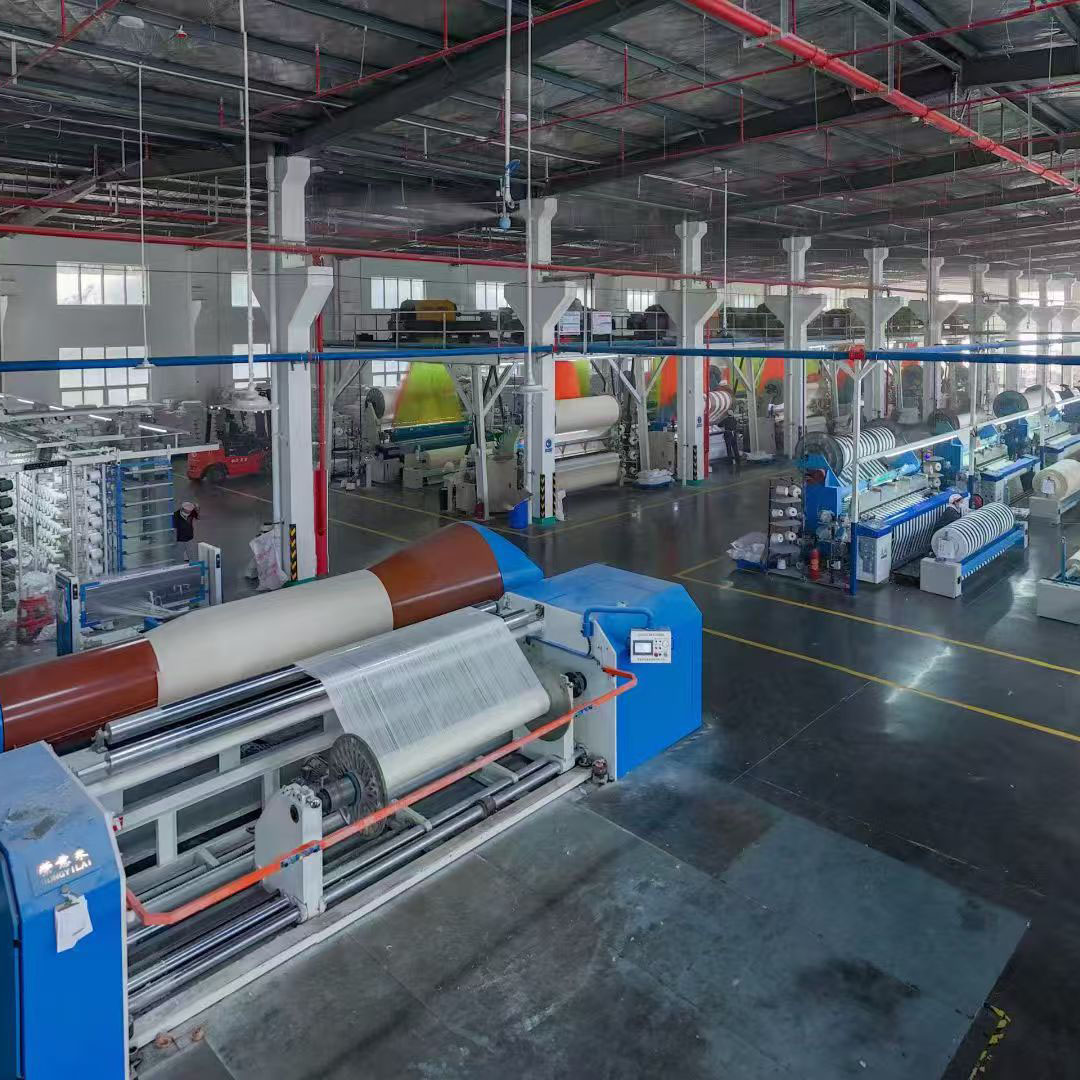
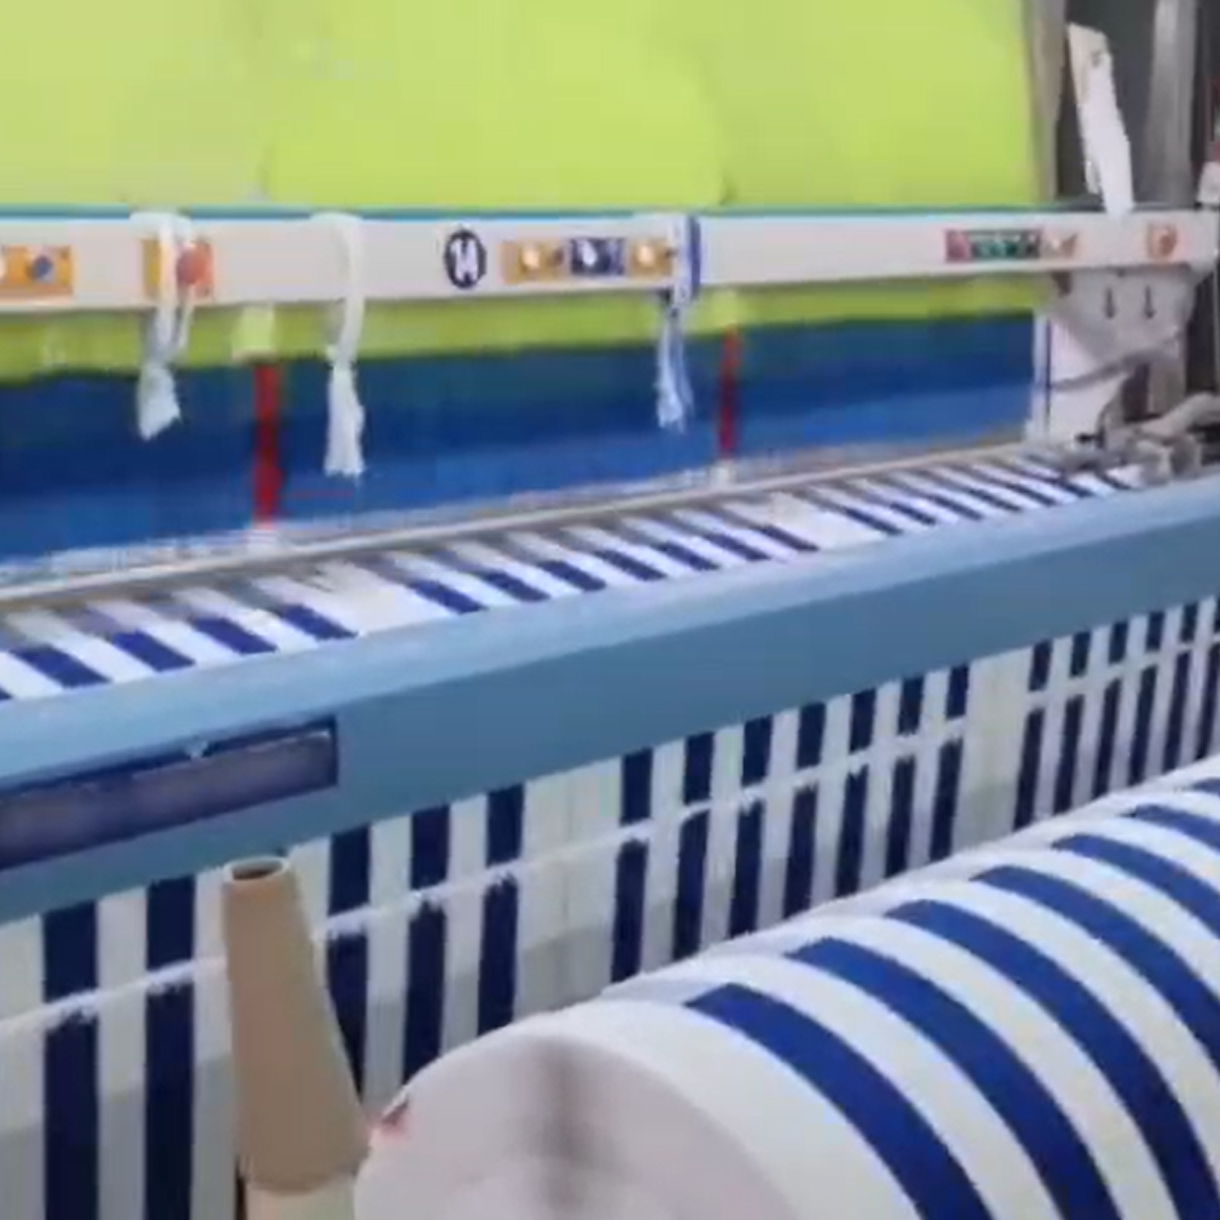
Vävningsstadiet ger liv åt designen. På en handduksvävstol tillverkas tvåfärgade ränder med hjälp av en dobbymekanism som växlar varpfärger, vilket bara kräver en enda skyttellåda. För tvåfärgade rutmönster eller dubbelsidiga tvåfärgade mönster är vävstolen utrustad med en dubbel skyttellåda för att växelvis föra in de tvåfärgade väftgarnerna. Resultatet är ett kontinuerligt handdukstyg med ett tvåfärgat mönster med en frottéöglestruktur, kännetecknet för kvalitetsfrottéhanddukar.
Efterbehandling: Från grått tyg till färdig produkt
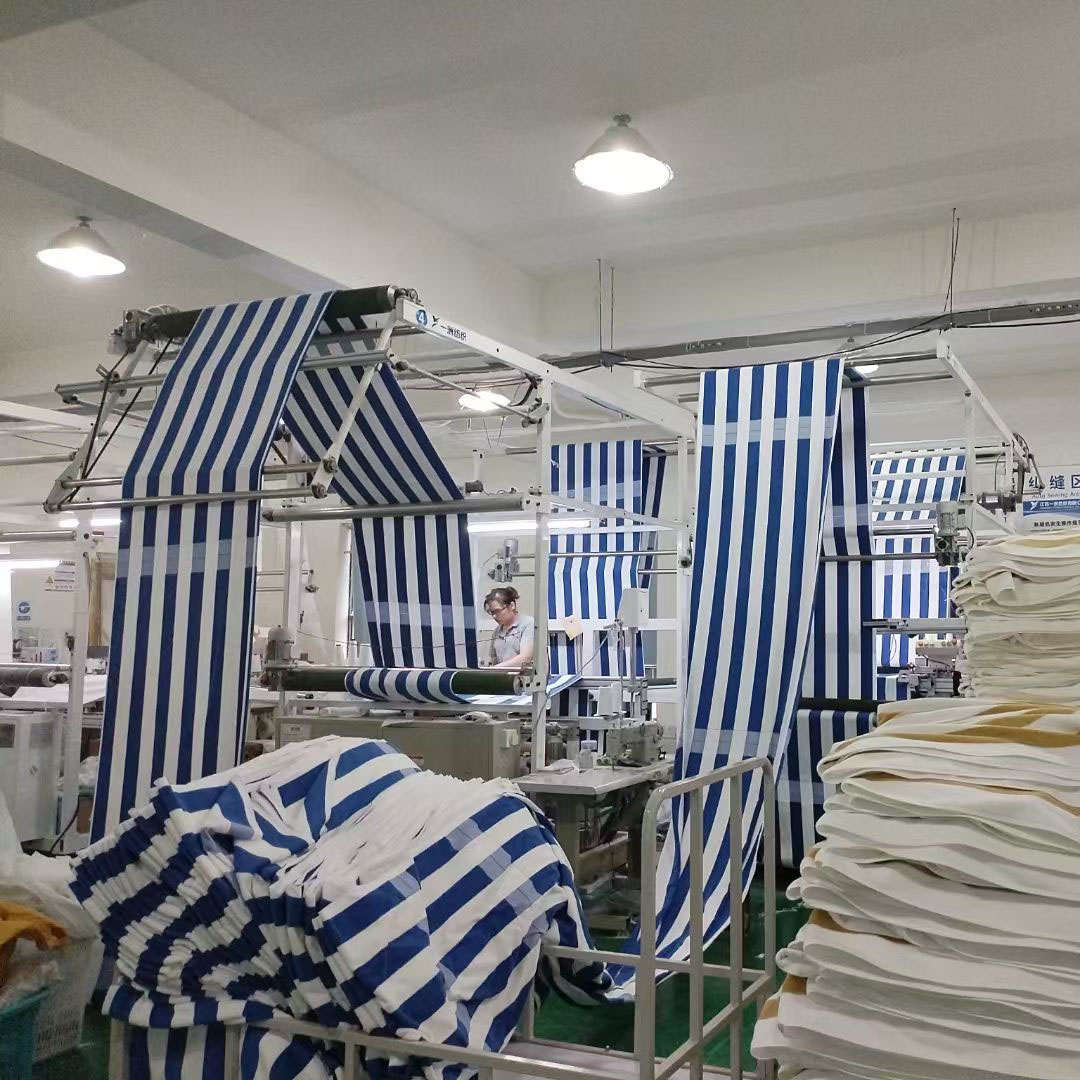
Efter vävningen genomgår det grå tyget en preliminär inspektion, där defekter som trasiga garner, färgränder och felaktiga vävningsmönster identifieras och sorteras. Tyget genomgår sedan förkrympning via tvättning, ett viktigt steg för garnfärgade tyger som tar bort vävlimningsmedel och förhindrar krympning i den färdiga produkten.
Därefter torkas tyget och bearbetas genom en stenter-säkringsmaskin, som använder högtemperaturånga för att platta till tyget samtidigt som bredd och krympning kontrolleras inom 5 procent. Tyget skärs sedan i kontinuerliga långa remsor enligt måtten på de färdiga ansikts- eller badhanddukarna. Kantsömnad följer, med dubbeltrådig overlocksöm på alla fyra sidor för att förhindra att tyget lossnar och nystar upp sig.
Den färdiga produkten genomgår sedan en sista tvätt och återinspektion, med stickprovskontroller för färgbeständighet, fiberavlossning och dimensionsnoggrannhet. Slutligen viks, märks och förpackas handdukarna i presentaskar eller plastpåsar innan de lagras för distribution.
Garnfärgat kontra tryckt: En viktig skillnad för köpare
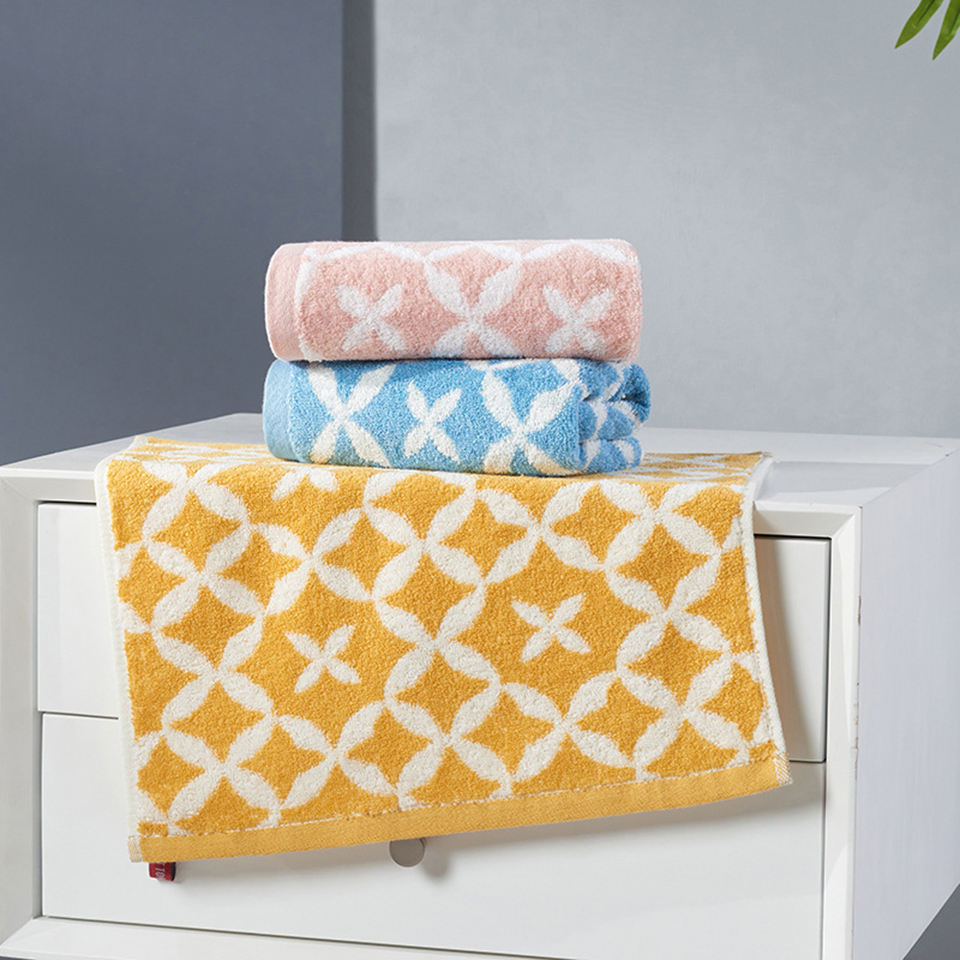
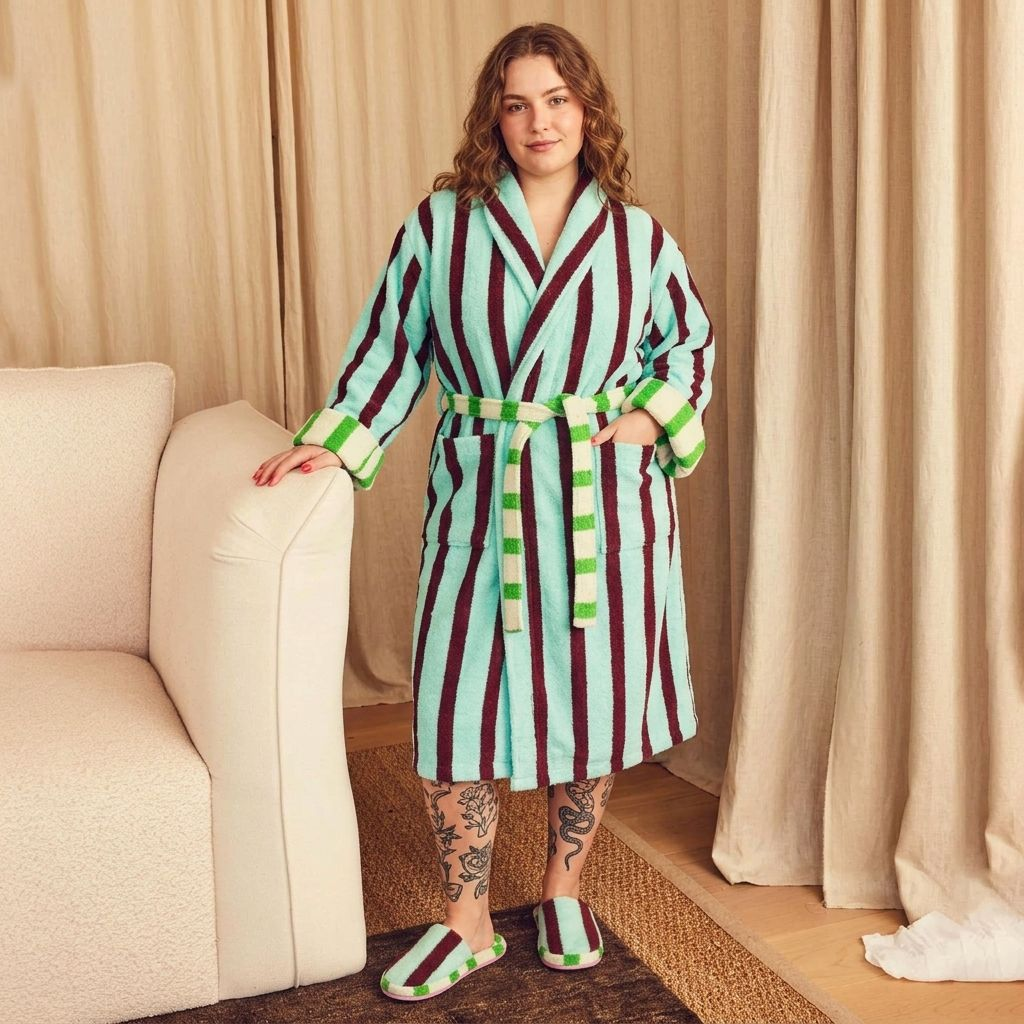
För köpare som väljer mellan garnfärgade och tryckta handdukar är det viktigt att förstå den grundläggande skillnaden. Garnfärgade handdukar tillverkas genom att garnet färgas före vävning, vilket resulterar i ränder eller rutmönster med rikt djup och färg som inte bleknar vid tvätt. Avvägningen är en högre minsta orderkvantitet och en mer komplex produktionsprocess.
Pigmenttryck, däremot, tillämpar tvåfärgstryck efter att det gråfärgade tyget har vävts. Denna metod erbjuder en mycket lägre minsta orderkvantitet, ibland så låg som 50 stycken, vilket gör den tillgänglig för produktion i små serier. Tryckta handdukar är dock benägna att blekna och vitna efter upprepad tvätt och har generellt en sämre känsla jämfört med sina garnfärgade motsvarigheter.
Att välja rätt alternativ
För köpare som prioriterar färgbeständighet, förstklassig känsla och en sofistikerad randig eller rutig design är garnfärgade handdukar det överlägsna valet, förutsatt att ordervolymen uppfyller MOQ-kraven. För mindre partier, testkörningar eller budgetmedvetna projekt där färgbeständigheten är mindre avgörande erbjuder tryckta handdukar ett praktiskt alternativ. Att förstå dessa avvägningar gör det möjligt för köpare att fatta välgrundade beslut som överensstämmer med deras marknadspositionering och produktionskapacitet.
(Materialet kommer från internet. Om det finns några intrång, vänligen kontakta oss för radering.)
Publiceringstid: 15 sep-2026