
Zrozumienie minimalnego zamówienia: Dlaczego ręczniki barwione przędzą wymagają wyższych minimalnych ilości
Kupujący i marki poszukujące ręczników z przędzy barwionej w dwóch kolorach, często zadają sobie pierwsze pytanie o minimalną wielkość zamówienia. Odpowiedź zależy w dużej mierze od tego, czy wybierają z istniejącego asortymentu, czy też proszą o w pełni spersonalizowany wzór. Powodem, dla którego ręczniki barwione w przędzy mają wyższe minimalne ilości zamówienia niż ich odpowiedniki z nadrukiem na białej bazie, jest sam proces produkcji: dwa kolory przędzy muszą być barwione oddzielnie, skręcane i układane w różnych sekwencjach, a maszyny tkackie muszą być specjalnie skonfigurowane dla każdego wzoru. Jest to standardowy wymóg w branży, niezależnie od tego, czy pracujesz z…Fabryka ręczników gimnastycznych, AFabryka poncho surfingowychlub jeden z wieluProducenci szlafrokówzaopatrywanie rynku globalnego.
Standardowe dwukolorowe paski dostępne w magazynie (bez barwienia nowej przędzy)
Dla kupujących, którym zależy na szybkiej dostawie i najniższej możliwej cenie jednostkowej, standardowe dwukolorowe paski dostępne w magazynie to idealny wybór. Ponieważ nie jest wymagane ponowne barwienie przędzy, minimalna ilość zamówienia jest znacznie niższa. Ręczniki kwadratowe i do twarzy zazwyczaj wymagają minimum 500 sztuk, a ręczniki kąpielowe i sportowe zaczynają się od zaledwie 100–200 sztuk. Ta opcja oferuje bezpośrednią dostawę z istniejących zapasów, co czyni ją najbardziej opłacalną opcją w przypadku mniejszych zamówień.
Niestandardowe style dwukolorowe (niestandardowe kolory, paski lub wzory)
Gdy klient potrzebuje niestandardowych kolorów lub unikalnego układu pasków, minimalna ilość zamówienia odpowiednio wzrasta. W przypadku standardowych dwukolorowych pasków dobby bez żakardu, ręczniki do twarzy wymagają minimum 1000 sztuk, a ręczniki kąpielowe i plażowe zaczynają się od 300 sztuk. W przypadku dwukolorowych ręczników żakardowych z tekstem, kratką lub skomplikowanymi wzorami, minimalna ilość zamówienia wynosi od 500 do 1000 sztuk. Te wyższe minimalne ilości odzwierciedlają złożoność procesu: konieczne jest ponowne farbowanie dwóch partii przędzy, osnowa i układ kolorów, a także skonfigurowanie maszyn do tkanin dobby lub żakardowych, co generuje znaczną ilość odpadów początkowych.
Kompletny proces produkcji: od barwienia przędzy do gotowego ręcznika
Zasada działania tkanin barwionych przędzą jest prosta: przędza jest najpierw barwiona, a następnie tkana. Ta sekwencja nadaje ręcznikom barwionym przędzą intensywny, trwały kolor i odróżnia je od drukowanych alternatyw. Proces produkcji przebiega w czterech odrębnych etapach.
Etap początkowy: barwienie przędzy
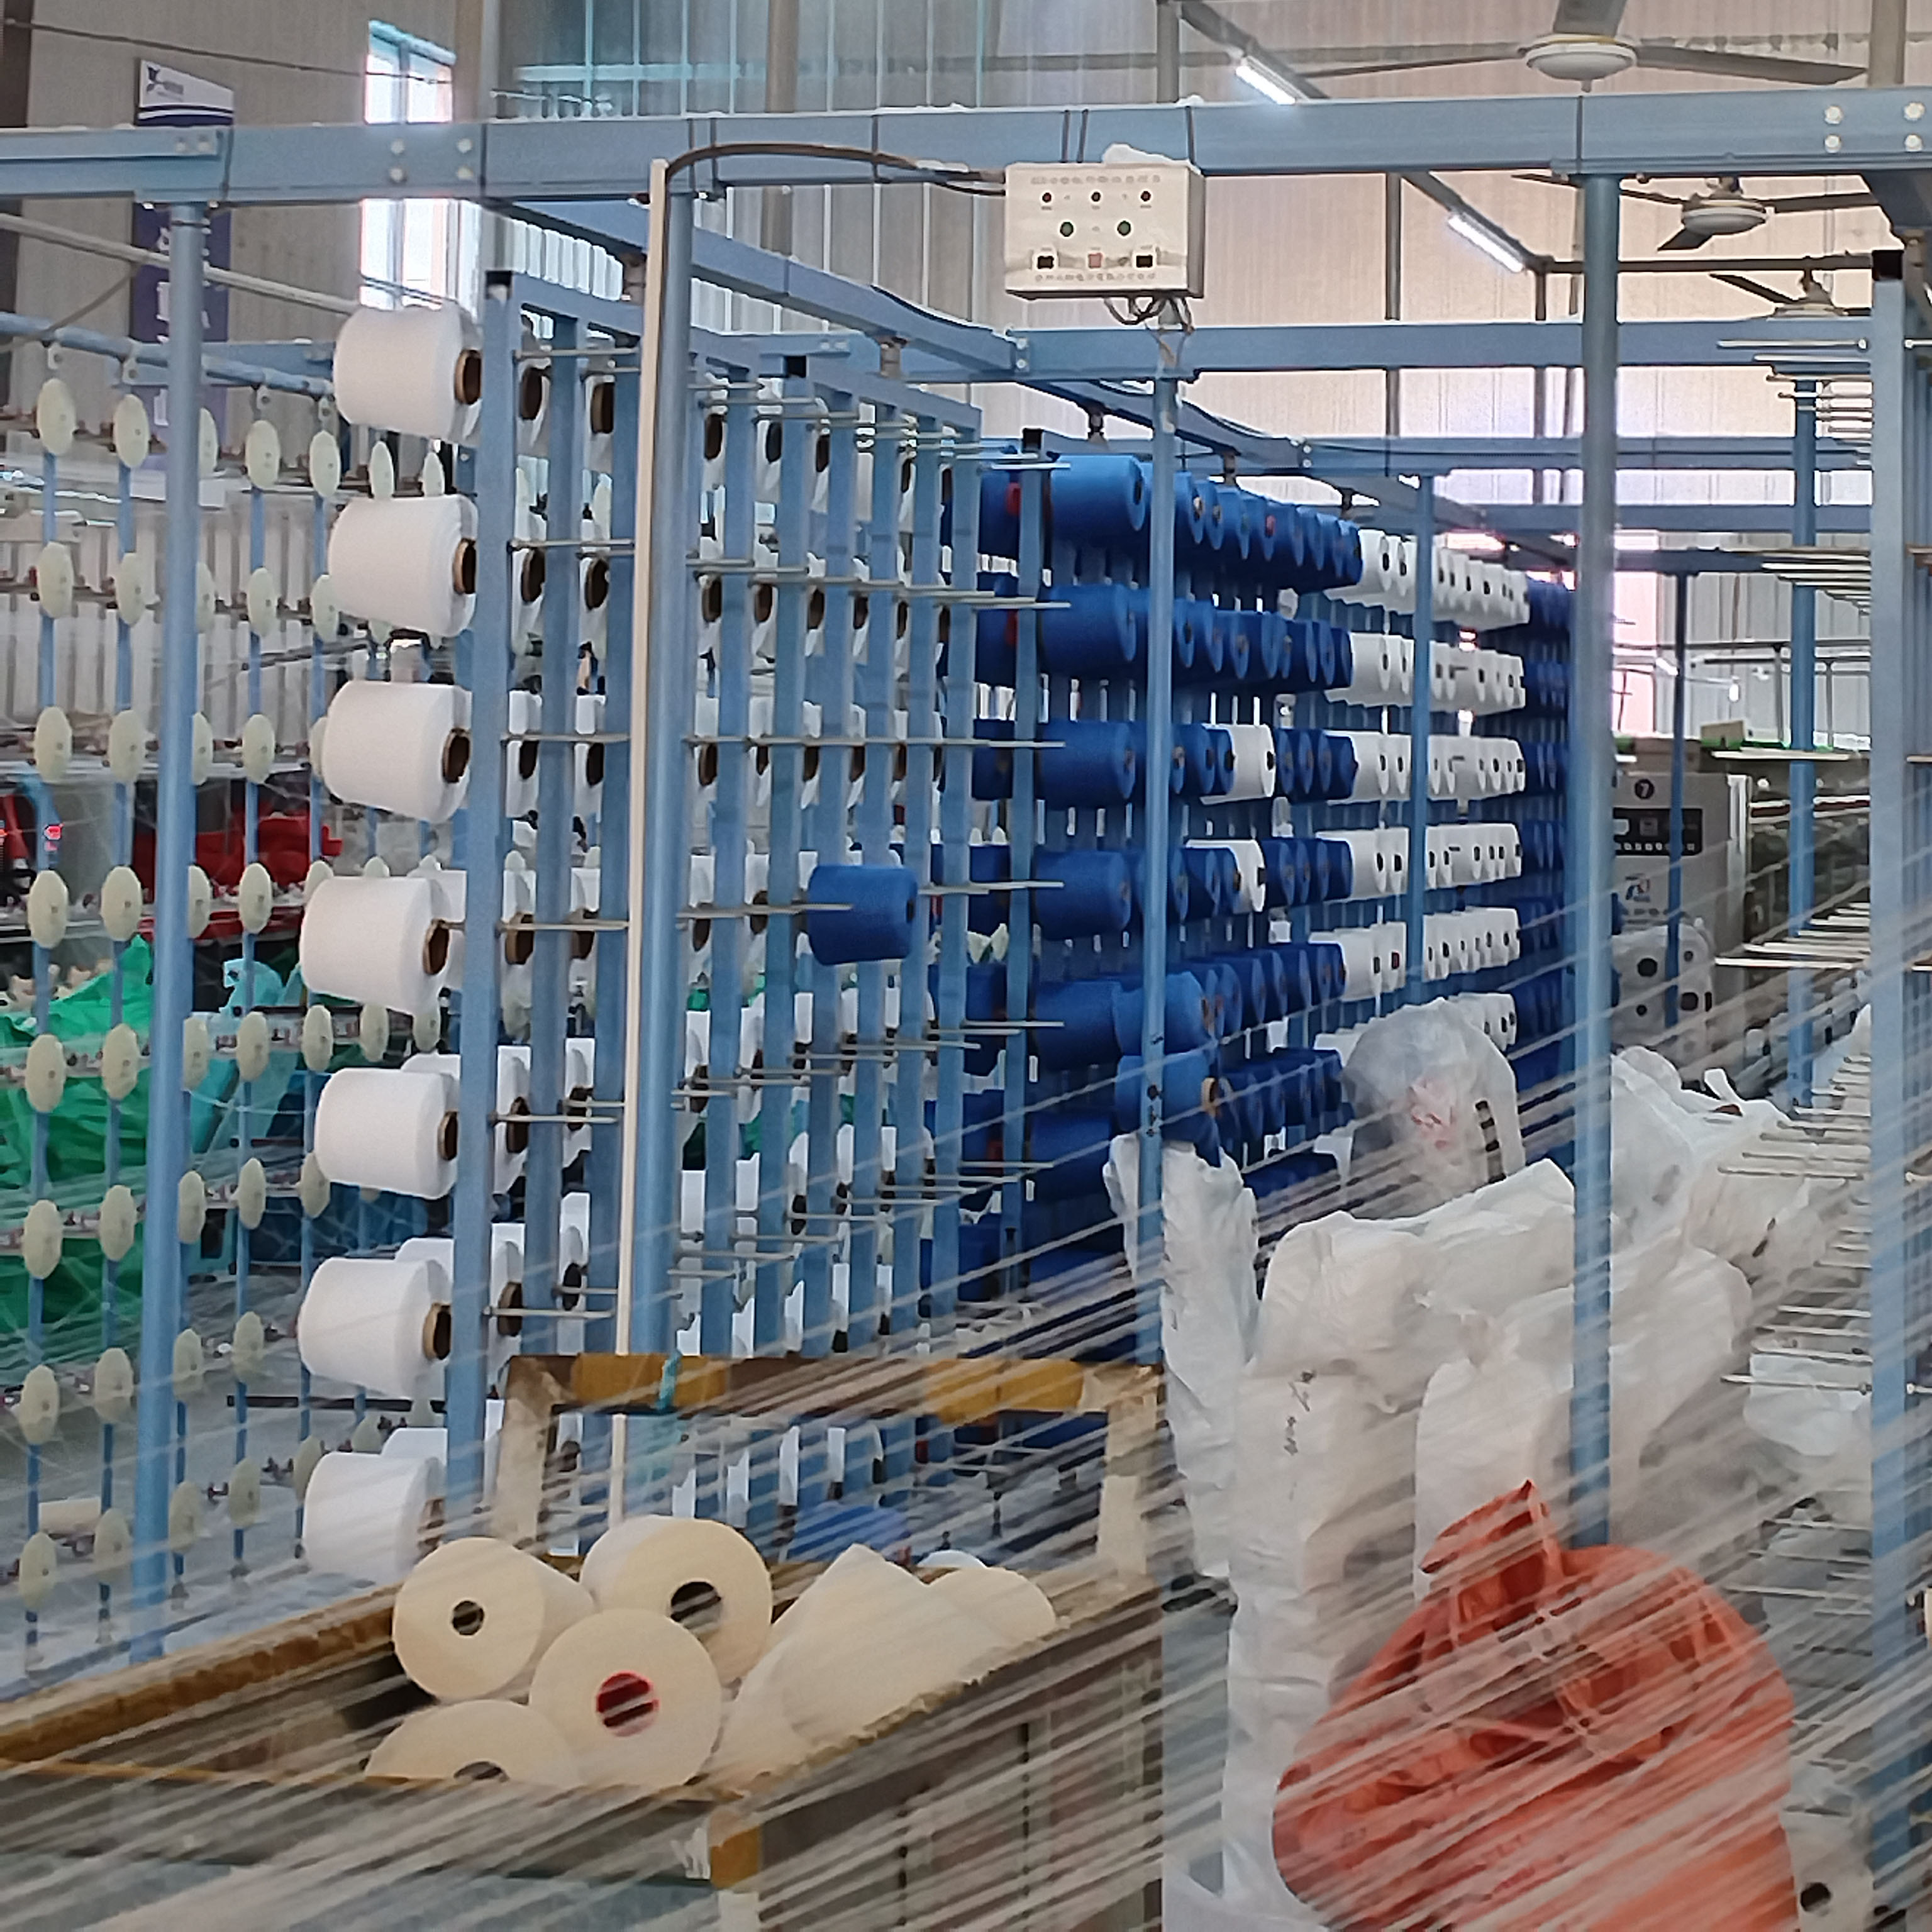
Proces rozpoczyna się od kontroli surowej przędzy. Czysta przędza bawełniana, zazwyczaj o grubości 32s lub 40s, jest dzielona na osnowę podstawową, osnowę runową i wątek. Zerwane przędze i sęki są starannie usuwane, aby zapewnić stałą jakość. Następnie przędza poddawana jest czyszczeniu motka, czyli procesowi usuwania wosku bawełnianego i zanieczyszczeń, co zapewnia równomierne barwienie.
Następnie oba kolory są barwione w oddzielnych kąpielach z użyciem barwników reaktywnych w wysokich temperaturach. Następnie przeprowadzany jest proces utrwalania, który poprawia trwałość koloru, osiągając stopień 4 lub wyższy. Po barwieniu przędza jest myta i gotowana w celu usunięcia luźnego barwnika powierzchniowego, co zapobiega rozmywaniu się kolorów w produkcie końcowym. Na koniec barwiona przędza jest suszona i nawijana na pakiety, a oba kolory są przechowywane oddzielnie, aby zachować wyraźne rozróżnienie przez cały proces.
Etap średniozaawansowany: Przygotowanie przed tkaniem
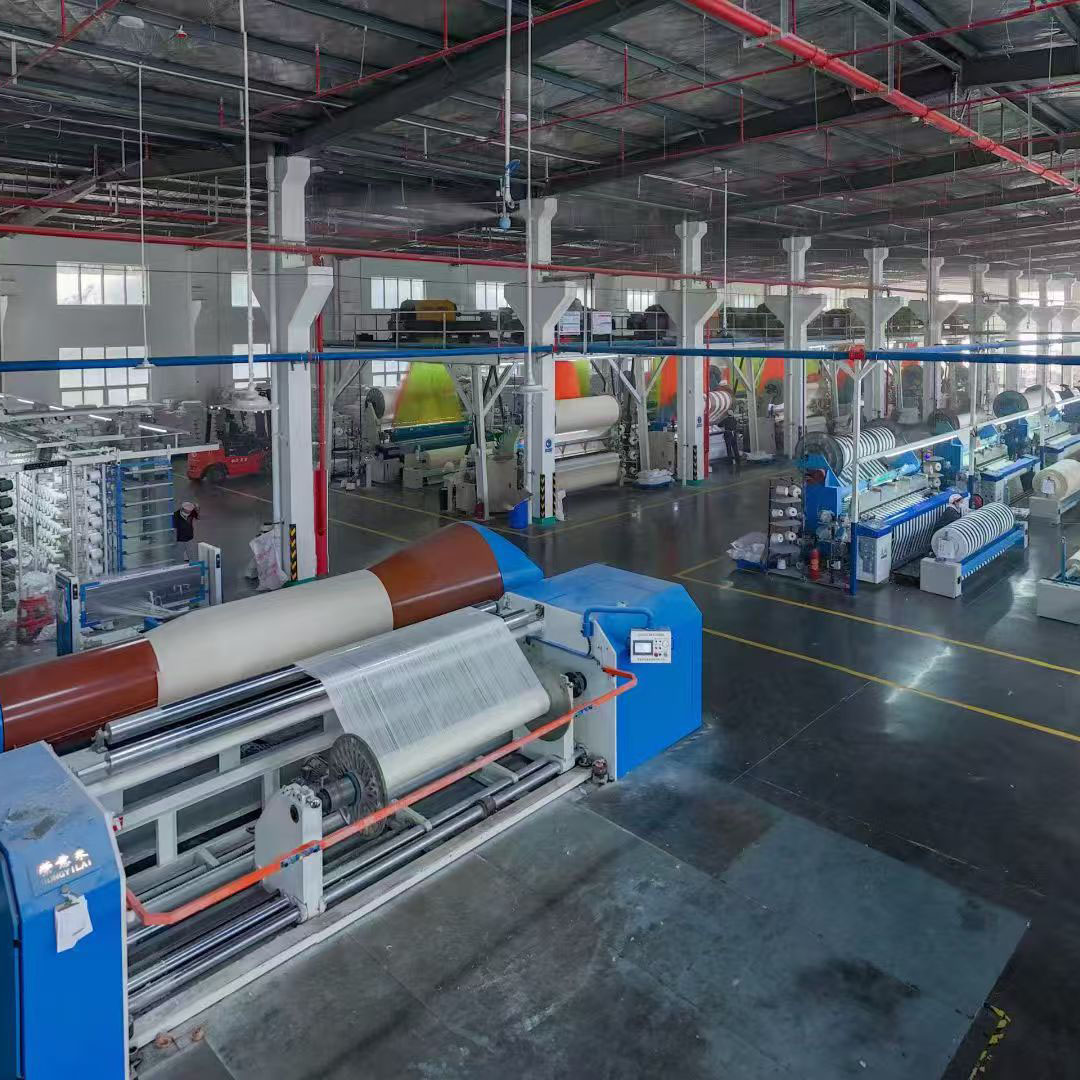
Na tym etapie kształtuje się układ dwukolorowy. Kluczowym krokiem jest sekcyjne osnowanie: dwa kolory osnowy są naprzemiennie układane zgodnie z wzorem pasków, tworząc jednolity nawój osnowy. Ten etap określa szerokość i odstępy między pasami dwukolorowymi. Osnowiona przędza jest następnie poddawana klejeniu, które nakłada powłokę ochronną, zapobiegającą jej pękaniu podczas tkania pod wysokim napięciem.
Po kalibrowaniu przędza przechodzi przez nicielnicę i trzcinę, gdzie nici są układane zgodnie z wzorem. W przypadku mechanizmów dobby ten etap jest stosunkowo prosty; w przypadku dwukolorowej kratki lub wzorów żakardowych wymagane są dodatkowe, wielokolorowe pola czółenkowe. Równolegle, dwukolorowe nici wątku są nawijane na szpilki, które następnie są wykorzystywane w krośnie do ręczników rapierowych.
Etap tkania: Tkactwo frotte
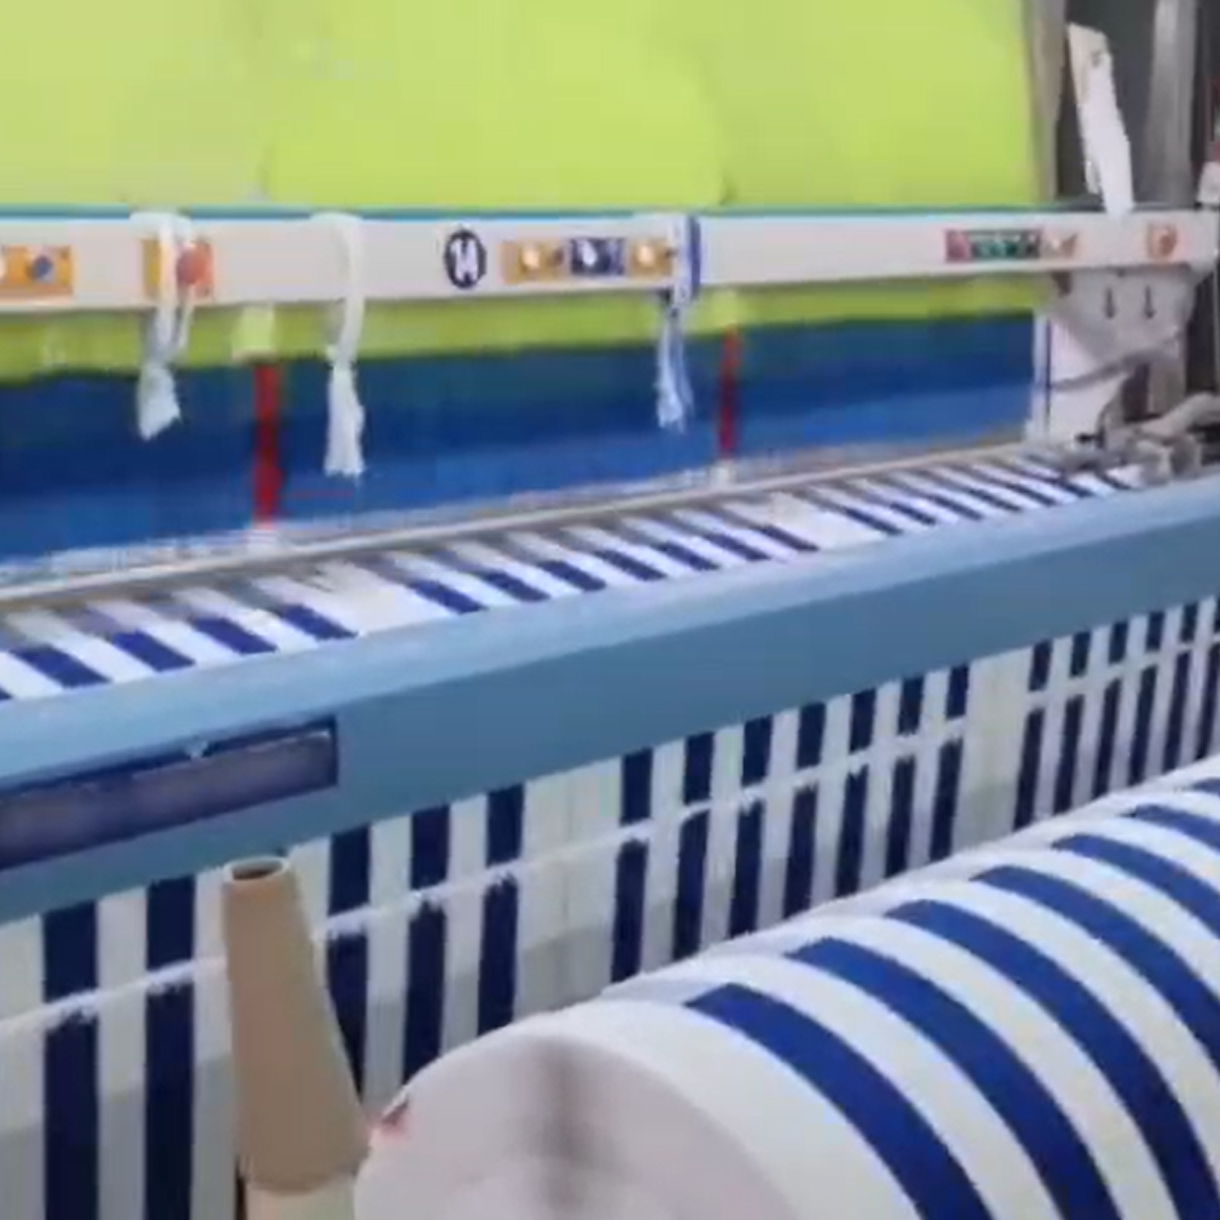
Etap tkania ożywia projekt. Na krośnie rapierowym do ręczników, dwukolorowe paski są wytwarzane za pomocą mechanizmu dobby, który zmienia kolory osnowy, wymagając tylko jednego mechanizmu czółenkowego. W przypadku wzorów dwukolorowych w kratkę lub dwustronnych wzorów dwukolorowych, krosno jest wyposażone w podwójny mechanizm czółenkowy, który naprzemiennie wprowadza dwukolorowe nici wątku. Rezultatem jest ciągła tkanina ręcznikowa o dwukolorowym wzorze z pętelkową strukturą frotte, charakterystyczną dla wysokiej jakości ręczników frotte.
Obróbka końcowa: od tkaniny w kolorze greige do gotowego produktu
Po utkaniu tkanina w kolorze greige przechodzi wstępną kontrolę, podczas której identyfikowane i sortowane są wady, takie jak zerwane przędze, smugi kolorów i błędy w strzyżeniu. Następnie tkanina poddawana jest wstępnemu kurczeniu poprzez pranie, co jest niezbędnym etapem w przypadku tkanin barwionych przędzą, usuwającym klejonki tkackie i zapobiegającym kurczeniu się gotowego produktu.
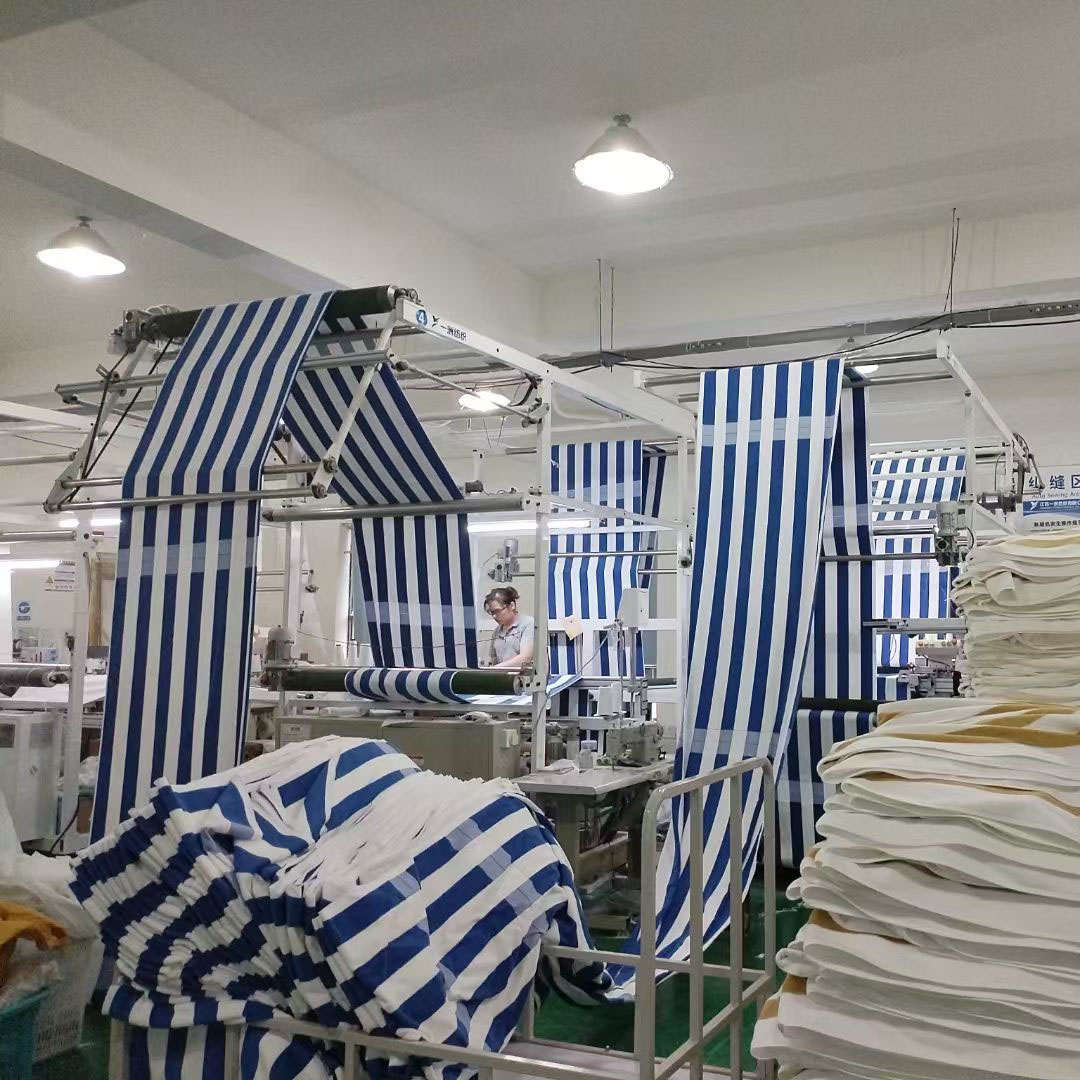
Następnie tkanina jest suszona i przetwarzana w maszynie do naciągania, która wykorzystuje parę wodną o wysokiej temperaturze do spłaszczenia tkaniny, kontrolując jednocześnie jej szerokość i kurczliwość z dokładnością do 5%. Tkanina jest następnie cięta na długie, ciągłe paski, zgodnie z wymiarami gotowych ręczników do twarzy lub ręczników kąpielowych. Następnie krawędzie są zszywane podwójnym ściegiem overlockowym na wszystkich czterech bokach, aby zapobiec strzępieniu się i rozplataniu.
Gotowy produkt poddawany jest następnie ostatecznemu praniu i ponownej kontroli, z wyrywkową kontrolą trwałości kolorów, wypadania włókien i dokładności wymiarowej. Na koniec ręczniki są składane, etykietowane i pakowane w pudełka prezentowe lub plastikowe torby, a następnie trafiają do magazynu w celu dystrybucji.
Farbowana przędza a drukowana: kluczowa różnica dla kupujących
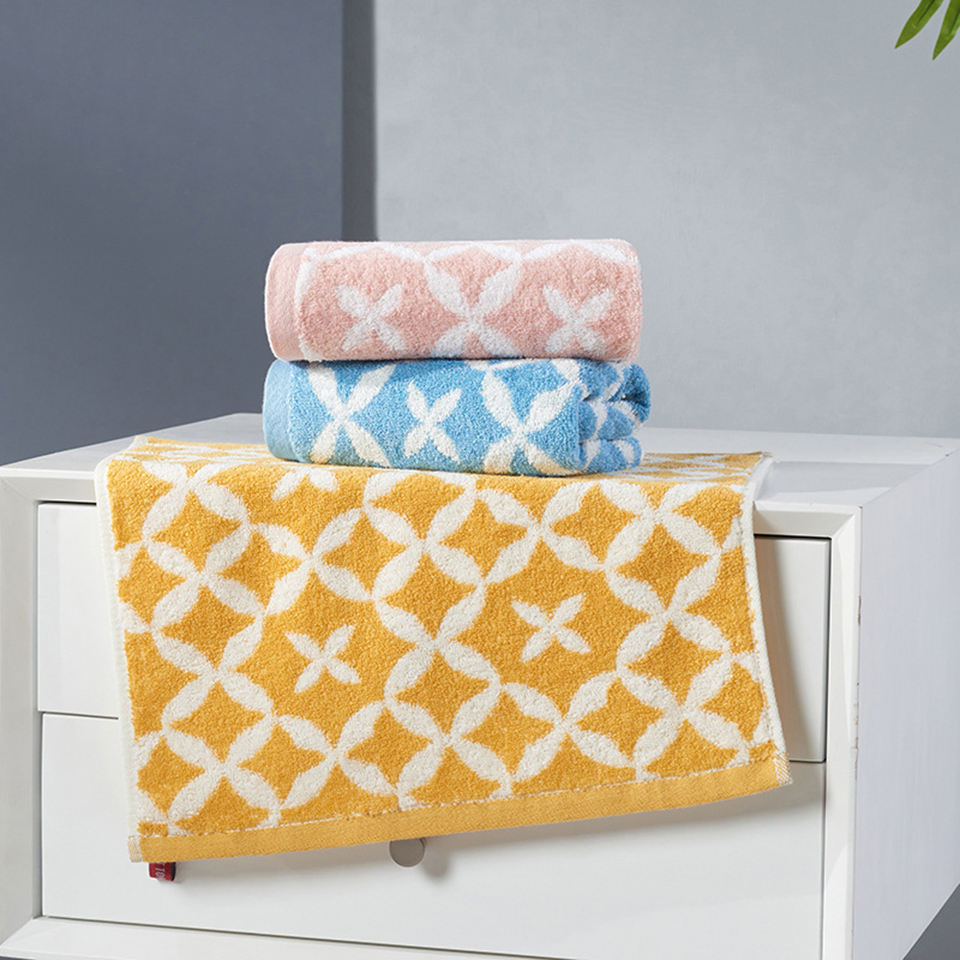
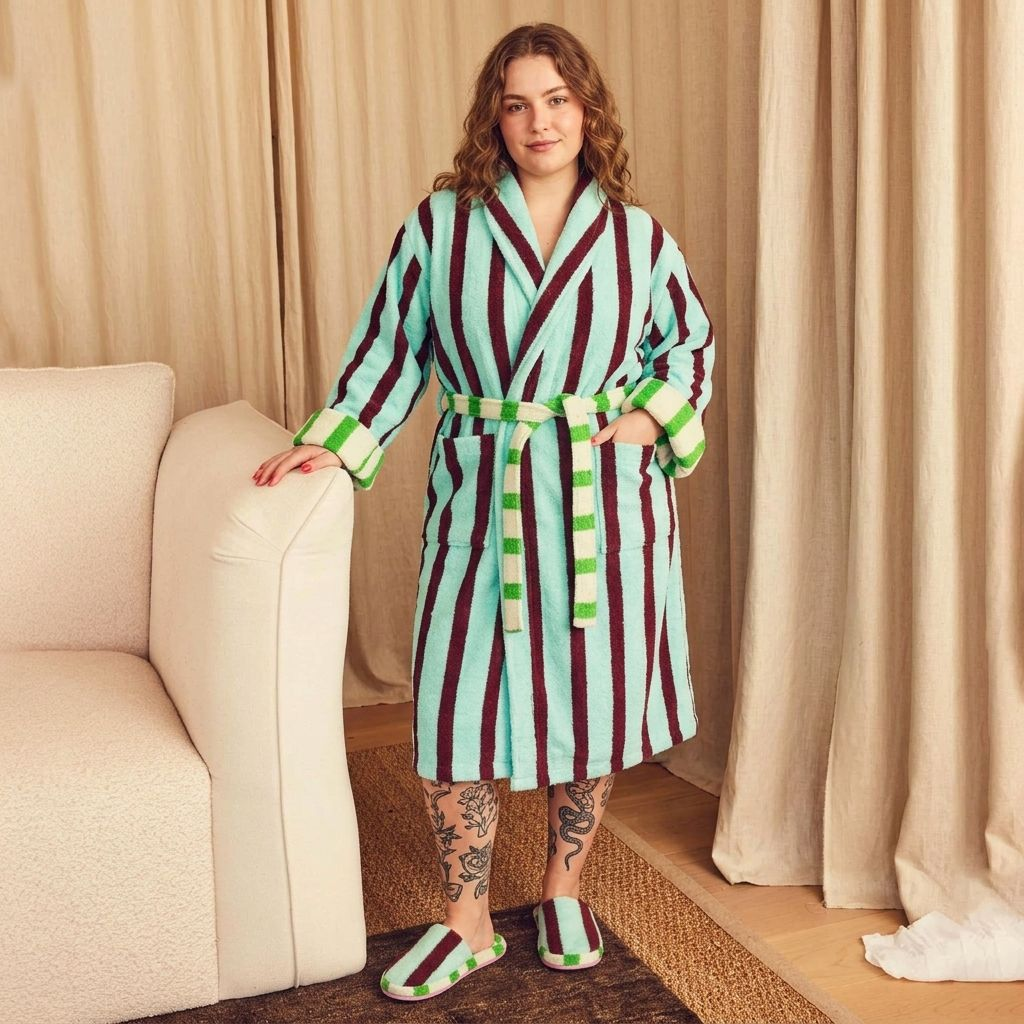
Dla kupujących, którzy decydują się na wybór między ręcznikami barwionymi przędzą a ręcznikami z nadrukiem, kluczowe jest zrozumienie fundamentalnej różnicy. Ręczniki barwione przędzą powstają poprzez barwienie przędzy przed tkaniem, co pozwala uzyskać paski lub kratkę o bogatej głębi i kolorze, który nie blaknie po praniu. Wadą jest wyższa minimalna wielkość zamówienia i bardziej złożony proces produkcji.
Druk pigmentowy z kolei, po utkaniu tkaniny w kolorze greige, nakłada dwukolorowy nadruk. Ta metoda oferuje znacznie niższą minimalną wielkość zamówienia, czasami nawet 50 sztuk, co umożliwia produkcję w małych partiach. Ręczniki z nadrukiem są jednak podatne na blaknięcie i blaknięcie po wielokrotnym praniu i generalnie są mniej przyjemne w dotyku w porównaniu z ręcznikami barwionymi przędzą.
Wybór właściwej opcji
Dla kupujących, którym zależy na trwałości koloru, wysokiej jakości dotyku oraz wyrafinowanym wzorze w paski lub kratkę, ręczniki barwione przędzą są lepszym wyborem, pod warunkiem, że wielkość zamówienia spełnia minimalne zamówienie (MOQ). W przypadku mniejszych partii, serii próbnych lub projektów budżetowych, gdzie trwałość koloru nie jest kluczowa, ręczniki z nadrukiem stanowią praktyczną alternatywę. Zrozumienie tych kompromisów pozwala kupującym podejmować świadome decyzje, dostosowane do ich pozycji rynkowej i możliwości produkcyjnych.
(Materiały pochodzą z Internetu. W przypadku naruszenia prosimy o kontakt w celu usunięcia)
Czas publikacji: 15.09.2026