
Forstå MOQ: Hvorfor garnfargede håndklær krever høyere minimumskrav
For kjøpere og merkevarer som kjøper tofargede garnfargede håndklær, er et av de første spørsmålene alltid minimumsbestillingsmengde. Svaret avhenger i stor grad av om du velger fra eksisterende lager eller ber om et helt spesialtilpasset design. Grunnen til at garnfargede håndklær har høyere MOQ enn sine hvite motparter med trykk, kommer ned til selve produksjonsprosessen: to farger garn må farges separat, vrides og arrangeres i distinkte sekvenser, og vevemaskinene må være spesielt satt opp for hvert design. Dette er et standardkrav i hele bransjen, enten du jobber med enTreningshåndklefabrikk, enSurfeponcho-fabrikk, eller en av de mangeBadekåpeprodusenterforsyner det globale markedet.
Standard tofargede striper på lager (ingen ny garnfarging)
For kjøpere som trenger rask levering og lavest mulig enhetspris, er standard tofargede striper på lager det ideelle valget. Fordi det ikke kreves ny garnfarging, er MOQ betydelig lavere. Firkantede håndklær og ansiktshåndklær krever vanligvis minimum 500 stykker, mens bade- og sportshåndklær starter på bare 100 til 200 stykker. Dette alternativet gir fordelen med direkte levering fra eksisterende lager, noe som gjør det til den mest kostnadseffektive ruten for mindre bestillinger.
Tilpassede tofargede stiler (tilpassede farger, striper eller mønstre)
Når en kjøper trenger tilpassede farger eller unike stripearrangementer, øker MOQ tilsvarende. For standard dobby tofargede striper uten jacquard, krever husholdningshåndklær minimum 1000 stykker, mens bade- og strandhåndklær starter på 300 stykker. For tofargede jacquardhåndklær med tekst, ruter eller intrikate mønstre, varierer den generelle MOQ fra 500 til 1000 stykker. Disse høyere minimumsmengdene gjenspeiler kompleksiteten i prosessen: to partier med garn må farges på nytt, vridning og fargearrangement er nødvendig, og dobby- eller jacquardmaskiner må settes opp, noe som genererer betydelig oppstartsavfall.
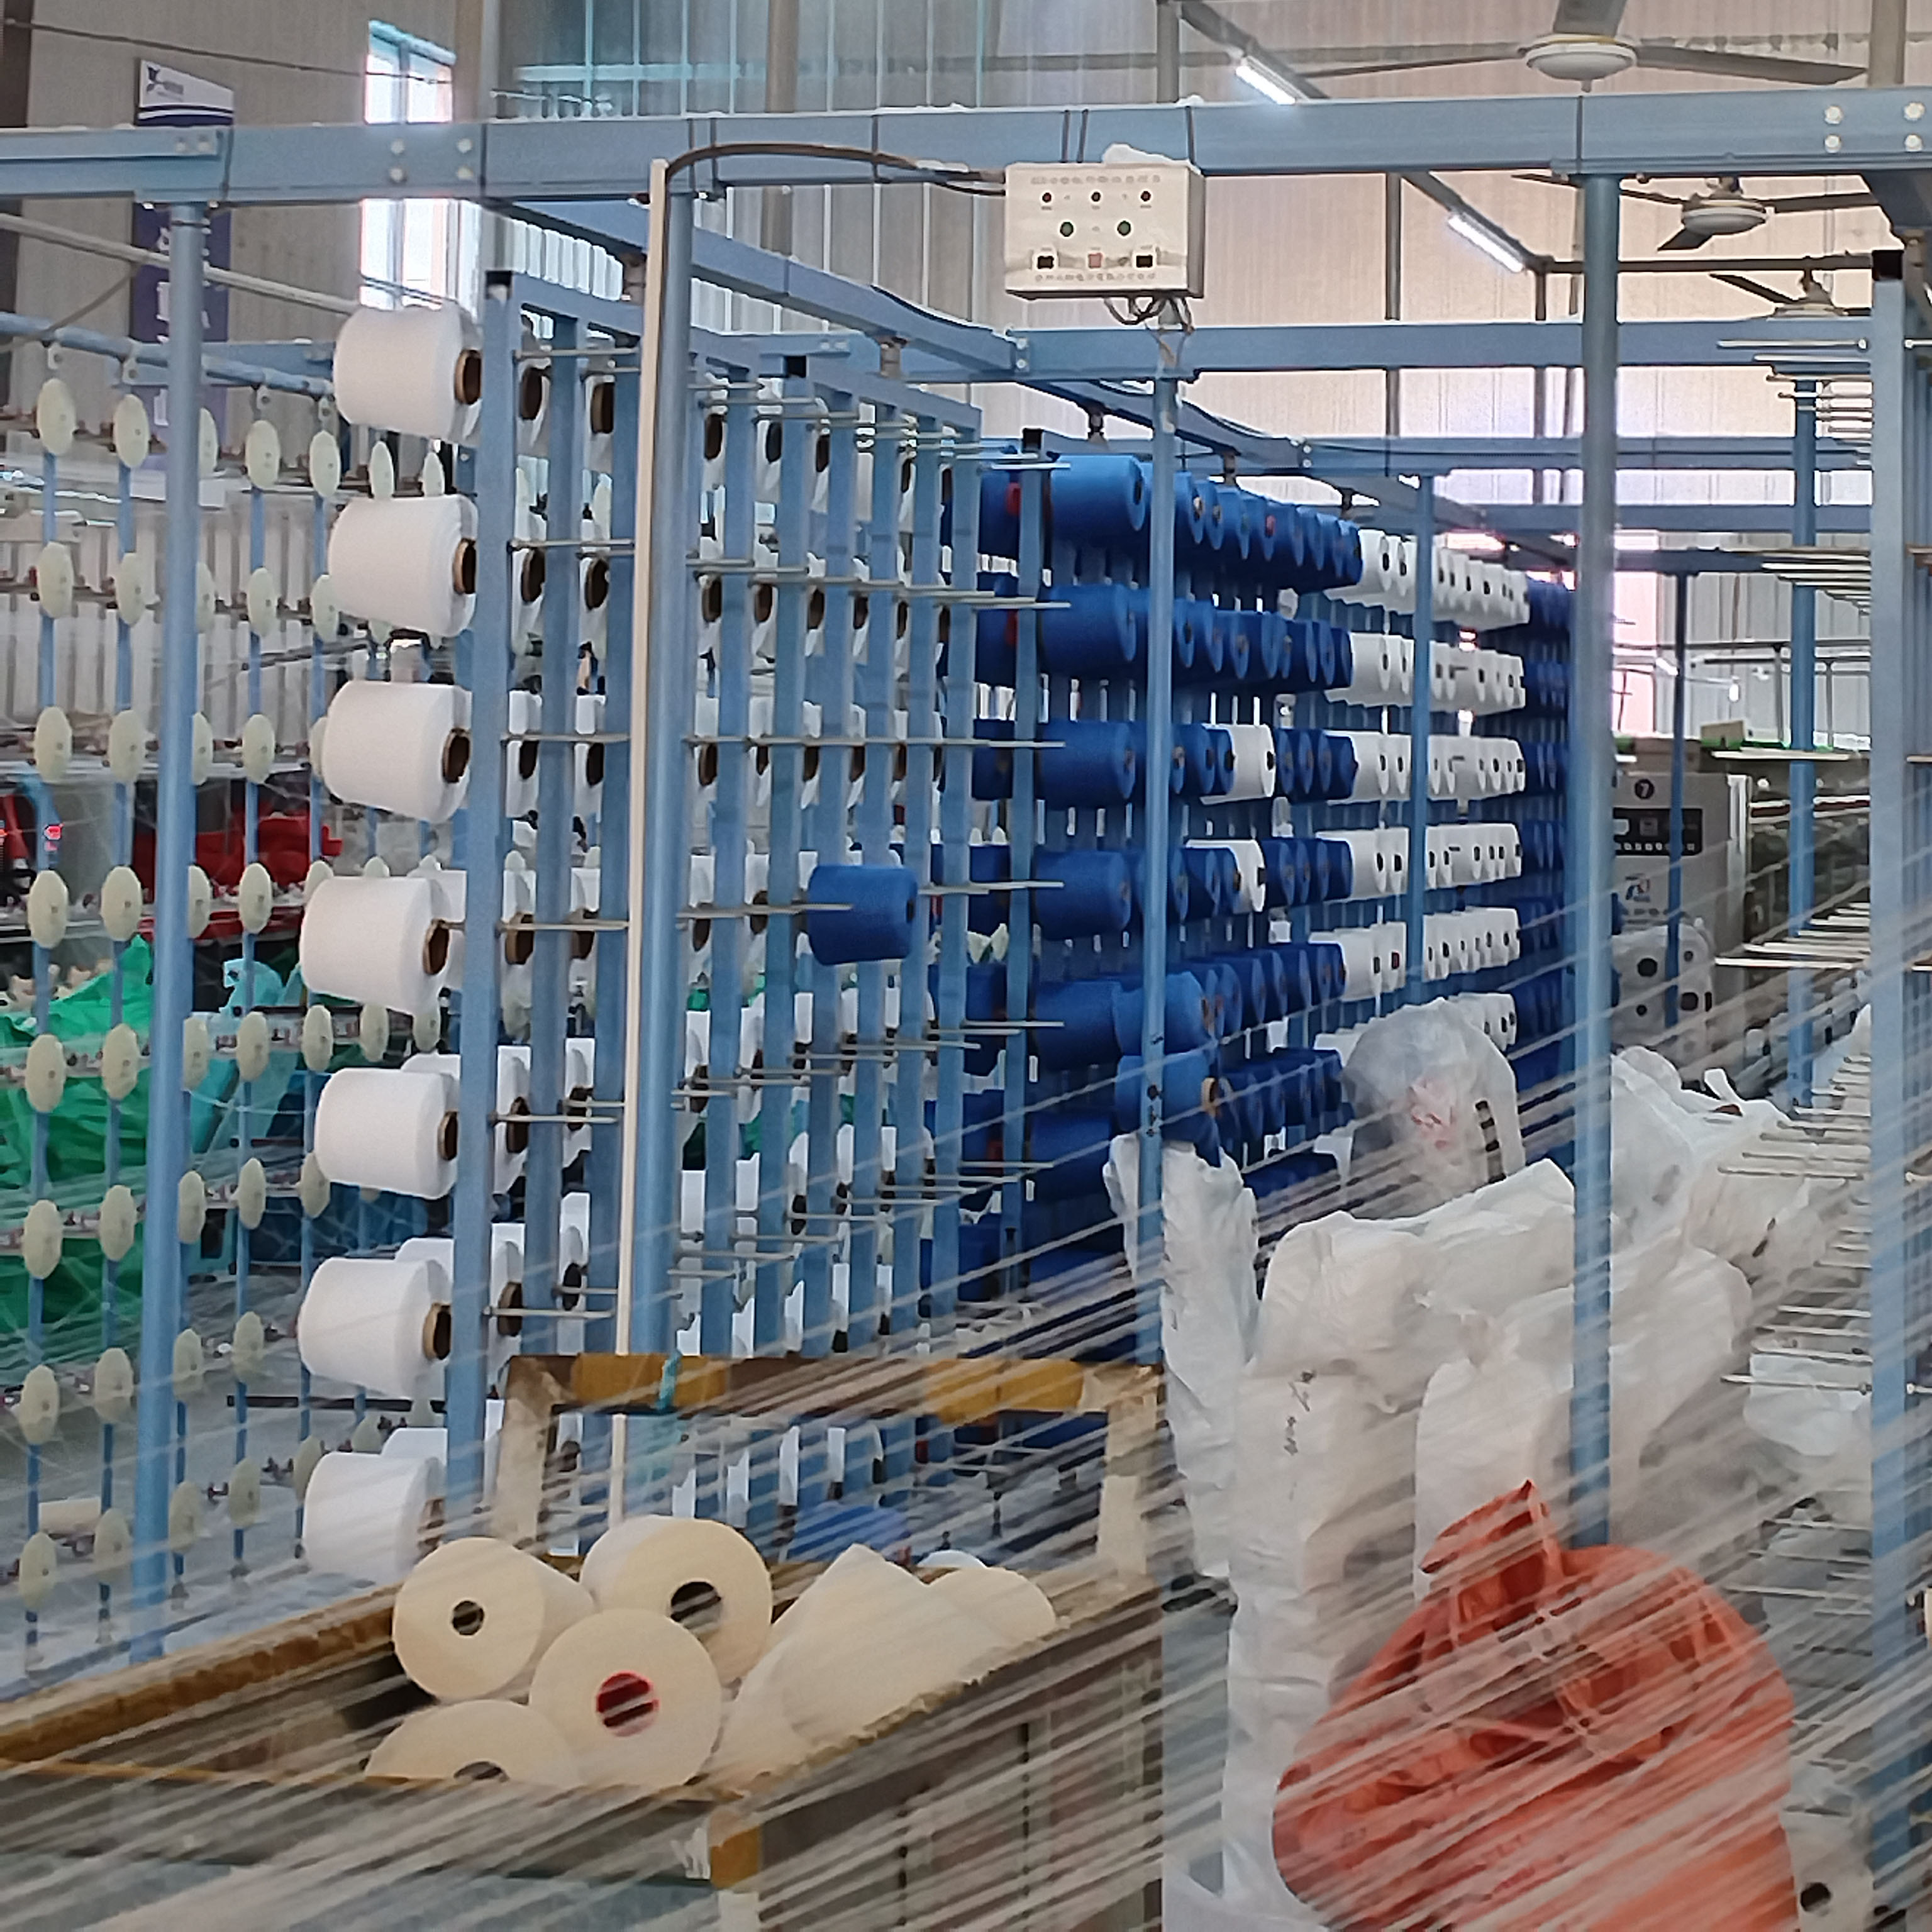
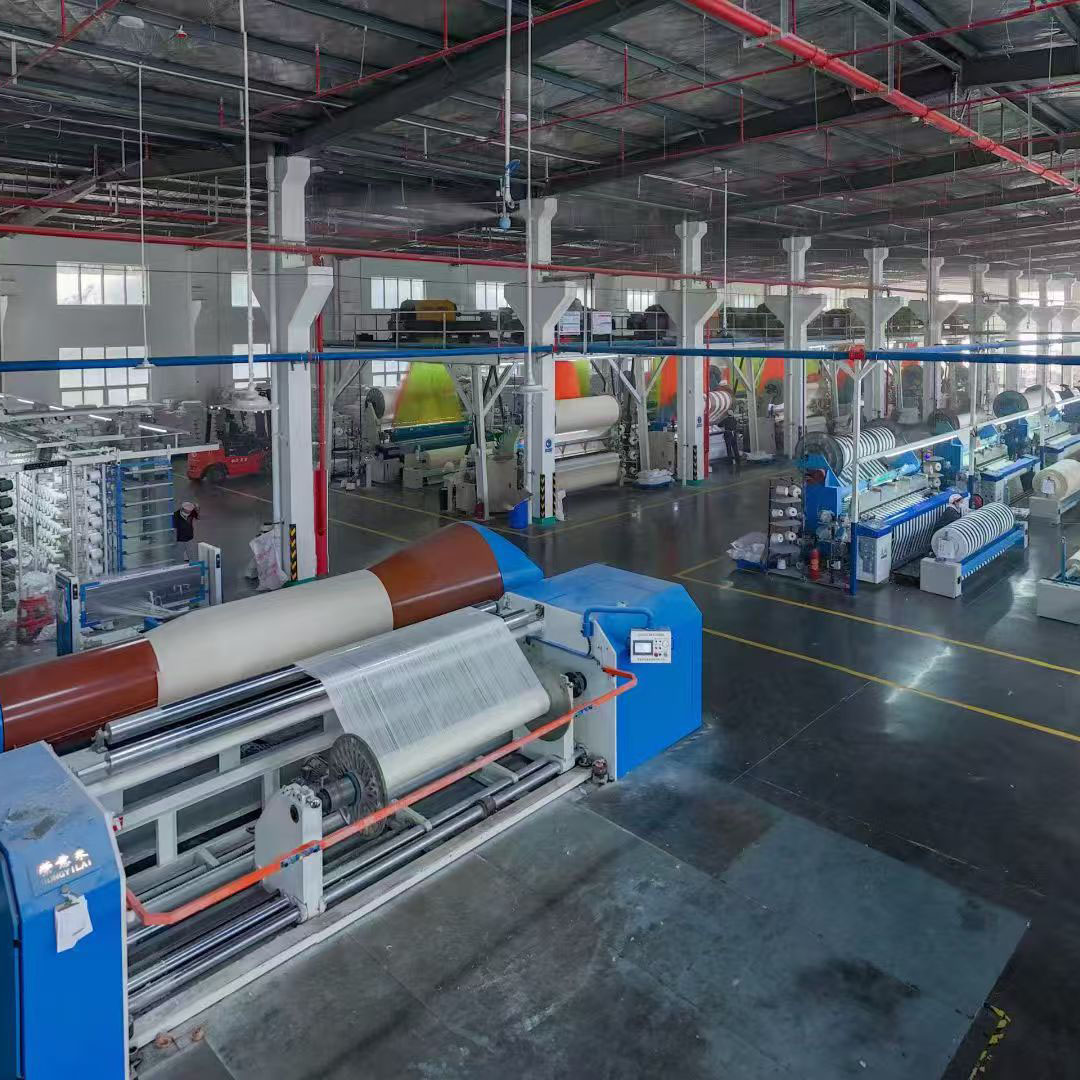
Den komplette produksjonsprosessen: Fra garnfarging til ferdig håndkle
Prinsippet bak garnfargede tekstiler er enkelt: garnet farges først og veves deretter. Denne sekvensen gir garnfargede håndklær deres rike, varige farge og skiller dem fra trykte alternativer. Produksjonsprosessen utfolder seg i fire forskjellige stadier.
Innledende trinn: Garnfarging
Prosessen begynner med inspeksjon av rågarn. Rent bomullsgarn, vanligvis 32 eller 40, kategoriseres i grunnvarp, luvvarp og veft. Brudde garn og klumper fjernes nøye for å sikre jevn kvalitet. Deretter gjennomgår garnet hank-vasking, en prosess som fjerner bomullsvoks og urenheter for å sikre jevne fargeresultater.
De to fargene farges deretter i separate bad med reaktive fargestoffer ved høye temperaturer. En fikseringsprosess følger for å forbedre fargefastheten, og oppnå grad 4 eller høyere. Etter farging vaskes og kokes garnet for å fjerne løst overflatefargestoff, noe som forhindrer fargeblødning i sluttproduktet. Til slutt tørkes det fargede garnet og vikles i garnpakker, hvor de to fargene lagres separat for å opprettholde et tydelig skille gjennom hele den gjenværende prosessen.
Mellomtrinn: Forberedelse før veving
Det er i dette stadiet at tofarget tar form. Seksjonsvridning er nøkkeltrinnet: de to fargene på vridningsgarnet arrangeres vekselvis i henhold til stripedesignet, noe som produserer en jevn vridningsbjelke. Dette trinnet bestemmer bredden og avstanden mellom de tofargede stripene. Det vridde garnet gjennomgår deretter liming, som påfører et beskyttende belegg for å forhindre brudd under høyspenningsveveprosessen.
Etter liming passerer garnet gjennom en hals- og rørinntrekkingsmekanisme, hvor trådene arrangeres i henhold til mønsterdesignet. For dobby-mekanismer er dette trinnet relativt enkelt; for tofargede ruter eller jacquard-design kreves det ekstra flerfargede skyttelbokser. Parallelt vikles de tofargede veftgarnene på pinner for bruk i rapierhåndkleveven.
Vevingsfase: Terry Weaving
Vevingsfasen bringer designet til live. På en rapier-håndklevevstol produseres tofargede striper ved hjelp av en dobby-mekanisme som bytter varpfarger, noe som bare krever en enkelt skyttelboks. For tofargede ruter eller dobbeltsidige tofargede design er vevstolen utstyrt med en dobbel skyttelboks for å vekselvis sette inn de tofargede veftgarnene. Resultatet er et kontinuerlig håndklestoff med et tofarget mønster med en frottéløkkestruktur, kjennetegnet for kvalitetsfrottéhåndklær.
Etterbehandling: Fra grått stoff til ferdig produkt
Etter vevingen gjennomgår det grå stoffet en innledende inspeksjon, hvor defekter som ødelagte garn, fargestriper og feilvalg identifiseres og sorteres. Stoffet gjennomgår deretter forhåndskrymping via vask, et viktig trinn for garnfargede stoffer som fjerner vevelim og forhindrer krymping i det ferdige produktet.
Deretter tørkes stoffet og bearbeides gjennom en stenter-settemaskin, som bruker høytemperaturdamp for å flate stoffet ut samtidig som bredden og krympingen kontrolleres innenfor 5 prosent. Stoffet skjæres deretter i sammenhengende lange strimler i henhold til dimensjonene til de ferdige ansiktshåndklærne eller badehåndklærne. Kantsøm følger, med dobbelttråds overlocksøm på alle fire sider for å forhindre at det løsner og rakner.
Det ferdige produktet gjennomgår deretter en siste vask og ny inspeksjon, med stikkprøvekontroller for fargefasthet, fiberavskalning og dimensjonsnøyaktighet. Til slutt brettes håndklærne, merkes og pakkes i gaveesker eller plastposer før de lagres for distribusjon.
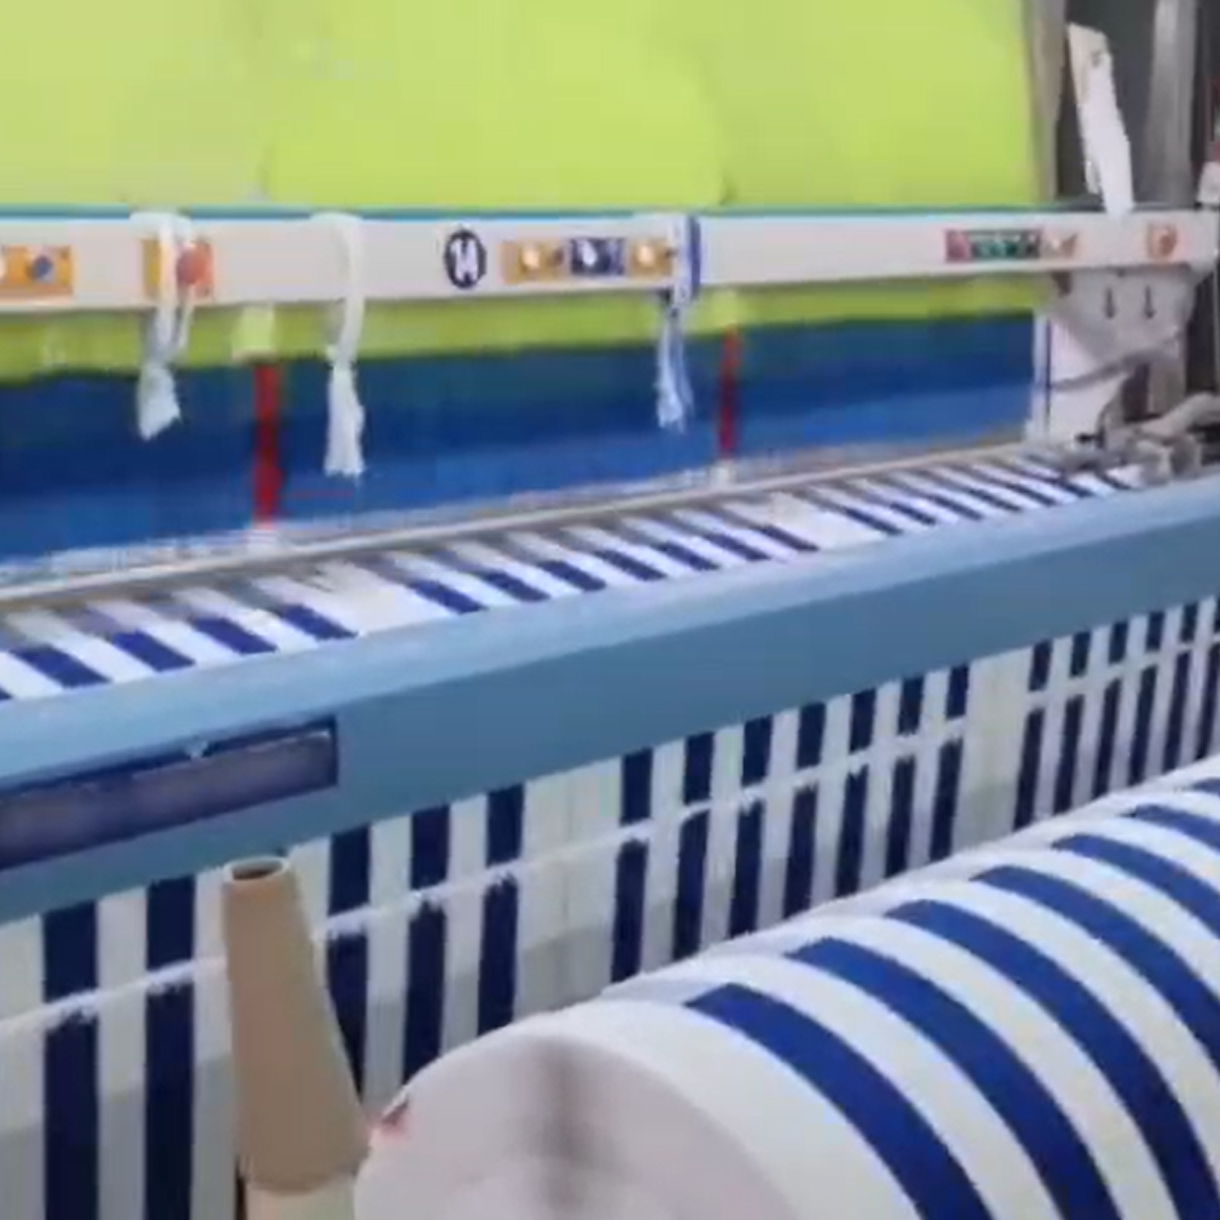
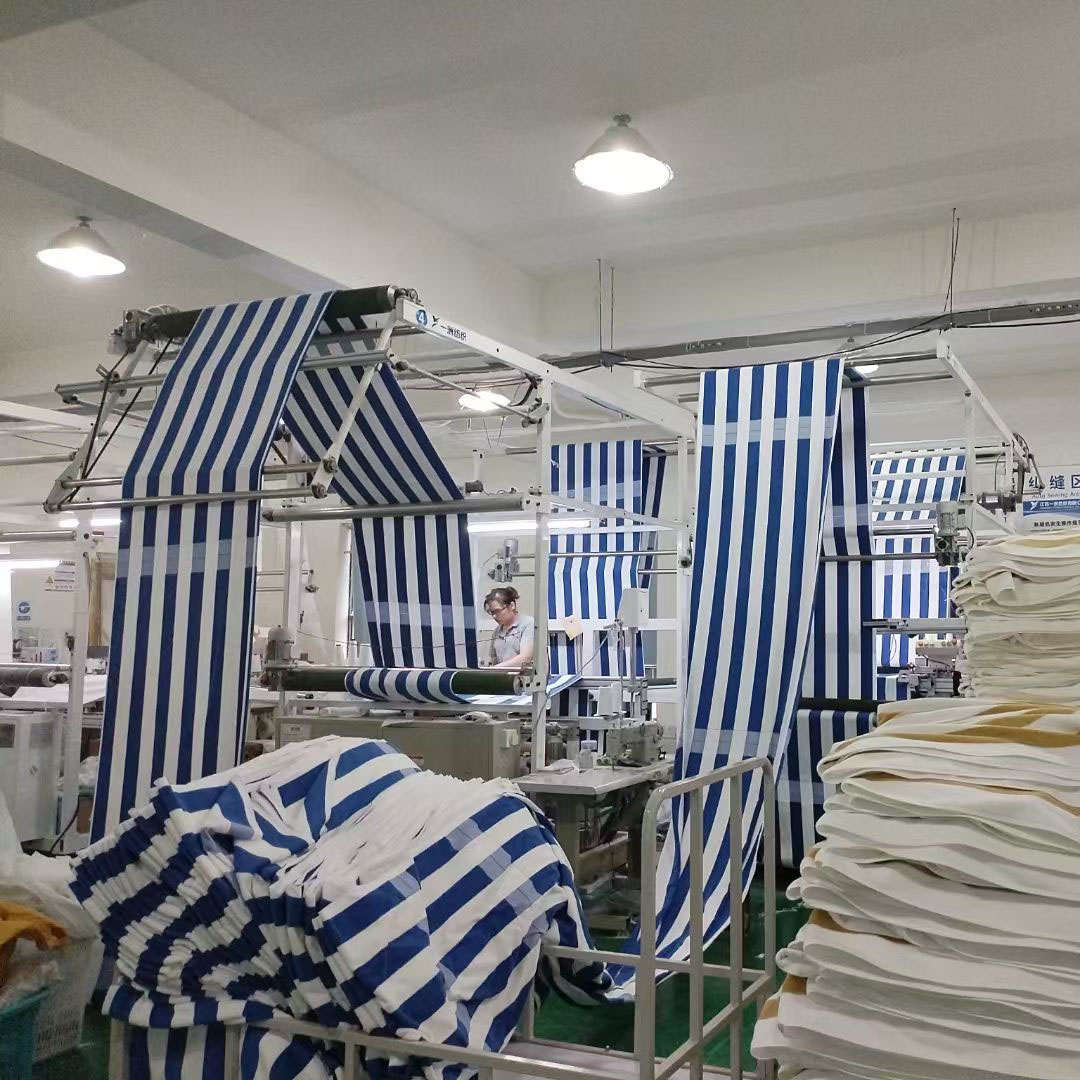
Garnfarget vs. trykt: En viktig forskjell for kjøpere
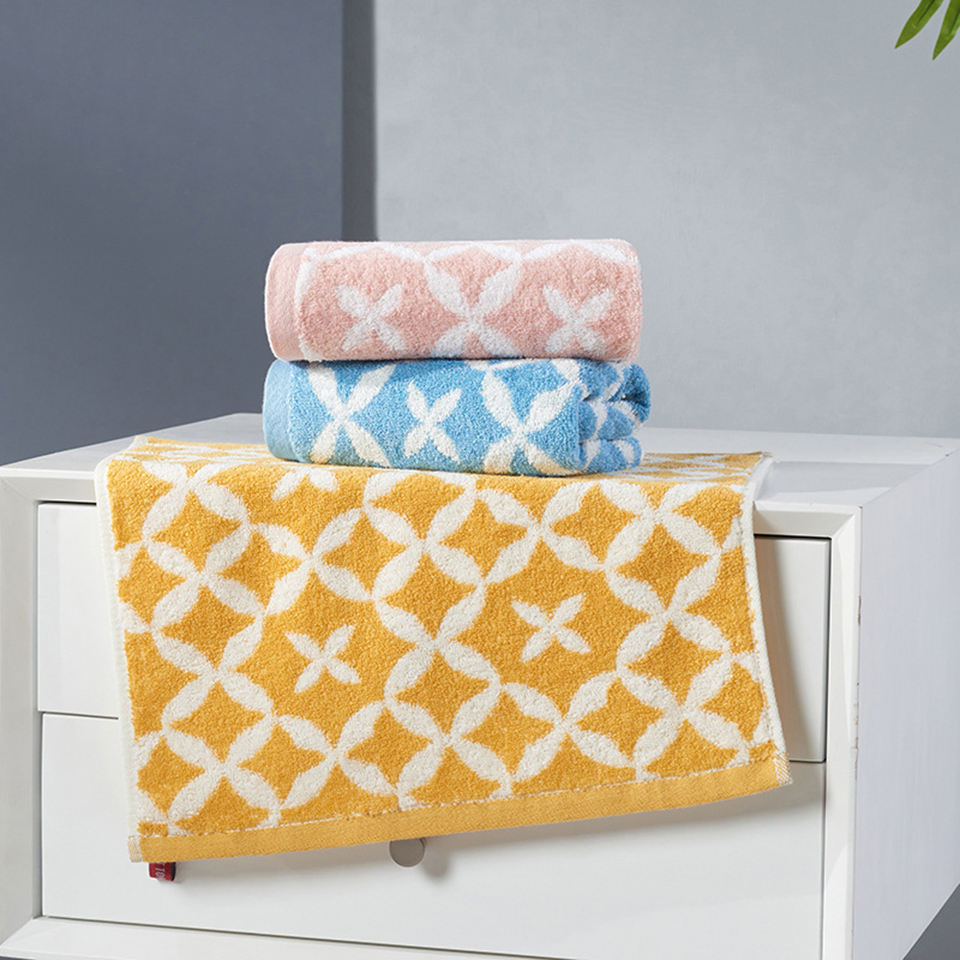
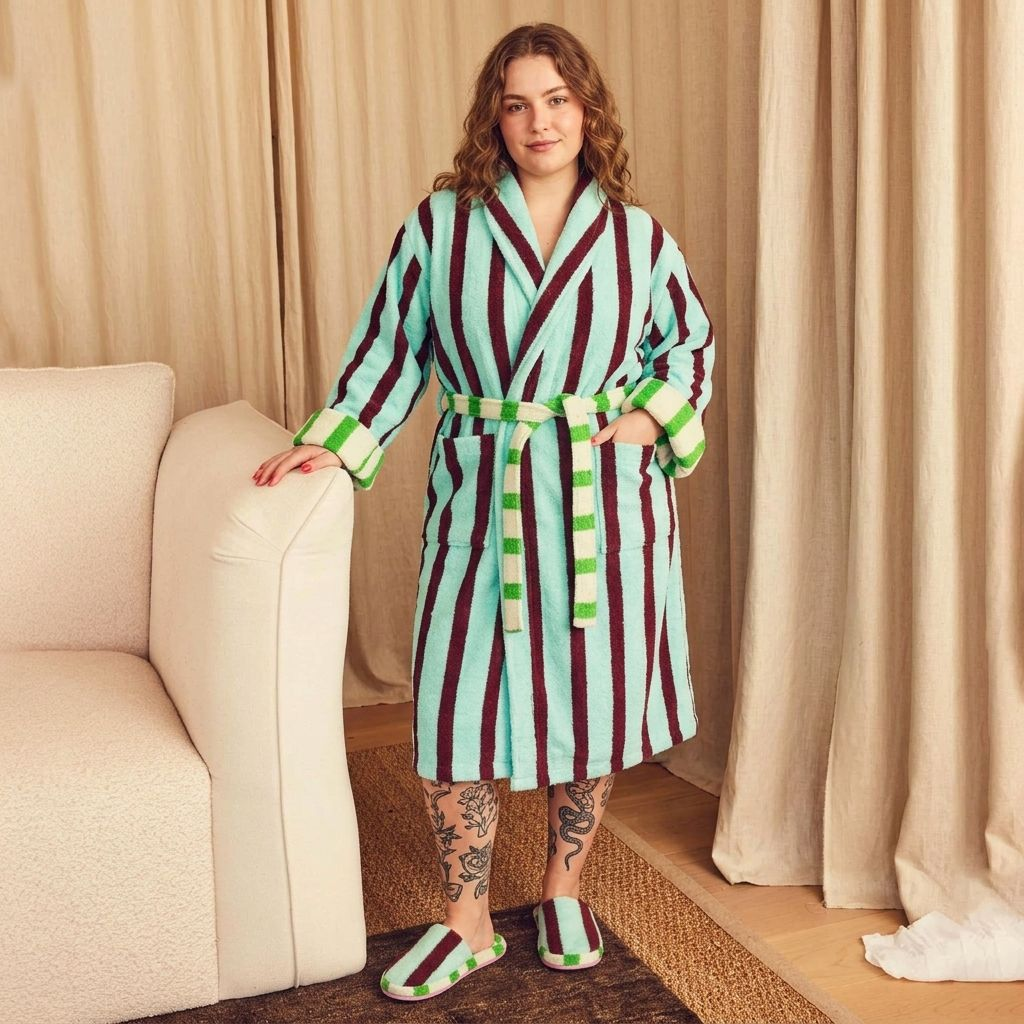
For kjøpere som skal bestemme seg mellom garnfargede og trykte håndklær, er det viktig å forstå den grunnleggende forskjellen. Garnfargede håndklær lages ved å farge garnet før veving, noe som resulterer i striper eller ruter med rik dybde og farge som ikke falmer ved vask. Ulempen er en høyere minimumsbestillingsmengde og en mer kompleks produksjonsprosess.
Pigmenttrykk, derimot, bruker tofarget trykk etter at det grå stoffet er vevd. Denne metoden tilbyr en mye lavere minimumsbestillingsmengde, noen ganger så lav som 50 stykker, noe som gjør den tilgjengelig for produksjon i små serier. Trykte håndklær er imidlertid utsatt for falming og hvitning etter gjentatt vask og har generelt en dårligere håndfølelse sammenlignet med sine garnfargede motparter.
Å velge riktig alternativ
For kjøpere som prioriterer fargeholdbarhet, førsteklasses håndfølelse og et sofistikert stripete eller rutete design, er garnfargede håndklær det beste valget, forutsatt at bestillingsvolumet oppfyller kravene til MOQ. For mindre partier, testkjøringer eller budsjettbevisste prosjekter der fargelevetid er mindre kritisk, tilbyr trykte håndklær et praktisk alternativ. Å forstå disse avveiningene lar kjøpere ta informerte beslutninger som samsvarer med deres markedsposisjonering og produksjonskapasitet.
(Materialet er fra internett. Hvis det foreligger krenkelse av opphavsretten, vennligst kontakt oss for sletting.)
Publisert: 15. september 2026