
Inzicht in de minimale bestelhoeveelheid (MOQ): Waarom geverfde handdoeken een hogere minimale bestelhoeveelheid vereisen
Voor kopers en merken die tweekleurige, geverfde handdoeken inkopen, is een van de eerste vragen altijd de minimale bestelhoeveelheid. Het antwoord hangt grotendeels af van of u kiest uit bestaande voorraad of een volledig op maat gemaakt ontwerp aanvraagt. De reden waarom geverfde handdoeken een hogere minimale bestelhoeveelheid hebben dan hun bedrukte tegenhangers met een witte basis, ligt in het productieproces zelf: twee kleuren garen moeten afzonderlijk worden geverfd, gesponnen en in verschillende volgordes worden gerangschikt, en de weefmachines moeten specifiek voor elk ontwerp worden ingesteld. Dit is een standaardvereiste in de hele branche, ongeacht of u met eenFitnesshanddoekenfabriek, ASurfponchofabriek, of een van de veleBadjasfabrikantenHet leveren aan de wereldmarkt.
Standaard tweekleurige strepen op voorraad (geen nieuw geverfd garen)
Voor kopers die snelle levering en de laagst mogelijke prijs per stuk nodig hebben, zijn standaard tweekleurige strepen uit voorraad de ideale keuze. Omdat er geen nieuw garen geverfd hoeft te worden, is de minimale bestelhoeveelheid aanzienlijk lager. Vierkante handdoeken en gezichtsdoeken vereisen doorgaans een minimum van 500 stuks, terwijl bad- en sportdoeken al vanaf 100 tot 200 stuks verkrijgbaar zijn. Deze optie biedt het voordeel van directe levering vanuit de bestaande voorraad, waardoor het de meest kosteneffectieve route is voor kleinere bestellingen.
Aangepaste tweekleurige stijlen (aangepaste kleuren, strepen of patronen)
Wanneer een koper aangepaste kleuren of unieke streepmotieven wenst, stijgt de minimale bestelhoeveelheid (MOQ) dienovereenkomstig. Voor standaard tweekleurige handdoeken met dobby-techniek zonder jacquard, zoals bijvoorbeeld gezichtsdoeken, is een minimum van 1.000 stuks vereist, terwijl bad- en strandhanddoeken vanaf 300 stuks verkrijgbaar zijn. Voor tweekleurige jacquard handdoeken met tekst, ruitjes of ingewikkelde patronen ligt de algemene MOQ tussen de 500 en 1.000 stuks. Deze hogere minimumaantallen weerspiegelen de complexiteit van het proces: twee partijen garen moeten opnieuw worden geverfd, scheren en kleurschikking zijn noodzakelijk, en dobby- of jacquardmachines moeten worden ingesteld, wat allemaal aanzienlijke opstartkosten met zich meebrengt.
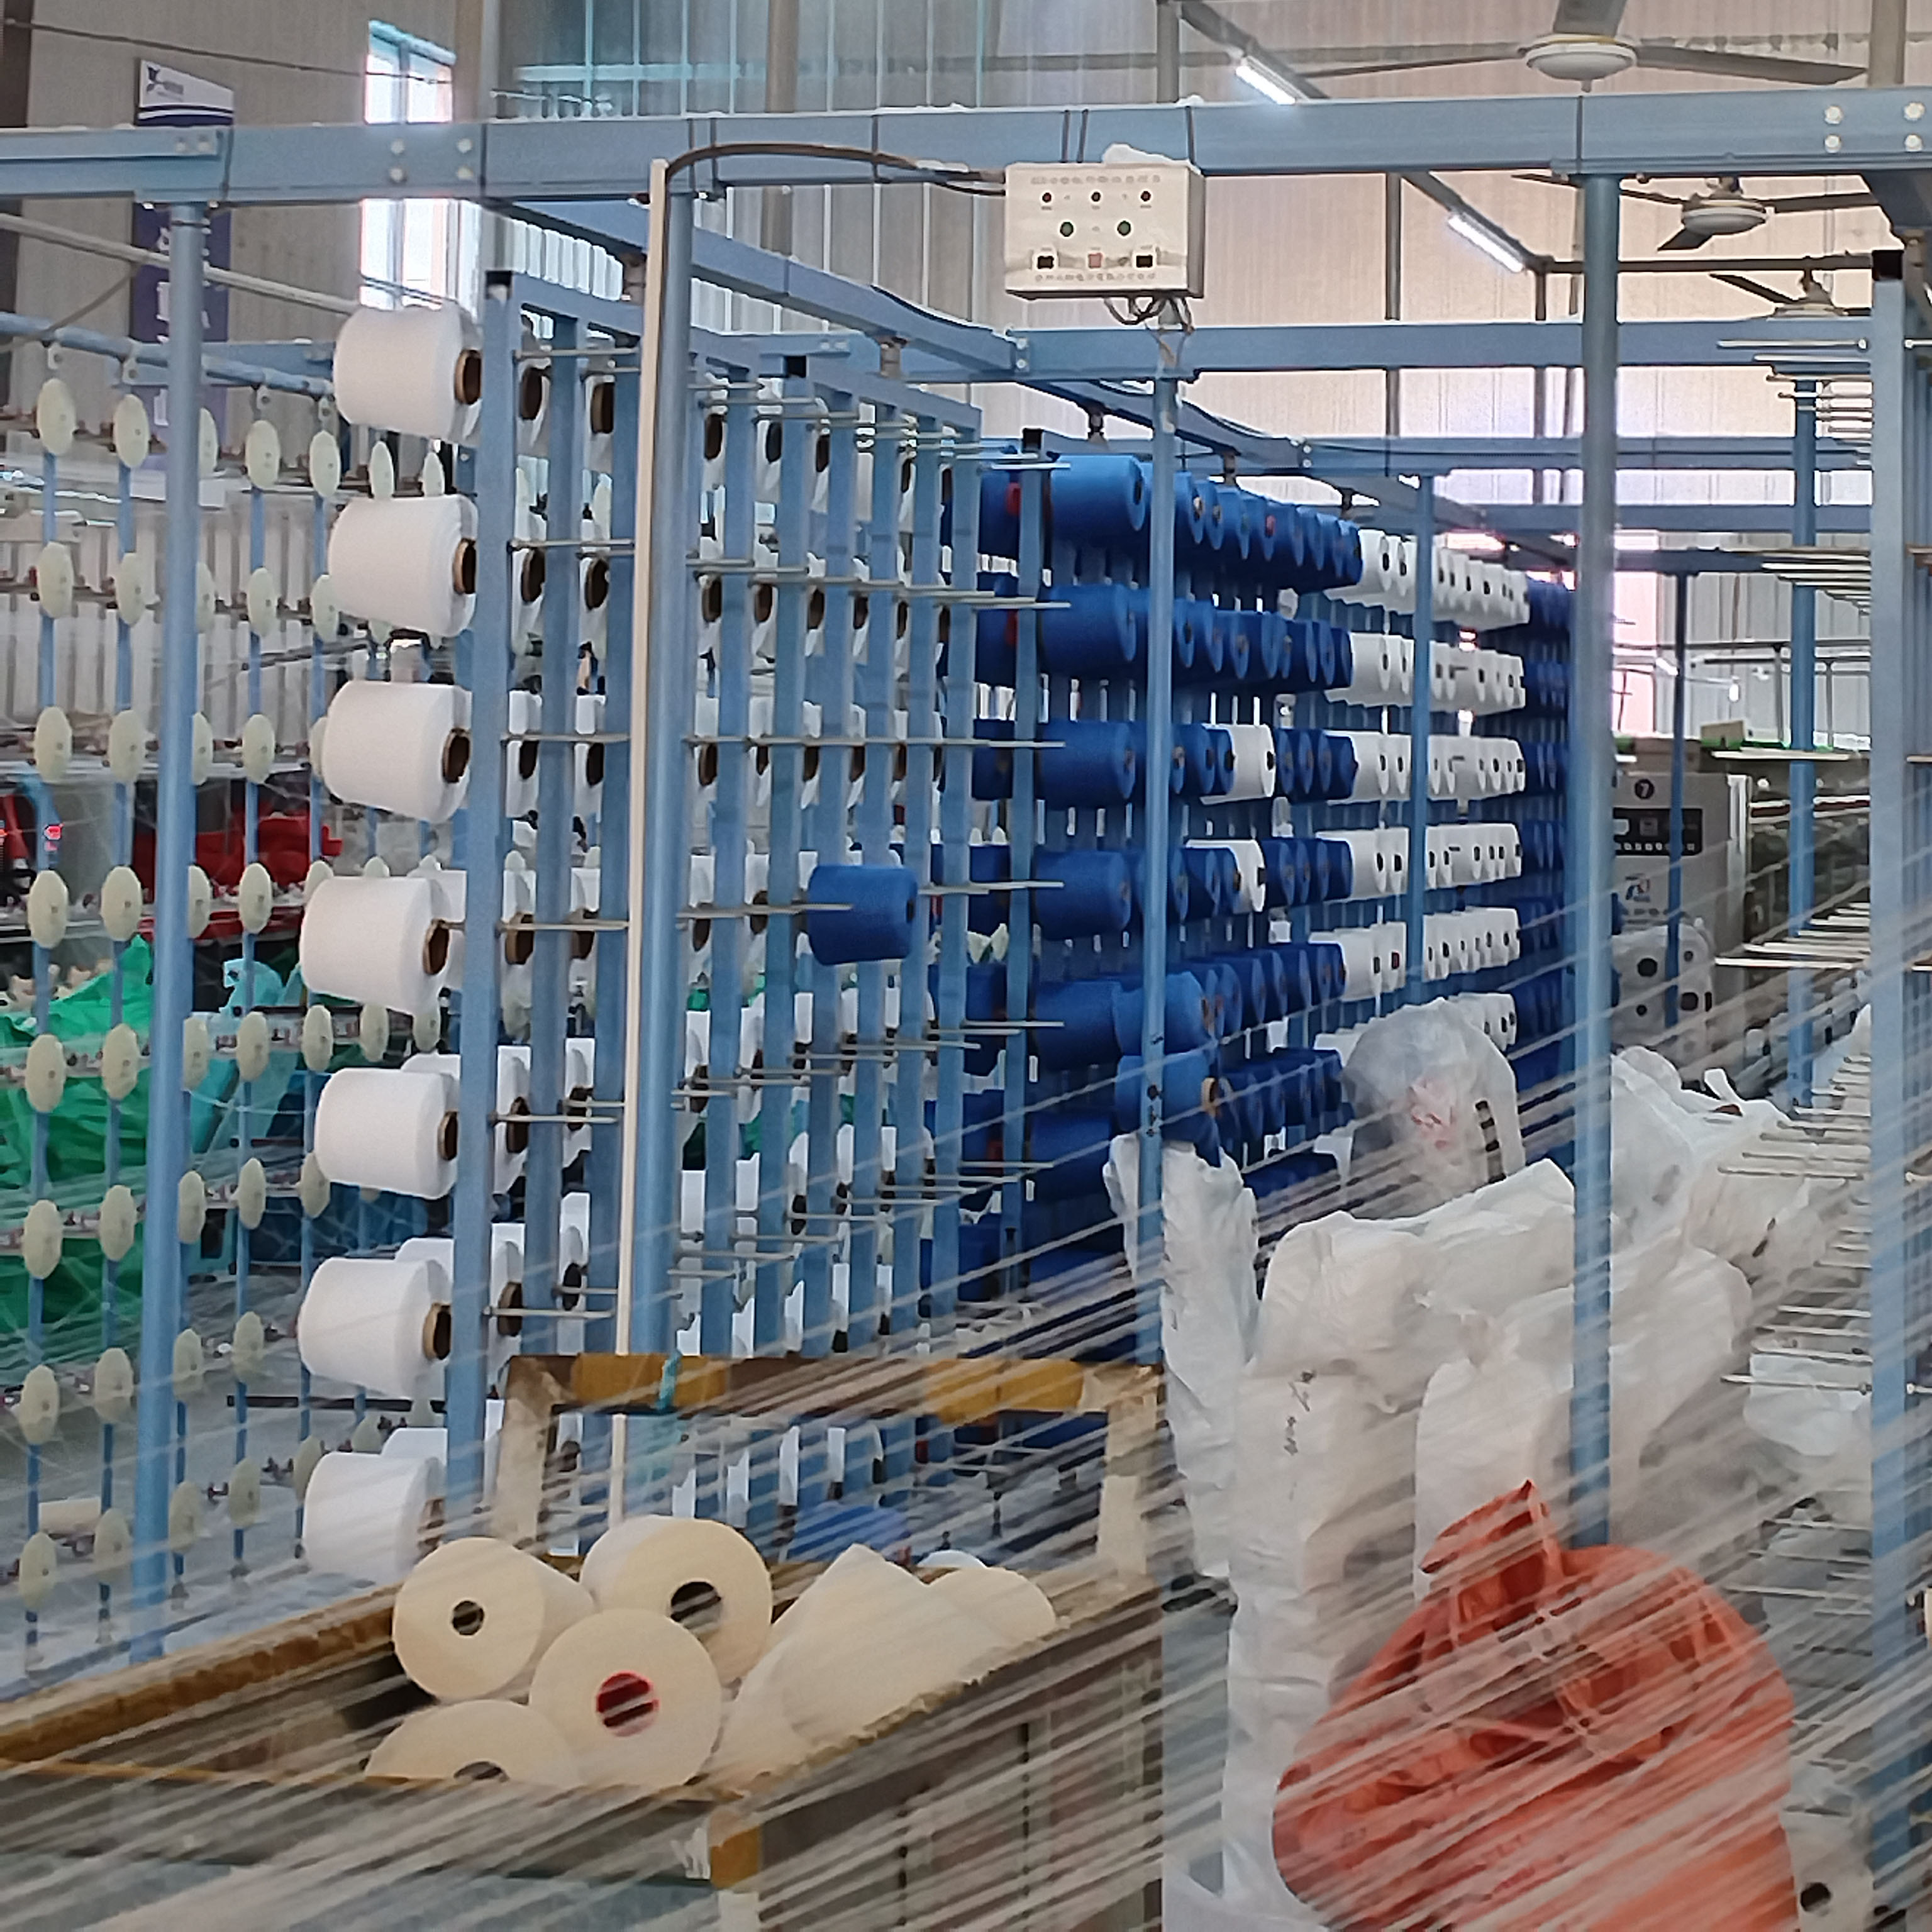
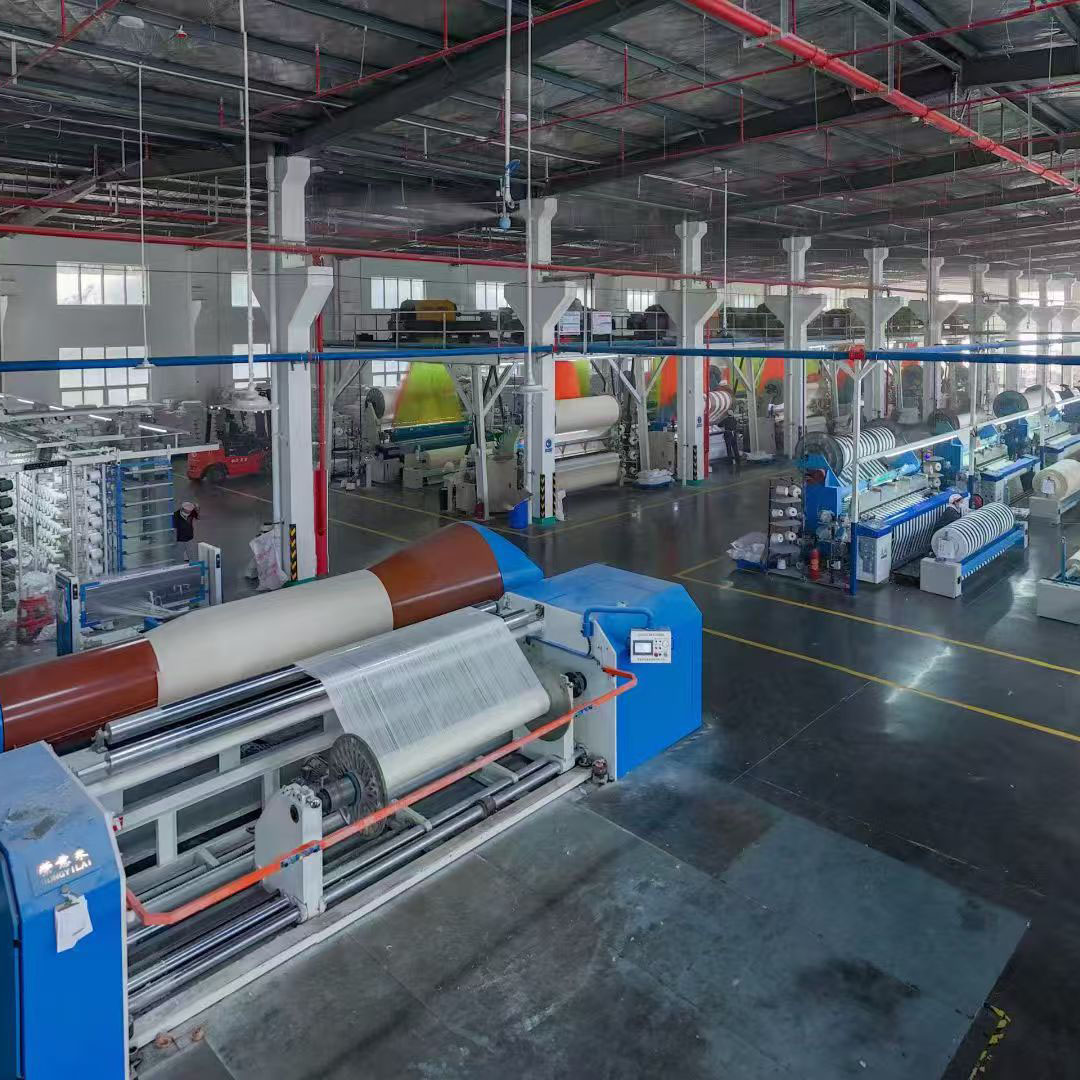
Het complete productieproces: van garenverven tot afgewerkte handdoek
Het basisprincipe van geverfde garens is eenvoudig: eerst wordt het garen geverfd, daarna geweven. Deze volgorde geeft geverfde handdoeken hun rijke, duurzame kleur en onderscheidt ze van bedrukte alternatieven. Het productieproces bestaat uit vier verschillende fasen.
Eerste fase: Garen verven
Het proces begint met de inspectie van de ruwe garens. Zuiver katoengaren, meestal 32s of 40s, wordt gesorteerd in grondketting, poolketting en inslag. Gebroken garens en verdikkingen worden zorgvuldig verwijderd om een constante kwaliteit te garanderen. Vervolgens ondergaat het garen een spoelreiniging, een proces waarbij katoenwas en onzuiverheden worden verwijderd om uniforme verfresultaten te garanderen.
De twee kleuren worden vervolgens in aparte baden geverfd met reactieve kleurstoffen bij hoge temperaturen. Daarna volgt een fixeerproces om de kleurechtheid te verbeteren, waardoor een kwaliteit van 4 of hoger wordt bereikt. Na het verven wordt het garen gewassen en gekookt om losse oppervlakteverf te verwijderen en kleurafgifte in het eindproduct te voorkomen. Ten slotte wordt het gekleurde garen gedroogd en opgerold tot garenbundels, waarbij de twee kleuren apart worden bewaard om een duidelijk onderscheid te behouden gedurende de rest van het proces.
Tussenfase: Voorbereiding op het weven
In deze fase krijgt de tweekleurige opstelling vorm. Het sectiescheren is de cruciale stap: de twee kleuren scheringgaren worden afwisselend gerangschikt volgens het streeppatroon, waardoor een uniforme scheringboom ontstaat. Deze stap bepaalt de breedte en de afstand tussen de tweekleurige strepen. Het geschoren garen ondergaat vervolgens een appreteerbehandeling, waarbij een beschermende laag wordt aangebracht om breuk tijdens het weefproces onder hoge spanning te voorkomen.
Na het appreteren gaat het garen door de hevels en rieten, waar de draden volgens het patroon worden gerangschikt. Bij dobby-mechanismen is deze stap relatief eenvoudig; voor tweekleurige ruiten of jacquardontwerpen zijn extra meerkleurige schietspoelkasten nodig. Parallel daaraan worden de twee gekleurde inslagdraden op pinnen gewikkeld voor gebruik in het rapier-handdoekweefgetouw.
Weefpodium: Terry Weaving
Het weefproces brengt het ontwerp tot leven. Op een rapierhanddoekweefgetouw worden tweekleurige strepen geproduceerd met behulp van een dobby-mechanisme dat de scheringkleuren wisselt, waardoor slechts één schietspoel nodig is. Voor tweekleurige ruiten of dubbelzijdige tweekleurige ontwerpen is het weefgetouw uitgerust met een dubbele schietspoel om de twee gekleurde inslagdraden afwisselend in te voeren. Het resultaat is een doorlopende handdoekstof met een tweekleurig patroon en een badstoflusstructuur, het kenmerk van kwalitatief hoogwaardige badstofhanddoeken.
Nabewerking: Van onbewerkt textiel tot eindproduct
Na het weven ondergaat de onbewerkte stof een eerste inspectie, waarbij defecten zoals gebroken garens, kleurstrepen en verkeerde inslagen worden geïdentificeerd en gesorteerd. Vervolgens wordt de stof voorgekrompen door middel van wassen, een essentiële stap voor geverfde garens die de weeflijm verwijdert en krimp in het eindproduct voorkomt.
Vervolgens wordt de stof gedroogd en verwerkt met een spanraammachine. Deze machine gebruikt stoom op hoge temperatuur om de stof plat te maken, terwijl de breedte en krimp tot binnen 5 procent worden beperkt. De stof wordt vervolgens in doorlopende lange stroken gesneden, volgens de afmetingen van de uiteindelijke handdoeken of badhanddoeken. Daarna volgt het stikken van de randen, waarbij aan alle vier zijden een dubbele overlocksteek wordt aangebracht om pluizen en rafelen te voorkomen.
Het eindproduct ondergaat vervolgens een laatste wasbeurt en herinspectie, met steekproeven op kleurechtheid, vezelverlies en maatnauwkeurigheid. Ten slotte worden de handdoeken gevouwen, voorzien van labels en verpakt in geschenkdozen of plastic zakken voordat ze worden opgeslagen voor distributie.
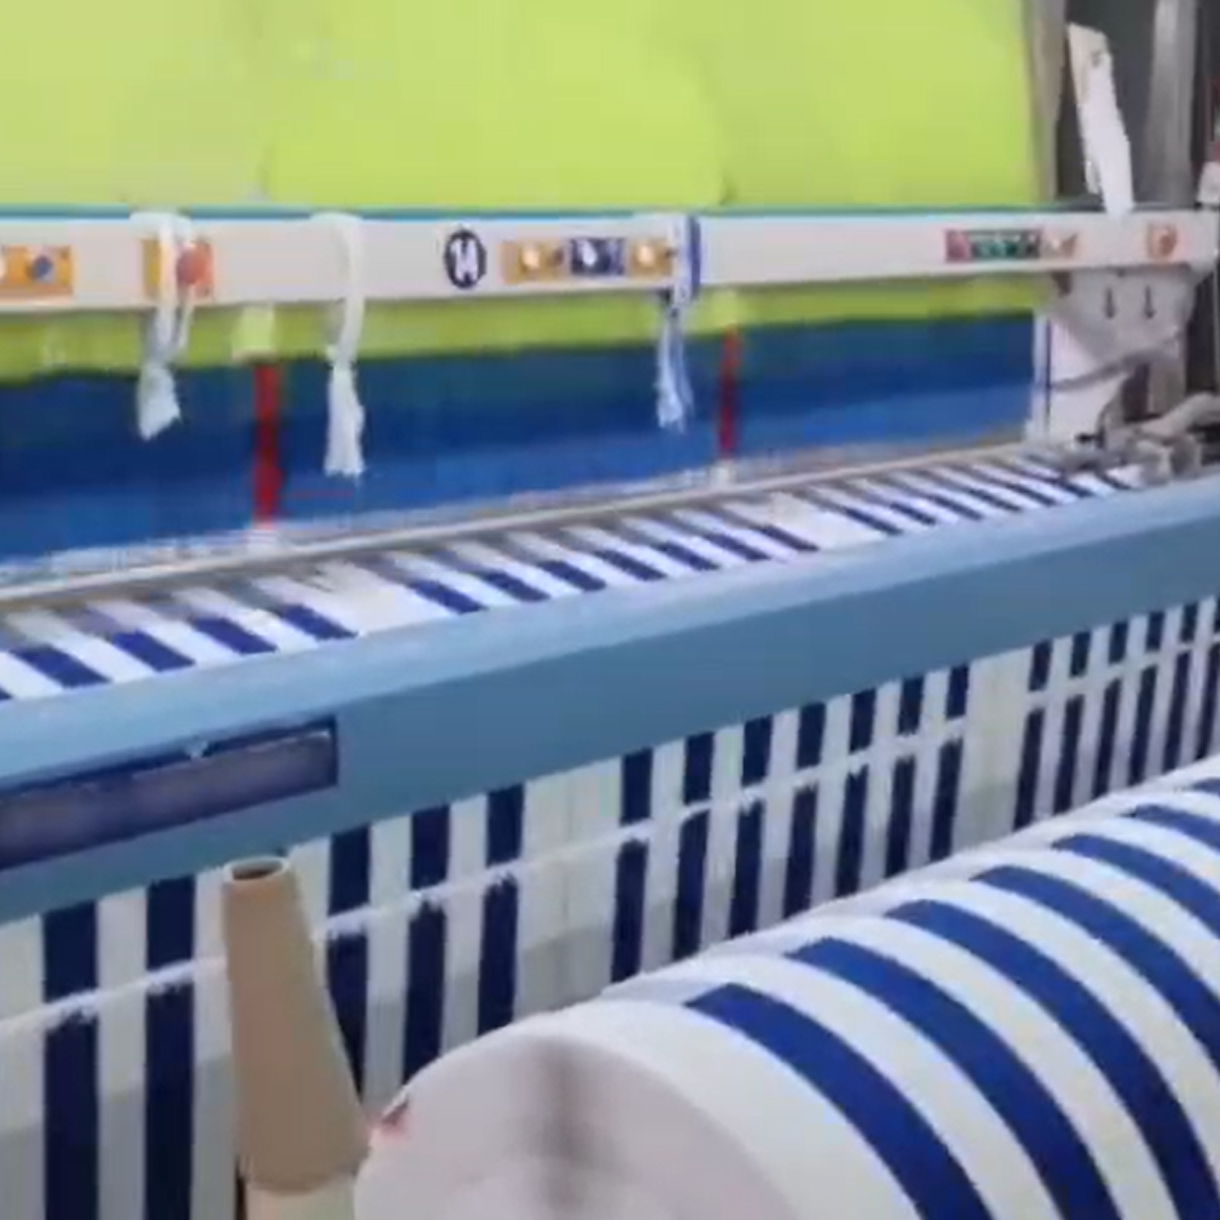
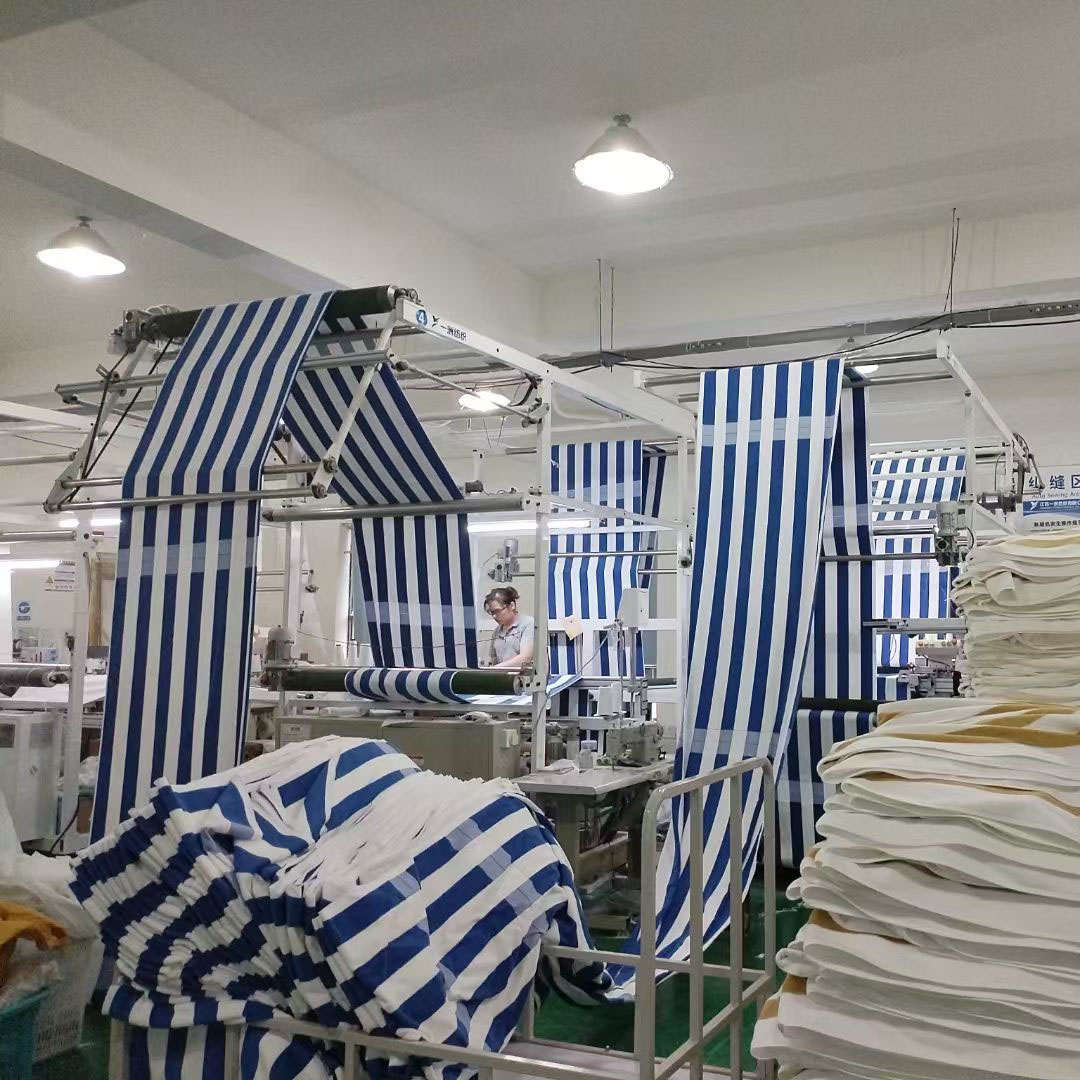
Geverfd garen versus bedrukt: een belangrijk verschil voor kopers
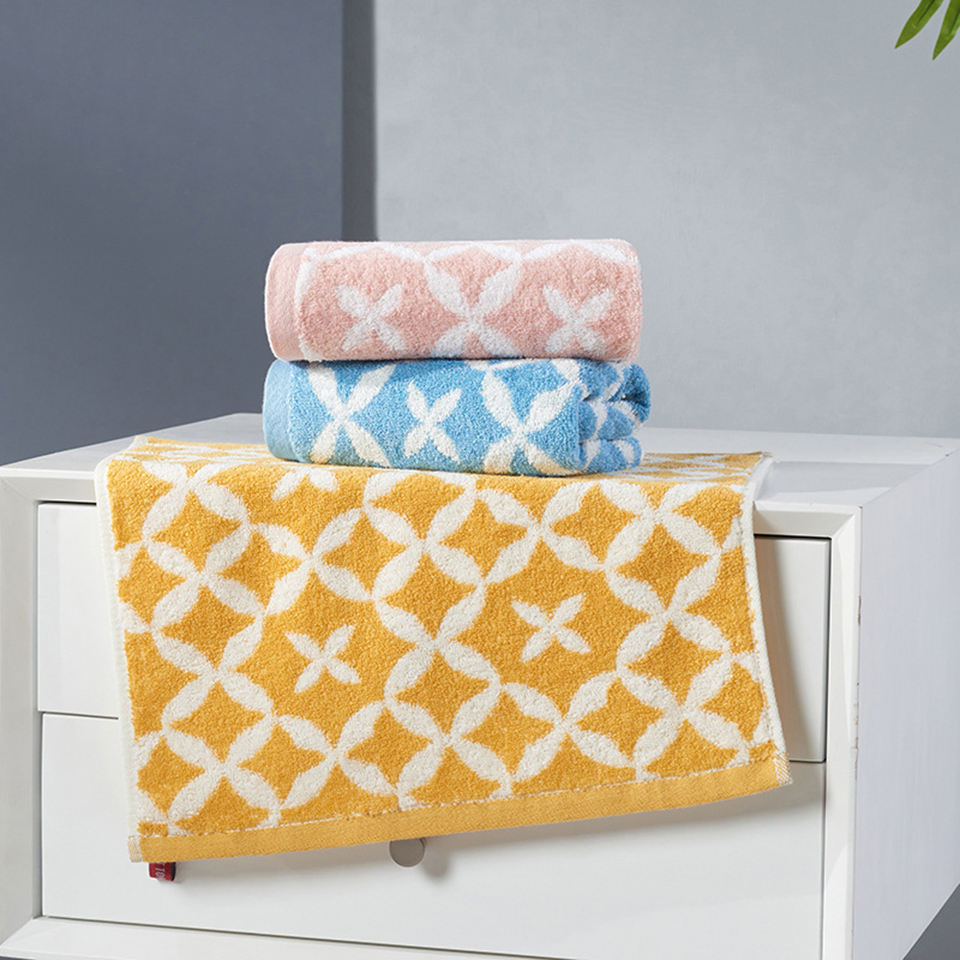
Voor kopers die moeten kiezen tussen geverfde en bedrukte handdoeken, is het essentieel om het fundamentele verschil te begrijpen. Geverfde handdoeken worden gemaakt door het garen te verven vóór het weven, wat resulteert in strepen of ruiten met een rijke diepte en kleur die niet vervaagt na het wassen. Het nadeel is een hogere minimale bestelhoeveelheid en een complexer productieproces.
Pigmentdruk daarentegen maakt gebruik van tweekleurendruk nadat de onbewerkte stof is geweven. Deze methode biedt een veel lagere minimale bestelhoeveelheid, soms al vanaf 50 stuks, waardoor het geschikt is voor kleine series. Bedrukte handdoeken zijn echter gevoelig voor verkleuring en wit worden na herhaaldelijk wassen en voelen over het algemeen minder prettig aan dan handdoeken die met geverfd garen zijn bedrukt.
De juiste optie kiezen
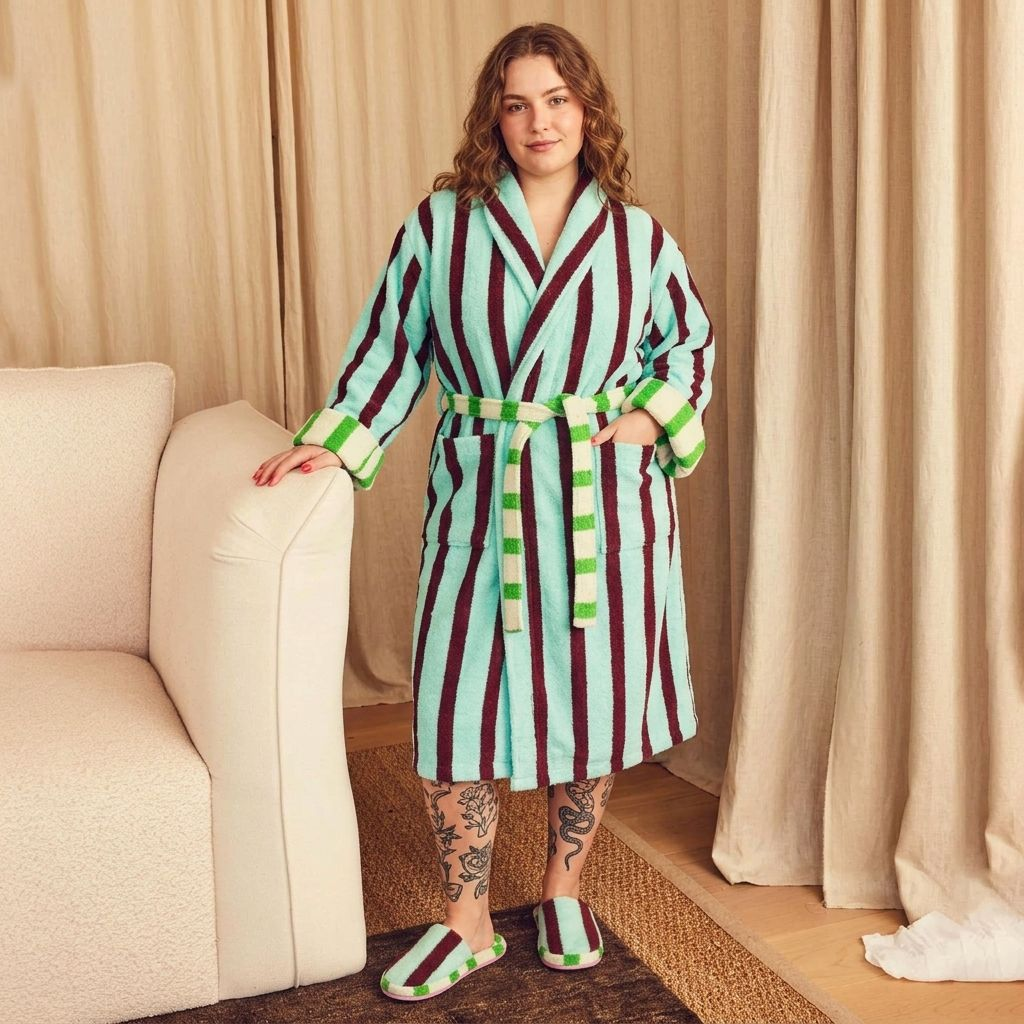
Voor kopers die prioriteit geven aan kleurechtheid, een luxe gevoel en een verfijnd streep- of ruitpatroon, zijn geverfde handdoeken de beste keuze, mits het bestelvolume voldoet aan de minimale bestelhoeveelheid (MOQ). Voor kleinere batches, proefseries of budgetvriendelijke projecten waarbij kleurechtheid minder belangrijk is, bieden bedrukte handdoeken een praktisch alternatief. Inzicht in deze afwegingen stelt kopers in staat weloverwogen beslissingen te nemen die aansluiten bij hun marktpositie en productiemogelijkheden.
(Het materiaal is afkomstig van internet. Neem bij inbreuk op auteursrecht contact met ons op voor verwijdering.)
Geplaatst op: 15 september 2026