
न्यूनतम ऑर्डर मात्रा को समझना: यार्न-डाईड तौलिये के लिए उच्च न्यूनतम मात्रा की आवश्यकता क्यों होती है
दो रंगों के धागे से रंगे तौलिये खरीदने वाले खरीदारों और ब्रांडों के मन में सबसे पहला सवाल न्यूनतम ऑर्डर मात्रा (एमओक्यू) को लेकर होता है। इसका जवाब काफी हद तक इस बात पर निर्भर करता है कि आप मौजूदा स्टॉक में से चुन रहे हैं या पूरी तरह से कस्टम डिज़ाइन का अनुरोध कर रहे हैं। धागे से रंगे तौलिये की एमओक्यू सफेद रंग के प्रिंटेड तौलिये की तुलना में अधिक होने का कारण उत्पादन प्रक्रिया ही है: दो रंगों के धागे को अलग-अलग रंगा जाता है, ताना-बाना बुना जाता है और अलग-अलग क्रम में व्यवस्थित किया जाता है, और बुनाई मशीनों को प्रत्येक डिज़ाइन के लिए विशेष रूप से सेट करना पड़ता है। यह उद्योग में एक मानक आवश्यकता है, चाहे आप किसी भी ब्रांड के साथ काम कर रहे हों।जिम तौलिया कारखाना, एसर्फ पोंचो फैक्ट्रीया कई में से एकबाथरोब निर्मातावैश्विक बाजार को आपूर्ति करना।
स्टॉक में उपलब्ध मानक दो-रंग की धारियाँ (नए धागे की रंगाई नहीं की गई है)
जिन ग्राहकों को त्वरित डिलीवरी और न्यूनतम प्रति यूनिट कीमत चाहिए, उनके लिए स्टॉक में उपलब्ध मानक दो-रंग की धारियां आदर्श विकल्प हैं। चूंकि नए धागे की रंगाई की आवश्यकता नहीं होती, इसलिए न्यूनतम ऑर्डर मात्रा (एमओक्यू) काफी कम है। चौकोर और फेस टॉवल के लिए आमतौर पर कम से कम 500 पीस की आवश्यकता होती है, जबकि बाथ और स्पोर्ट्स टॉवल के लिए 100 से 200 पीस से शुरुआत होती है। इस विकल्प का लाभ यह है कि इसमें मौजूदा स्टॉक से सीधे डिलीवरी की सुविधा मिलती है, जिससे यह छोटे ऑर्डर के लिए सबसे किफायती विकल्प बन जाता है।
कस्टम दो-रंग शैली (कस्टम रंग, धारियाँ या पैटर्न)
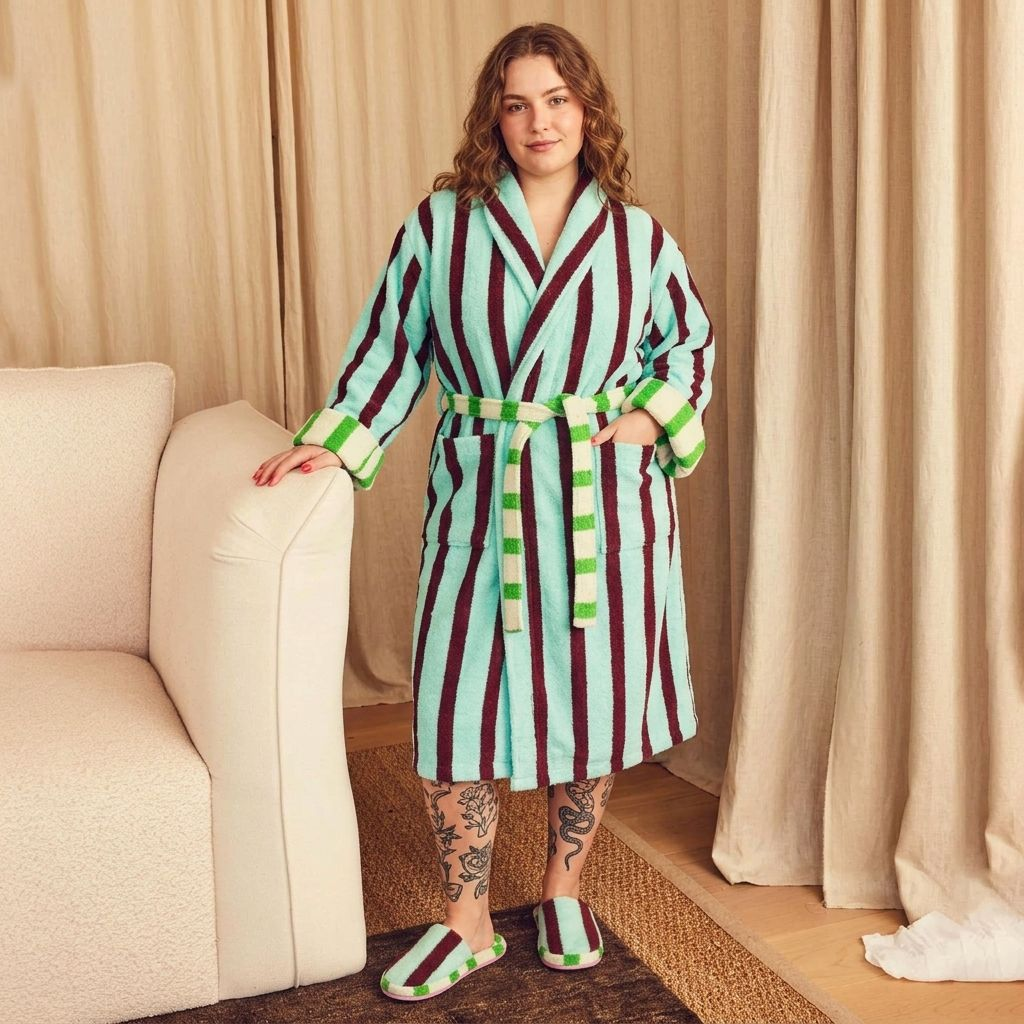
जब खरीदार को कस्टम रंगों या विशिष्ट धारीदार पैटर्न की आवश्यकता होती है, तो न्यूनतम ऑर्डर मात्रा (MOQ) तदनुसार बढ़ जाती है। जैक्वार्ड के बिना मानक डॉबी दो-रंग की धारियों वाले घरेलू फेस टॉवल के लिए न्यूनतम 1,000 पीस की आवश्यकता होती है, जबकि बाथ और बीच टॉवल के लिए यह मात्रा 300 पीस से शुरू होती है। टेक्स्ट, चेक या जटिल पैटर्न वाले दो-रंग के जैक्वार्ड टॉवल के लिए सामान्य न्यूनतम ऑर्डर मात्रा 500 से 1,000 पीस तक होती है। ये उच्च न्यूनतम मात्रा प्रक्रिया की जटिलता को दर्शाती हैं: धागे के दो बैचों को फिर से रंगना पड़ता है, ताना-बाना और रंगों का संयोजन आवश्यक होता है, और डॉबी या जैक्वार्ड मशीनों को स्थापित करना पड़ता है, जिससे शुरुआत में काफी अपशिष्ट उत्पन्न होता है।
संपूर्ण उत्पादन प्रक्रिया: धागे की रंगाई से लेकर तैयार तौलिये तक
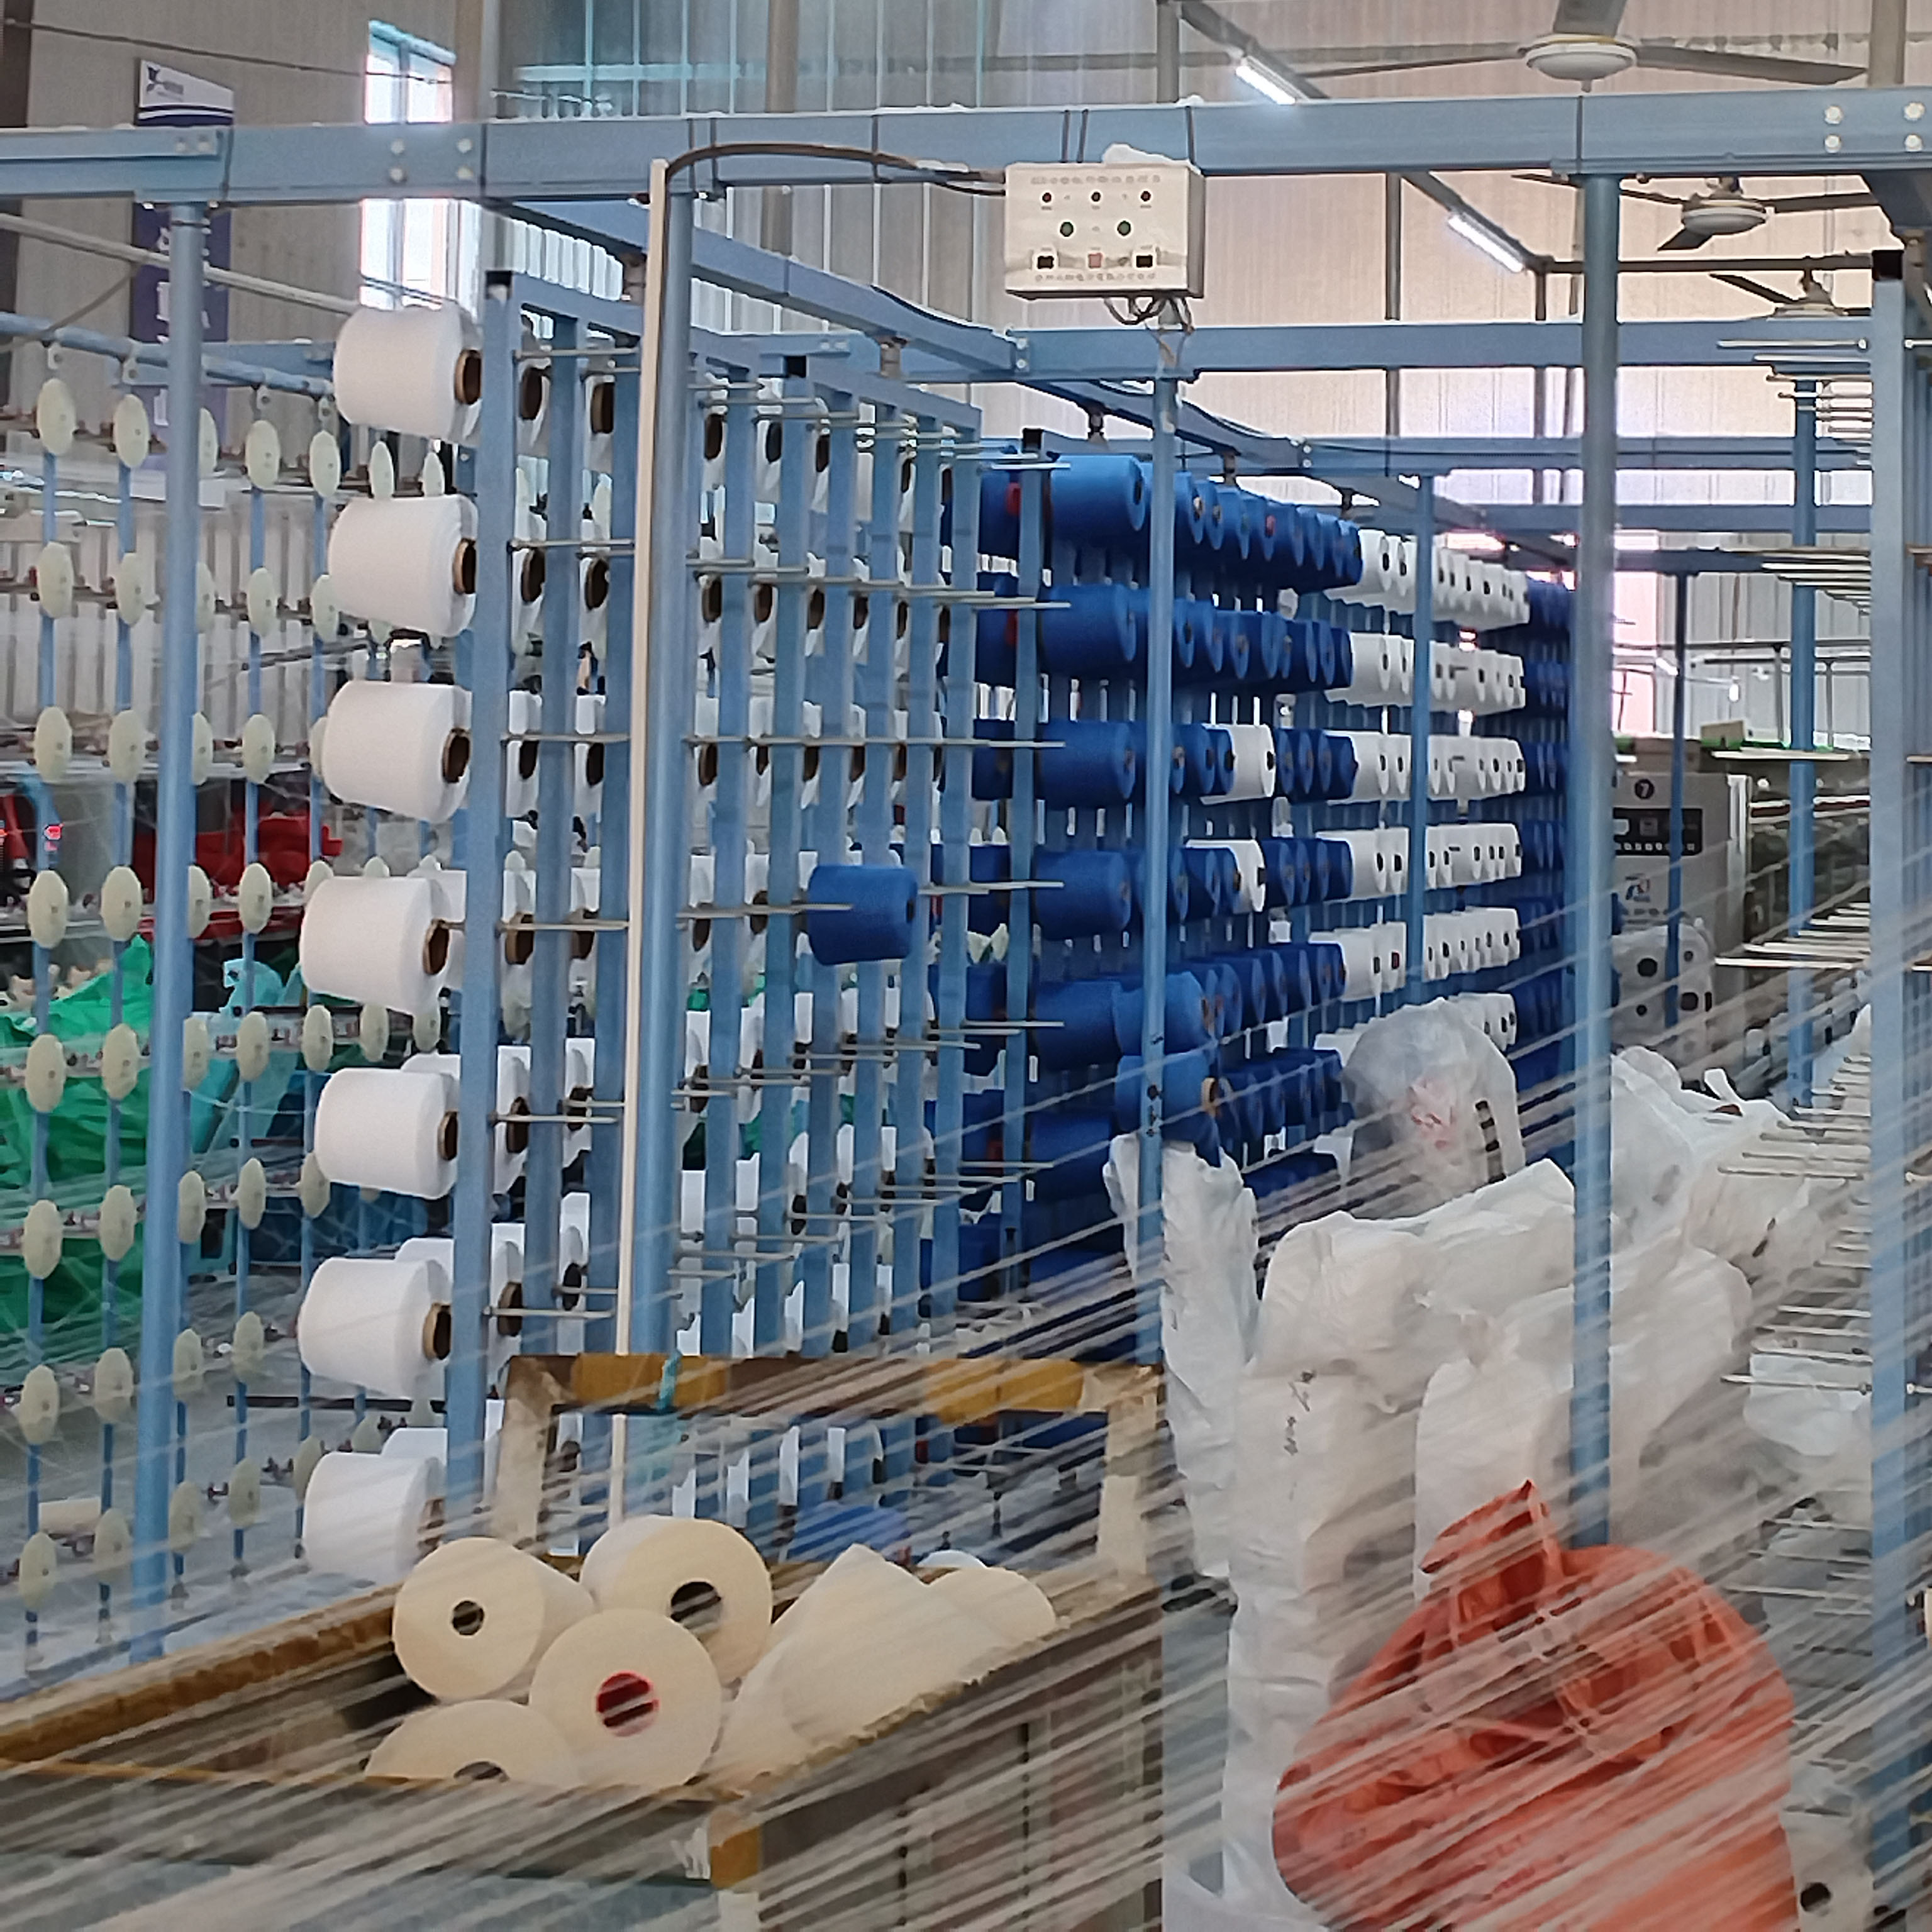
धागे से रंगे वस्त्रों का मूल सिद्धांत सरल है: पहले धागे को रंगा जाता है, फिर बुनाई की जाती है। यही क्रम धागे से रंगे तौलियों को उनका समृद्ध और टिकाऊ रंग देता है और उन्हें मुद्रित तौलियों से अलग करता है। उत्पादन प्रक्रिया चार अलग-अलग चरणों में संपन्न होती है।
प्रारंभिक चरण: धागे की रंगाई
यह प्रक्रिया कच्चे धागे के निरीक्षण से शुरू होती है। शुद्ध सूती धागे, आमतौर पर 32 या 40 ग्रेड के, को ग्राउंड वार्प, पाइल वार्प और वेफ्ट में वर्गीकृत किया जाता है। गुणवत्ता में एकरूपता सुनिश्चित करने के लिए टूटे हुए धागे और गुच्छों को सावधानीपूर्वक हटा दिया जाता है। इसके बाद, धागे की हैंक स्कोअरिंग की जाती है, जो सूती मोम और अशुद्धियों को हटाकर एक समान रंगाई सुनिश्चित करती है।
इसके बाद दोनों रंगों को अलग-अलग घोलों में उच्च तापमान पर प्रतिक्रियाशील रंगों का उपयोग करके रंगा जाता है। रंग की स्थिरता बढ़ाने के लिए एक स्थिरीकरण प्रक्रिया अपनाई जाती है, जिससे ग्रेड 4 या उससे अधिक की गुणवत्ता प्राप्त होती है। रंगाई के बाद, धागे को धोया और उबाला जाता है ताकि सतह पर मौजूद अतिरिक्त रंग निकल जाए और अंतिम उत्पाद में रंग न फैले। अंत में, रंगीन धागे को सुखाकर पैकेजों में लपेटा जाता है, और शेष प्रक्रिया के दौरान स्पष्ट अंतर बनाए रखने के लिए दोनों रंगों को अलग-अलग रखा जाता है।
मध्यवर्ती चरण: बुनाई से पहले की तैयारी
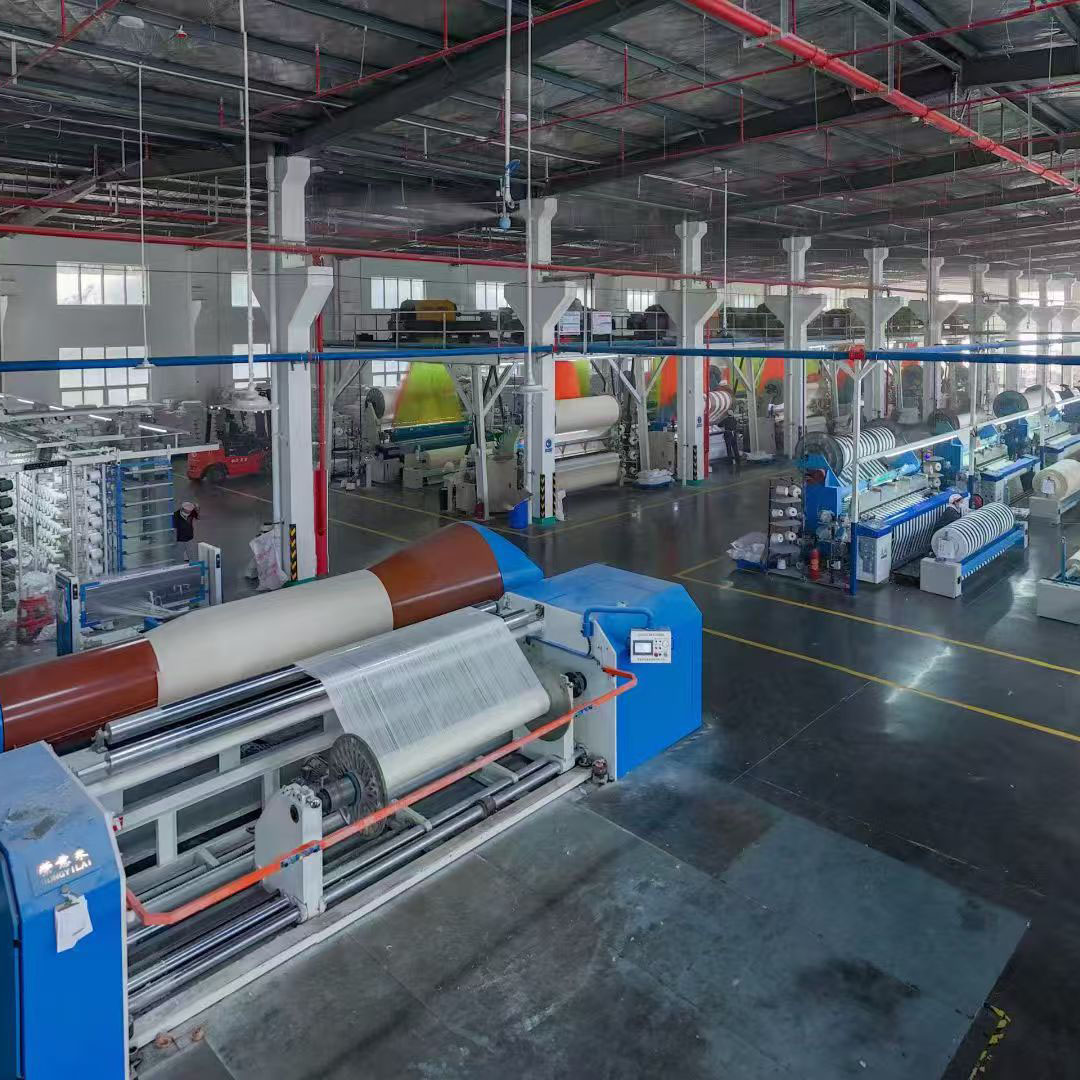
इस चरण में दो रंगों की संरचना आकार लेती है। सेक्शनल वार्पिंग इसका मुख्य चरण है: ताने के दो रंगों के धागों को धारीदार डिज़ाइन के अनुसार बारी-बारी से व्यवस्थित किया जाता है, जिससे एक समान ताना बीम बनता है। यह चरण दो रंगों की धारियों की चौड़ाई और उनके बीच की दूरी निर्धारित करता है। इसके बाद ताने के धागों पर साइजिंग की जाती है, जिससे उन पर एक सुरक्षात्मक परत चढ़ाई जाती है जो उच्च तनाव वाली बुनाई प्रक्रिया के दौरान टूटने से बचाती है।
साइजिंग के बाद, धागा हील्ड और रीड ड्रॉइंग-इन से गुजरता है, जहाँ धागों को पैटर्न डिज़ाइन के अनुसार व्यवस्थित किया जाता है। डॉबी मशीनों के लिए, यह चरण अपेक्षाकृत सरल है; दो-रंगों वाले चेक या जैक्वार्ड डिज़ाइन के लिए, अतिरिक्त बहु-रंगीन शटल बॉक्स की आवश्यकता होती है। साथ ही, दो रंगीन वेफ्ट धागों को रैपियर टॉवल लूम में उपयोग के लिए पिनों पर लपेटा जाता है।
बुनाई चरण: टेरी वीविंग
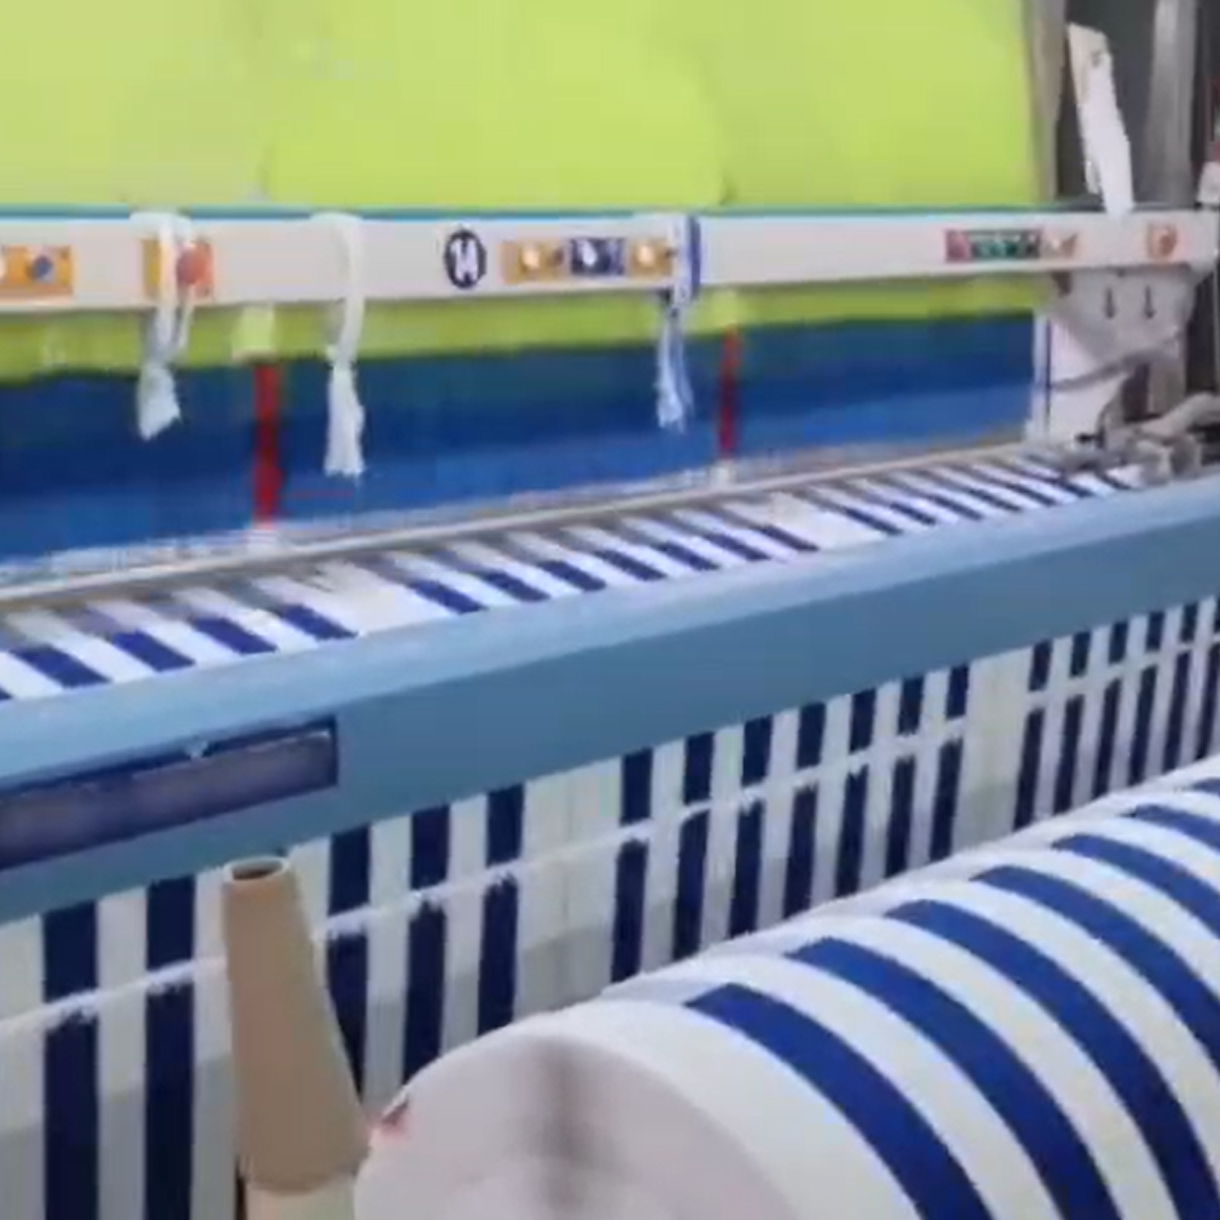
बुनाई का चरण डिज़ाइन को साकार रूप देता है। रैपियर टॉवल लूम पर, डॉबी मैकेनिज़्म का उपयोग करके दो रंगों की धारियाँ बनाई जाती हैं, जो ताने के रंगों को बदलती है और इसके लिए केवल एक शटल बॉक्स की आवश्यकता होती है। दो रंगों के चेक या दोनों तरफ दो रंगों के डिज़ाइन के लिए, लूम में दो शटल बॉक्स लगे होते हैं ताकि बारी-बारी से दो रंगों के बाने के धागों को डाला जा सके। इसका परिणाम एक निरंतर टॉवल फैब्रिक होता है जिसमें टेरी लूप संरचना के साथ दो रंगों का पैटर्न होता है, जो उच्च गुणवत्ता वाले टेरी टॉवल की पहचान है।
पोस्ट-प्रोसेसिंग: ग्रे रंग के कपड़े से लेकर तैयार उत्पाद तक
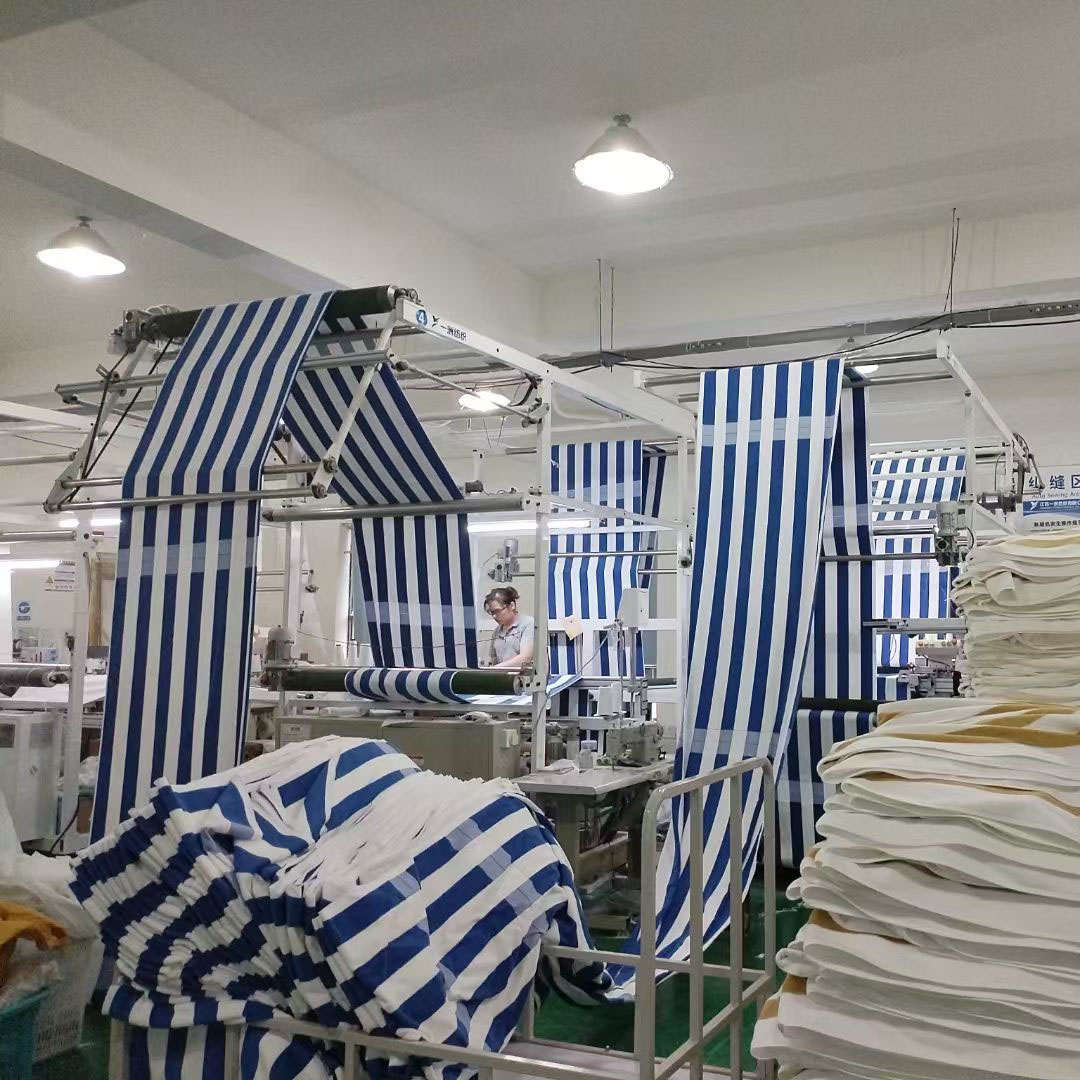
बुनाई के बाद, ग्रेज कपड़े की प्रारंभिक जांच की जाती है, जहां टूटे हुए धागे, रंग की धारियाँ और गलत सिलाई जैसी कमियों की पहचान करके उन्हें अलग किया जाता है। इसके बाद कपड़े को धुलाई के माध्यम से पूर्व-सिकुड़न प्रक्रिया से गुज़ारा जाता है, जो धागे से रंगे कपड़ों के लिए एक आवश्यक चरण है। इससे बुनाई में इस्तेमाल होने वाले साइजिंग एजेंट निकल जाते हैं और तैयार उत्पाद में सिकुड़न नहीं आती।
इसके बाद, कपड़े को सुखाया जाता है और स्टेंटर सेटिंग मशीन से गुजारा जाता है, जो कपड़े को समतल करने के लिए उच्च तापमान वाली भाप का उपयोग करती है, साथ ही चौड़ाई और सिकुड़न को 5 प्रतिशत के भीतर नियंत्रित करती है। फिर कपड़े को अंतिम फेस टॉवल या बाथ टॉवल के आकार के अनुसार लगातार लंबी पट्टियों में काटा जाता है। इसके बाद किनारों की सिलाई की जाती है, जिसमें रेशे निकलने और खुलने से रोकने के लिए चारों तरफ डबल-थ्रेड ओवरलॉक सिलाई की जाती है।
तैयार उत्पाद की अंतिम धुलाई और पुनः जांच की जाती है, जिसमें रंग की स्थिरता, रेशों के झड़ने और आकार की सटीकता की जाँच शामिल होती है। अंत में, तौलियों को मोड़कर, टैग लगाकर उपहार बॉक्स या प्लास्टिक बैग में पैक किया जाता है और वितरण के लिए गोदाम में रखा जाता है।
रंगे हुए धागे बनाम मुद्रित कपड़े: खरीदारों के लिए एक महत्वपूर्ण अंतर
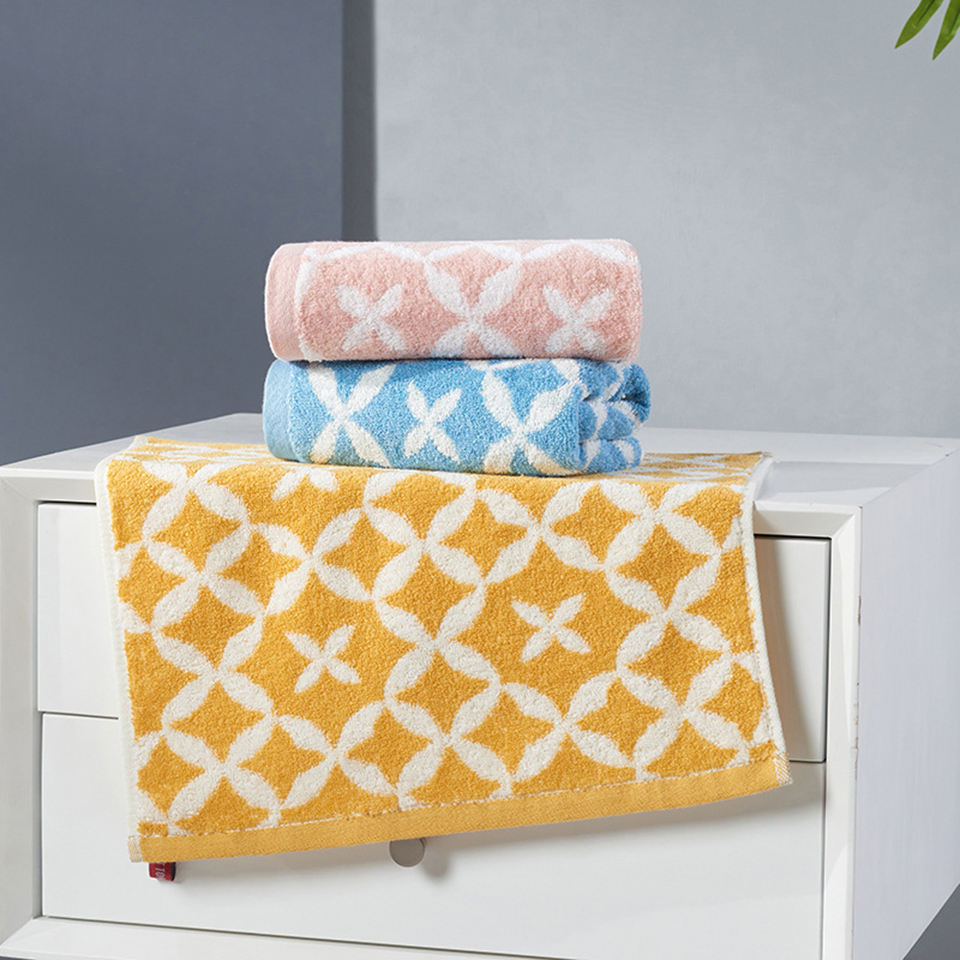
यार्न-डाइड और प्रिंटेड तौलिये के बीच चुनाव करने वाले ग्राहकों के लिए, मूलभूत अंतर को समझना आवश्यक है। यार्न-डाइड तौलिये बुनाई से पहले धागे को रंगकर बनाए जाते हैं, जिसके परिणामस्वरूप गहरी धारियाँ या चेक बनते हैं जिनका रंग धोने पर फीका नहीं पड़ता। हालांकि, इसमें न्यूनतम ऑर्डर मात्रा अधिक होती है और उत्पादन प्रक्रिया अधिक जटिल होती है।
इसके विपरीत, पिगमेंट प्रिंटिंग में ग्रे रंग के कपड़े की बुनाई के बाद दो रंगों की छपाई की जाती है। इस विधि में न्यूनतम ऑर्डर मात्रा काफी कम होती है, कभी-कभी तो केवल 50 पीस तक, जिससे छोटे पैमाने पर उत्पादन संभव हो पाता है। हालांकि, प्रिंटेड तौलिए बार-बार धोने के बाद फीके और सफेद पड़ने लगते हैं और आमतौर पर यार्न-डाई किए गए तौलियों की तुलना में इनका स्पर्श उतना अच्छा नहीं होता।
सही विकल्प चुनना
जिन खरीदारों को रंग की टिकाऊपन, बेहतरीन एहसास और आकर्षक धारीदार या चेक डिज़ाइन की प्राथमिकता होती है, उनके लिए यार्न-डाई किए हुए तौलिए सबसे अच्छा विकल्प हैं, बशर्ते ऑर्डर की मात्रा न्यूनतम ऑर्डर मात्रा (MOQ) की आवश्यकताओं को पूरा करती हो। कम मात्रा में ऑर्डर देने, परीक्षण के लिए या बजट के अनुकूल परियोजनाओं के लिए, जहाँ रंग की टिकाऊपन उतनी महत्वपूर्ण नहीं होती, प्रिंटेड तौलिए एक व्यावहारिक विकल्प हैं। इन बातों को समझने से खरीदार अपने बाज़ार की स्थिति और उत्पादन क्षमता के अनुरूप सोच-समझकर निर्णय ले सकते हैं।
(सामग्री इंटरनेट से ली गई है। यदि कोई कॉपीराइट उल्लंघन है, तो कृपया हटाने के लिए हमसे संपर्क करें।)
पोस्ट करने का समय: 15 सितंबर 2026