
Comprender el MOQ: ¿Por qué las toallas teñidas en hilo requieren cantidades mínimas más altas?
Para los compradores y marcas que buscan toallas teñidas en hilo de dos colores, una de las primeras preguntas siempre es sobre la cantidad mínima de pedido. La respuesta depende en gran medida de si elige de un stock existente o solicita un diseño totalmente personalizado. La razón por la que las toallas teñidas en hilo tienen cantidades mínimas de pedido más altas que sus contrapartes impresas de base blanca se debe al proceso de producción en sí: los dos colores de hilo deben teñirse por separado, urdirse y disponerse en secuencias distintas, y las máquinas de tejer deben configurarse específicamente para cada diseño. Este es un requisito estándar en toda la industria, ya sea que esté trabajando con unFábrica de toallas de gimnasio, aFábrica de ponchos de surfo uno de los muchosFabricantes de batas de bañoabasteciendo el mercado global.
Rayas bicolores estándar en stock (sin teñido de hilo nuevo)
Para los compradores que necesitan entrega rápida y el precio unitario más bajo posible, las rayas bicolores estándar en stock son la opción ideal. Al no requerirse el teñido de hilo nuevo, la cantidad mínima de pedido (MOQ) es significativamente menor. Las toallas cuadradas y faciales suelen requerir un mínimo de 500 unidades, mientras que las toallas de baño y deportivas comienzan con tan solo 100 a 200 unidades. Esta opción ofrece la ventaja de la entrega directa desde el inventario existente, lo que la convierte en la alternativa más rentable para pedidos pequeños.
Estilos personalizados de dos colores (colores, rayas o estampados personalizados)
Cuando un comprador requiere colores personalizados o diseños de rayas únicos, la cantidad mínima de pedido (MOQ) aumenta en consecuencia. Para las toallas de mano estándar de dos colores con tejido dobby, sin jacquard, se requiere un mínimo de 1000 unidades, mientras que las toallas de baño y playa comienzan en 300 unidades. Para las toallas jacquard de dos colores con texto, cuadros o patrones complejos, la MOQ suele oscilar entre 500 y 1000 unidades. Estos mínimos más altos reflejan la complejidad del proceso: se deben volver a teñir dos lotes de hilo, es necesario urdir y organizar los colores, y se deben configurar las máquinas dobby o jacquard, todo lo cual genera un desperdicio inicial considerable.
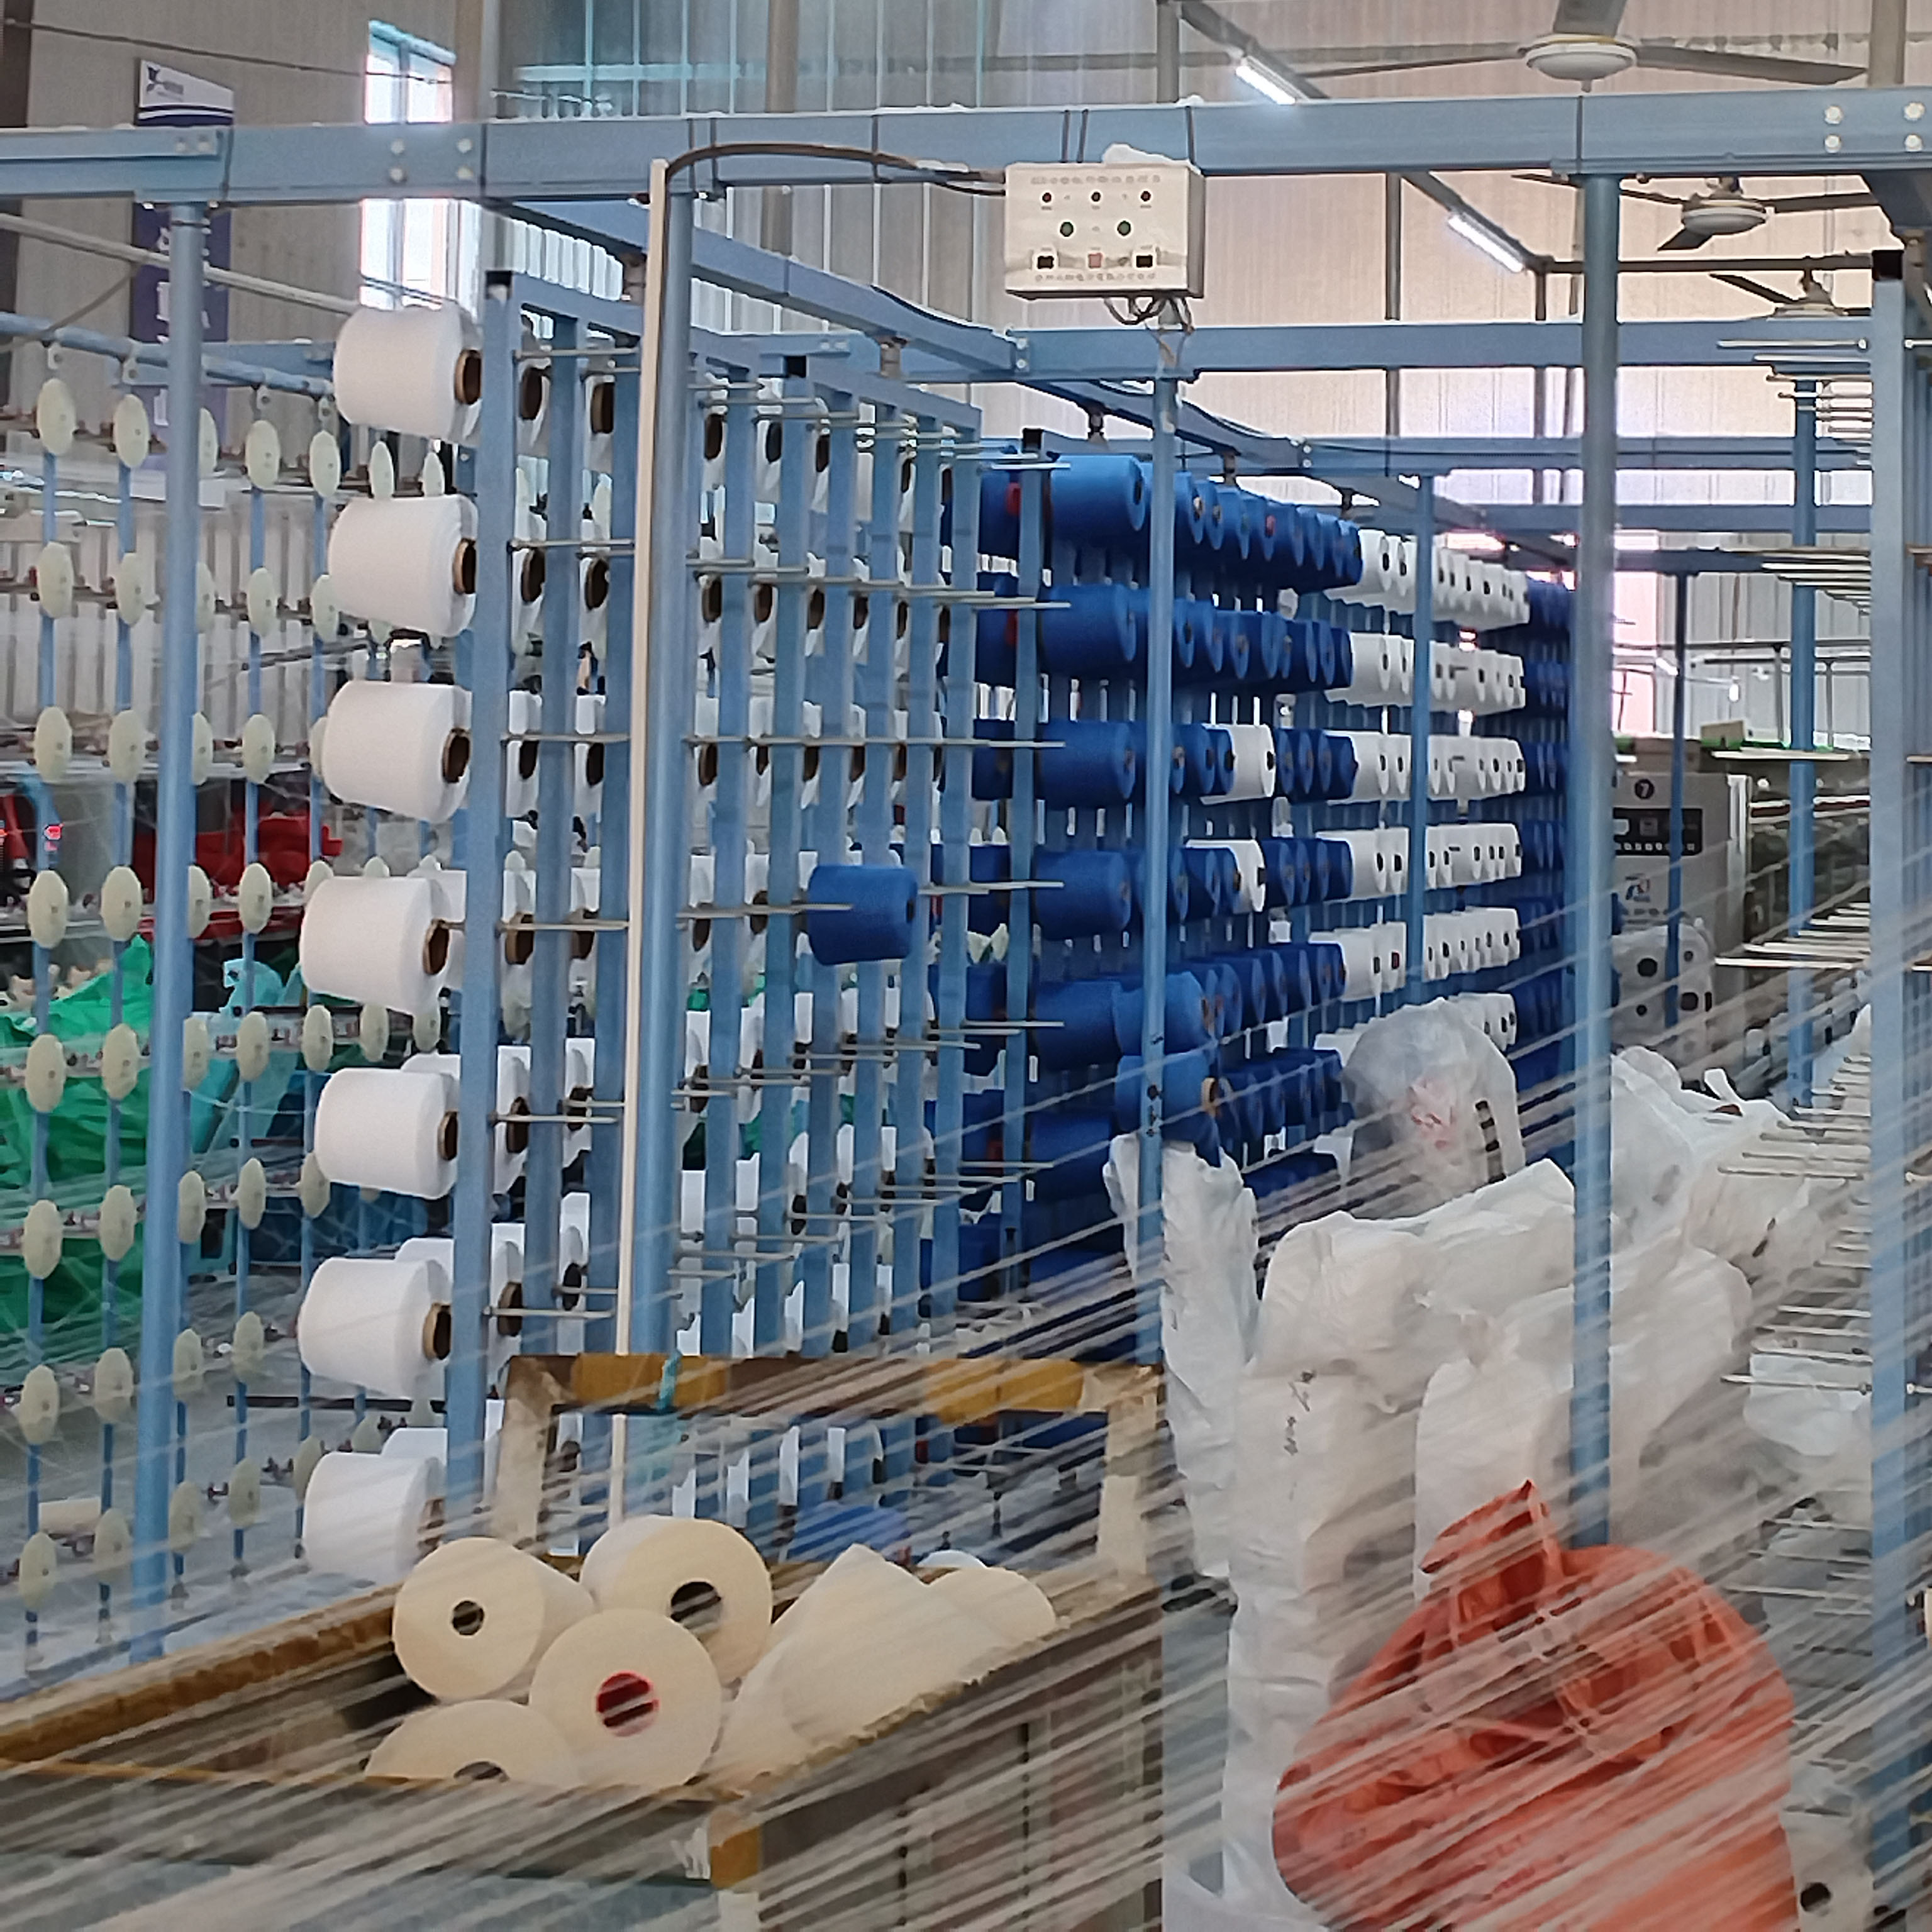
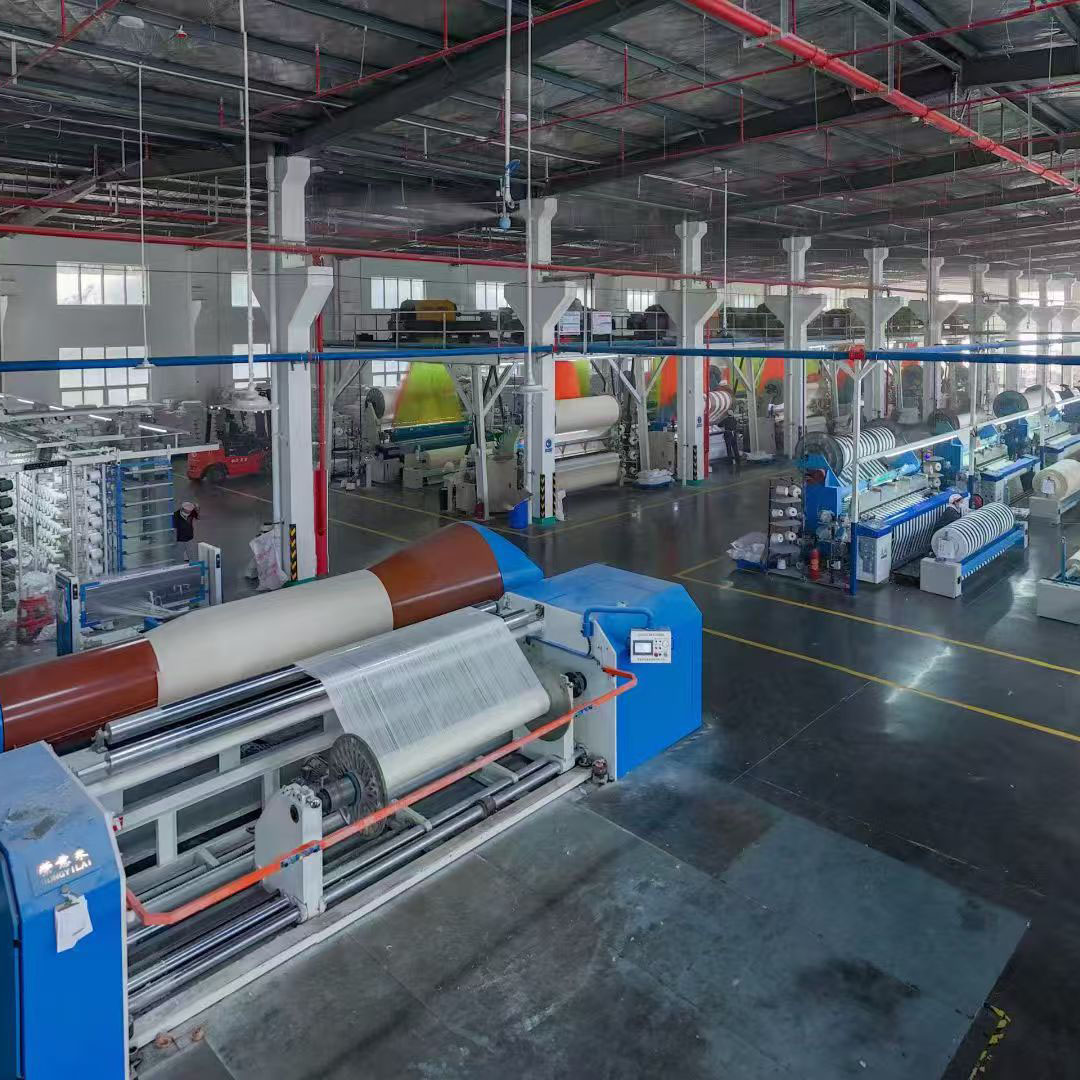
El proceso de producción completo: desde el teñido del hilo hasta la toalla terminada.
El principio fundamental de los textiles teñidos en hilo es sencillo: primero se tiñe el hilo y luego se teje. Esta secuencia es la que confiere a las toallas teñidas en hilo su color intenso y duradero, y las distingue de las alternativas estampadas. El proceso de producción se desarrolla en cuatro etapas distintas.
Etapa inicial: Teñido del hilo
El proceso comienza con la inspección del hilo crudo. El hilo de algodón puro, generalmente de 32 o 40 hilos, se clasifica en urdimbre base, urdimbre de pelo y trama. Los hilos rotos y las irregularidades se eliminan cuidadosamente para garantizar una calidad uniforme. A continuación, el hilo se somete a un proceso de desengrasado, que elimina la cera de algodón y las impurezas para asegurar un teñido uniforme.
Los dos colores se tiñen en baños separados con tintes reactivos a altas temperaturas. A continuación, se aplica un proceso de fijación para mejorar la solidez del color, alcanzando un grado 4 o superior. Tras el teñido, el hilo se lava y se hierve para eliminar el tinte superficial suelto, evitando así que el color se corra en el producto final. Finalmente, el hilo coloreado se seca y se enrolla en paquetes, almacenando los dos colores por separado para mantener una clara distinción durante el resto del proceso.
Etapa intermedia: Preparación previa al tejido
En esta etapa se define la disposición bicolor. El paso clave es el urdido seccional: los dos colores de hilo de urdimbre se disponen alternativamente según el diseño de las rayas, creando una urdimbre uniforme. Este paso determina el ancho y la separación de las rayas bicolor. A continuación, el hilo urdido se somete a un proceso de encolado, que aplica una capa protectora para evitar roturas durante el tejido a alta tensión.
Tras el encolado, el hilo pasa por el sistema de enrollado de lizos y peines, donde los hilos se disponen según el diseño del patrón. En los mecanismos dobby, este paso es relativamente sencillo; para los cuadros bicolor o los diseños jacquard, se requieren lanzaderas multicolores adicionales. Paralelamente, los hilos de trama de dos colores se enrollan en clavijas para su uso en el telar de pinzas para toallas.
Etapa de tejido: Tejido de rizo
La fase de tejido da vida al diseño. En un telar de pinzas para toallas, se producen rayas bicolores mediante un mecanismo dobby que cambia los colores de la urdimbre, requiriendo una sola caja de lanzaderas. Para cuadros bicolores o diseños bicolores a doble cara, el telar está equipado con una caja de lanzaderas doble para insertar alternativamente los hilos de trama de ambos colores. El resultado es una tela de toalla continua con un patrón bicolor y una estructura de rizo, sello distintivo de las toallas de rizo de calidad.
Postprocesamiento: Del tejido crudo al producto terminado.
Tras el tejido, la tela cruda se somete a una inspección preliminar, donde se identifican y clasifican defectos como hilos rotos, vetas de color y errores de trama. A continuación, la tela se lava para un preencogimiento, un paso esencial para los tejidos teñidos en hilo que elimina los agentes de apresto y evita que el producto final se encoja.
A continuación, la tela se seca y se procesa en una máquina de estirado, que utiliza vapor a alta temperatura para aplanarla, controlando el ancho y la contracción con una tolerancia del 5 %. Posteriormente, la tela se corta en tiras largas y continuas según las dimensiones de las toallas faciales o de baño finales. Finalmente, se realiza el cosido de los bordes con puntada overlock de doble hilo en los cuatro lados para evitar que se deshilache.
El producto final se somete a un lavado final y una nueva inspección, con controles aleatorios para verificar la solidez del color, el desprendimiento de fibras y la precisión dimensional. Finalmente, las toallas se doblan, se etiquetan y se empaquetan en cajas de regalo o bolsas de plástico antes de almacenarse para su distribución.
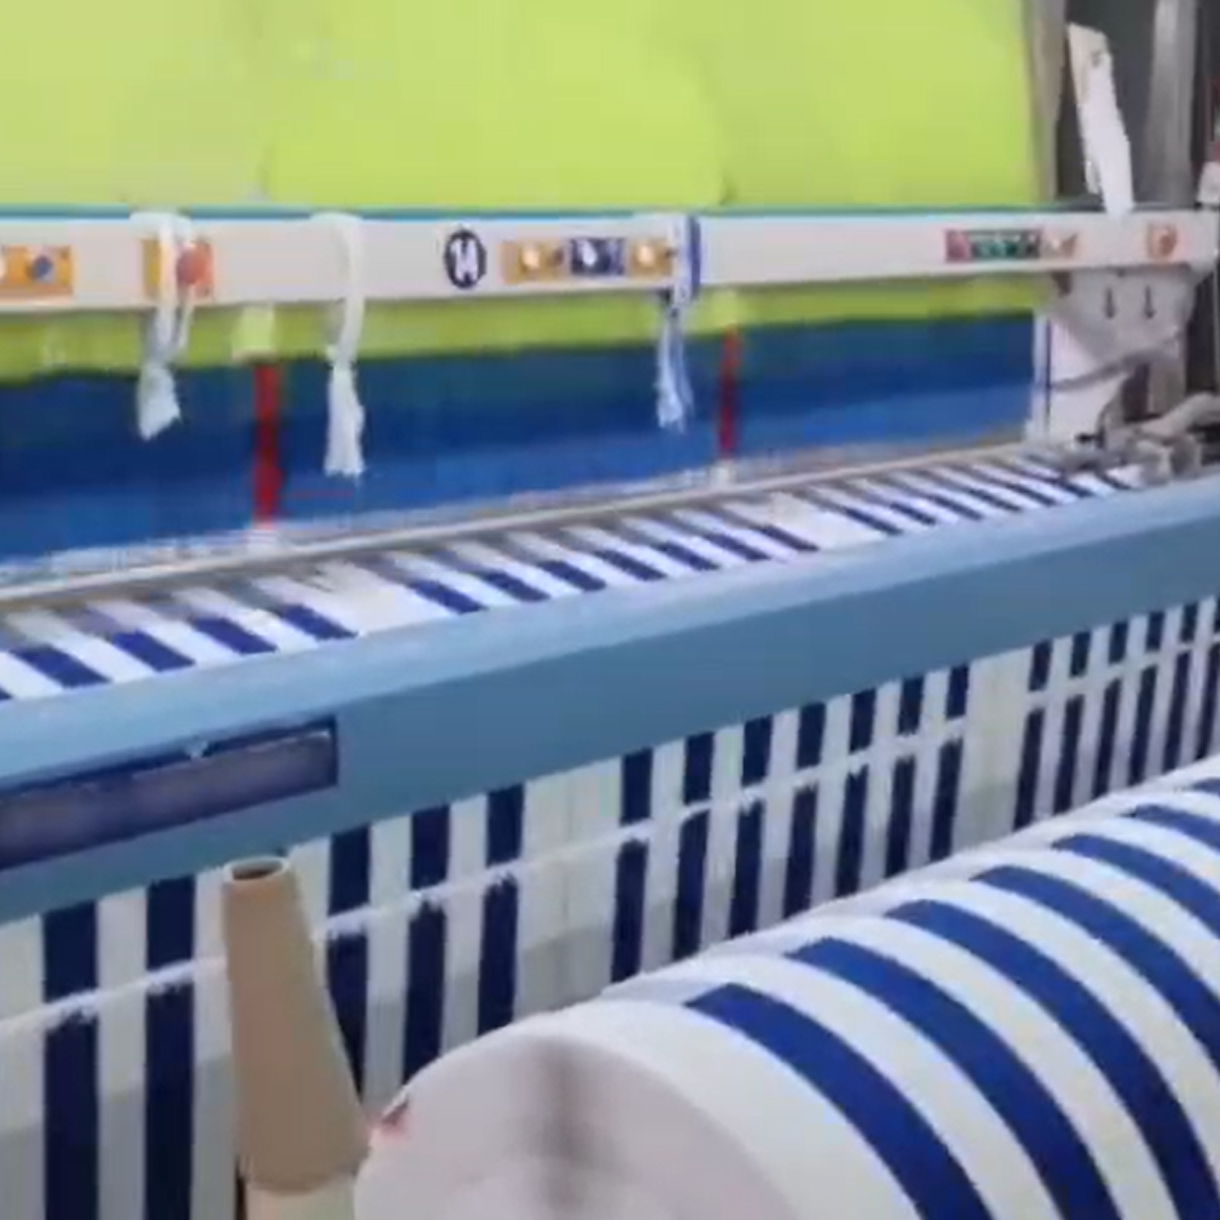
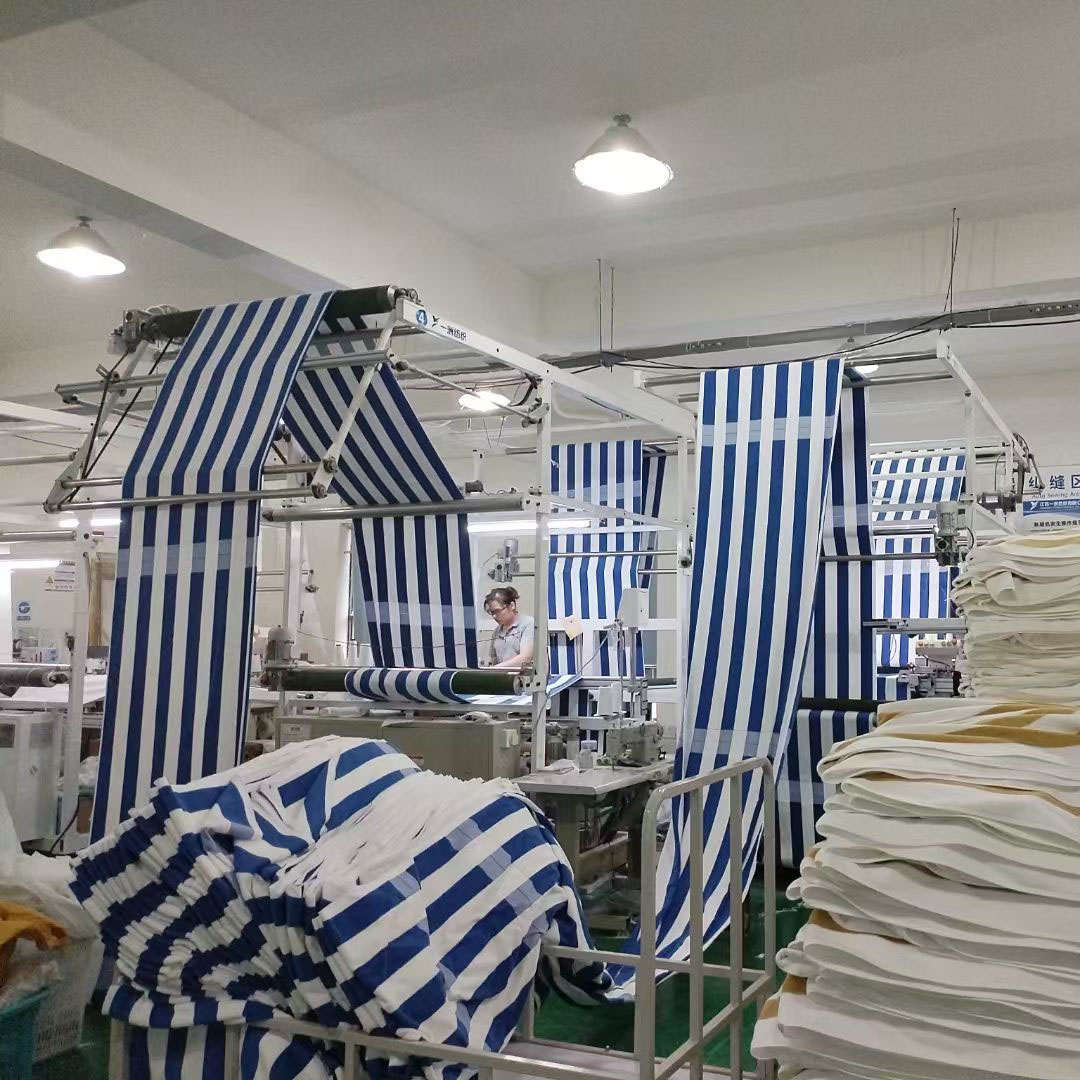
Hilo teñido vs. Estampado: Una diferencia clave para los compradores
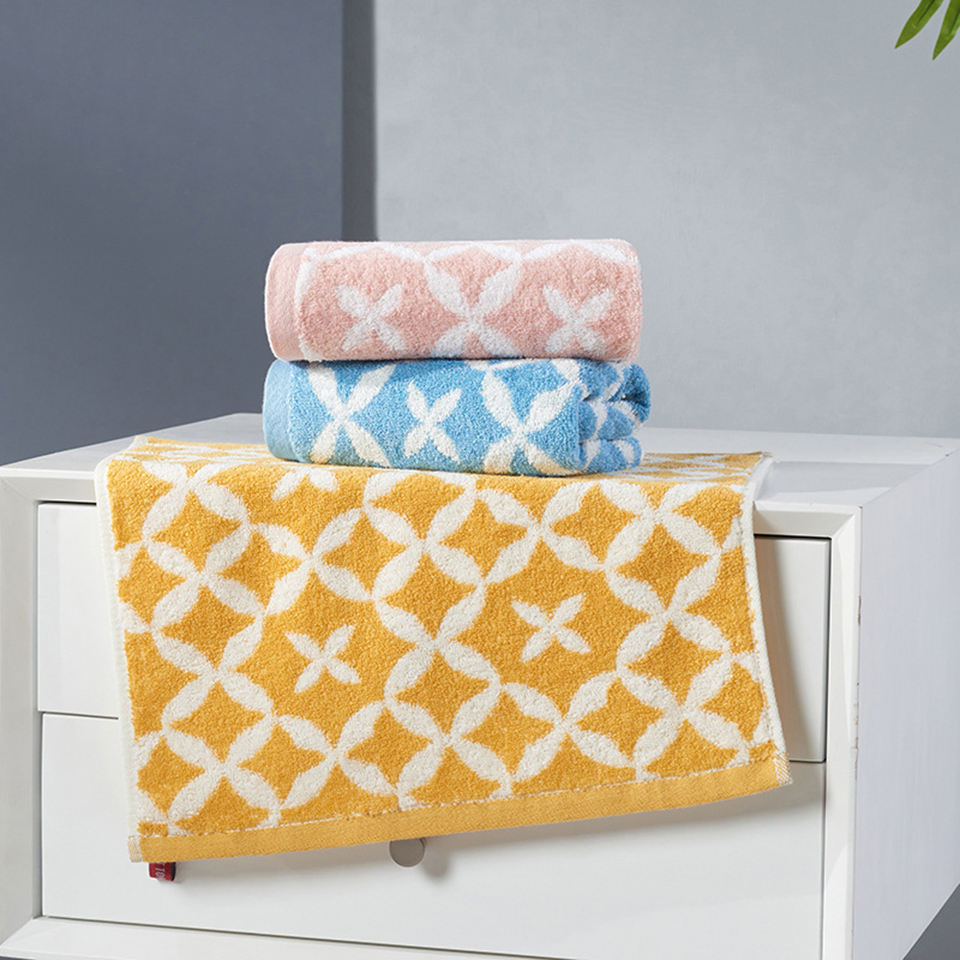
Para los compradores que deben decidir entre toallas teñidas en hilo y toallas estampadas, es fundamental comprender la diferencia esencial. Las toallas teñidas en hilo se elaboran tiñendo el hilo antes del tejido, lo que da como resultado rayas o cuadros con colores intensos y profundos que no se destiñen con los lavados. La desventaja es una cantidad mínima de pedido más alta y un proceso de producción más complejo.
La impresión con pigmentos, por el contrario, aplica la impresión a dos colores después de que la tela cruda se haya tejido. Este método ofrece una cantidad mínima de pedido mucho menor, a veces tan solo 50 unidades, lo que lo hace accesible para la producción en lotes pequeños. Sin embargo, las toallas impresas tienden a desteñirse y blanquearse tras lavados repetidos y, por lo general, tienen un tacto menos agradable en comparación con las teñidas con hilo.
Elegir la opción correcta
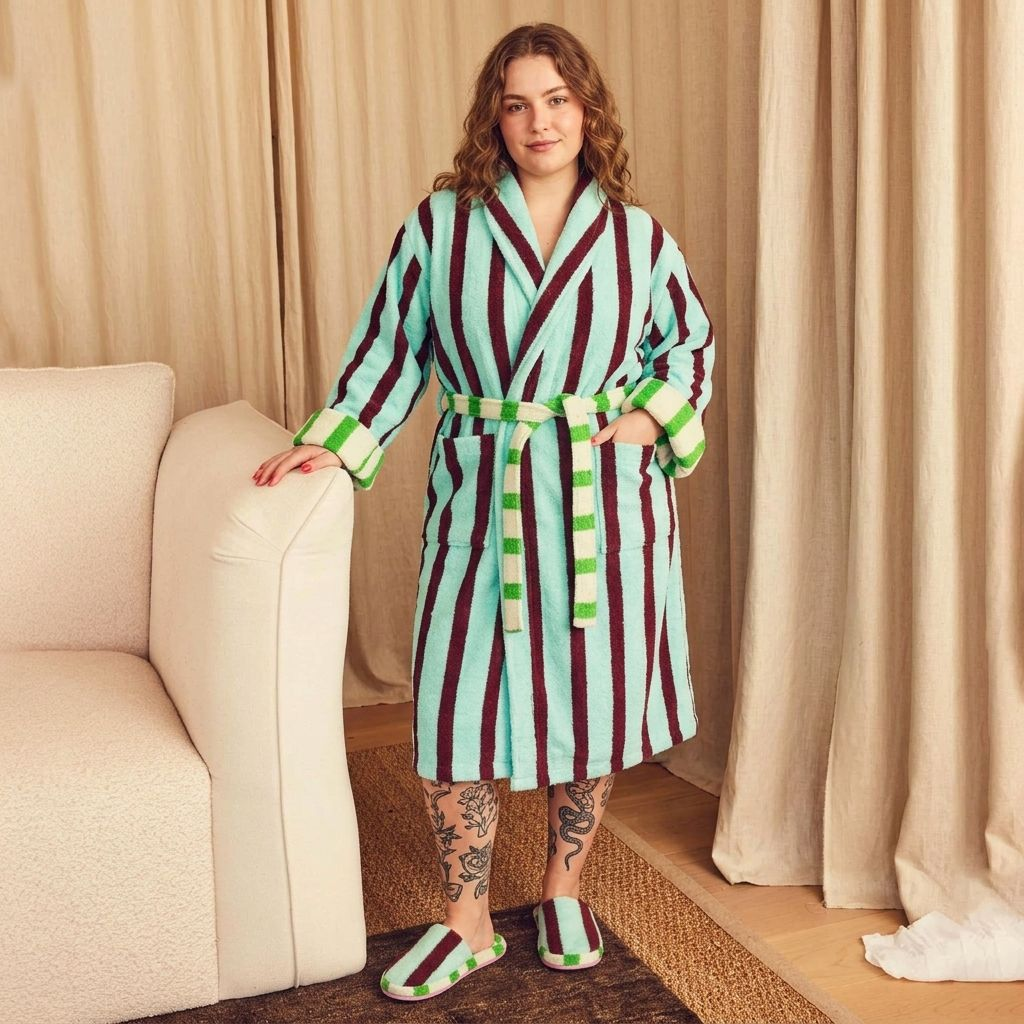
Para los compradores que priorizan la durabilidad del color, un tacto de alta calidad y un diseño sofisticado de rayas o cuadros, las toallas teñidas en hilo son la mejor opción, siempre que el volumen del pedido cumpla con los requisitos de cantidad mínima de pedido (MOQ). Para lotes más pequeños, pruebas o proyectos con presupuesto limitado donde la durabilidad del color no es tan importante, las toallas estampadas ofrecen una alternativa práctica. Comprender estas ventajas y desventajas permite a los compradores tomar decisiones informadas que se ajusten a su posicionamiento en el mercado y a sus capacidades de producción.
(El material proviene de Internet. Si existe alguna infracción, por favor contáctenos para su eliminación).
Fecha de publicación: 15 de septiembre de 2026