
Forståelse af MOQ: Hvorfor garnfarvede håndklæder kræver højere minimumsbeløb
For købere og brands, der indkøber tofarvede garnfarvede håndklæder, er et af de første spørgsmål altid den mindste ordremængde. Svaret afhænger i høj grad af, om du vælger fra eksisterende lager eller anmoder om et fuldt specialdesignet design. Grunden til, at garnfarvede håndklæder har højere MOQ'er end deres hvide trykte modstykker, skyldes selve produktionsprocessen: to farver garn skal farves separat, slås og arrangeres i forskellige rækkefølger, og vævemaskinerne skal være specifikt indstillet til hvert design. Dette er et standardkrav i hele branchen, uanset om du arbejder med enFabrik til træningshåndklæder, enSurf Poncho Factory, eller en af de mangeBadekåbeproducenterforsyner det globale marked.
Standard tofarvede striber på lager (ingen ny garnfarvning)
For købere, der har brug for hurtig levering og den lavest mulige stykpris, er standard tofarvede striber på lager det ideelle valg. Da der ikke kræves ny garnfarvning, er MOQ'en betydeligt lavere. Firkantede håndklæder og ansigtshåndklæder kræver typisk mindst 500 stk., mens bade- og sportshåndklæder starter ved kun 100 til 200 stk. Denne mulighed giver fordelen ved direkte levering fra eksisterende lager, hvilket gør det til den mest omkostningseffektive rute for mindre ordrer.
Brugerdefinerede tofarvede stilarter (brugerdefinerede farver, striber eller mønstre)
Når en køber ønsker brugerdefinerede farver eller unikke stribearrangementer, stiger MOQ'en tilsvarende. For standard dobby tofarvede striber uden jacquard kræver husholdningshåndklæder mindst 1.000 stk., mens bade- og strandhåndklæder starter ved 300 stk. For tofarvede jacquardhåndklæder med tekst, tern eller indviklede mønstre varierer den generelle MOQ fra 500 til 1.000 stk. Disse højere minimumsværdier afspejler processens kompleksitet: to partier garn skal omfarves, vridning og farvearrangement er nødvendigt, og dobby- eller jacquardmaskiner skal sættes op, hvilket alt sammen genererer betydeligt opstartsspild.
Den komplette produktionsproces: Fra garnfarvning til færdigt håndklæde
Det definerende princip for garnfarvede tekstiler er simpelt: garnet farves først og væves derefter. Denne rækkefølge er det, der giver garnfarvede håndklæder deres rige, holdbare farve og adskiller dem fra trykte alternativer. Produktionsprocessen udfolder sig i fire forskellige faser.
Indledende fase: Garnfarvning
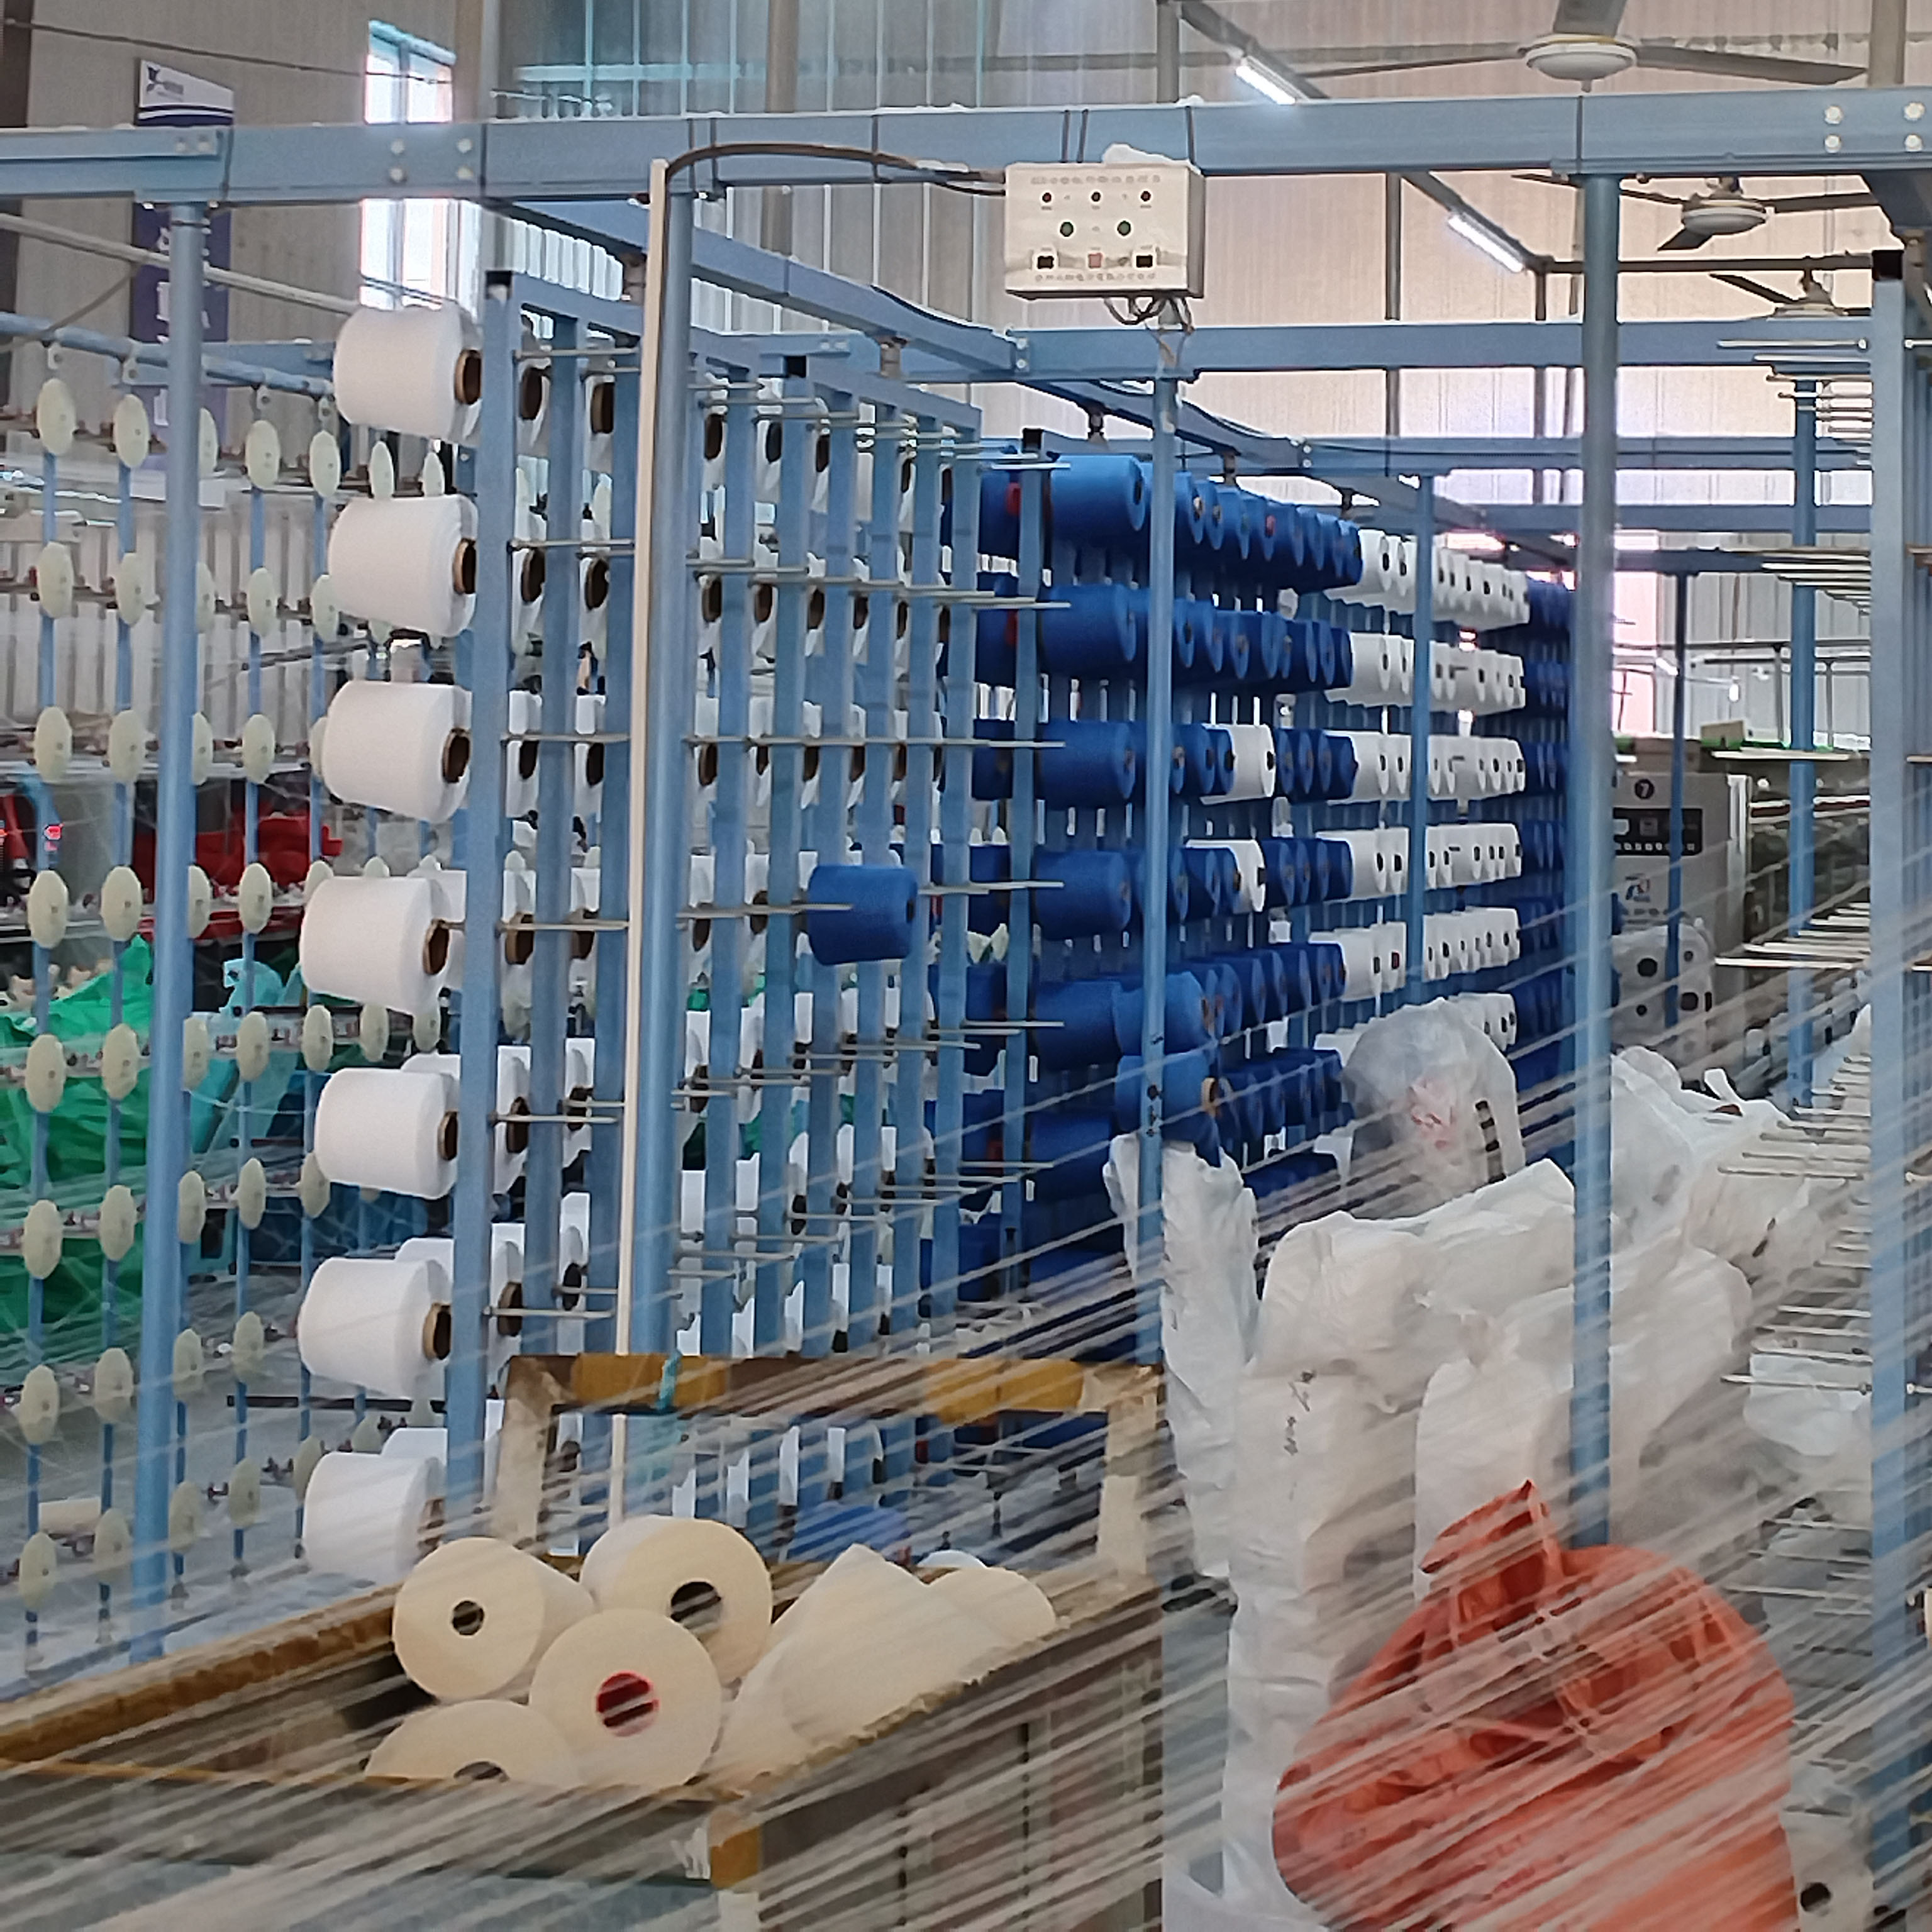
Processen begynder med inspektion af rågarn. Rent bomuldsgarn, typisk 32s eller 40s, kategoriseres i grundkæde, luvkæde og skudgarn. Brudte garner og klumper fjernes omhyggeligt for at sikre ensartet kvalitet. Derefter gennemgår garnet en hank-vaskning, en proces, der fjerner bomuldsvoks og urenheder for at sikre ensartede farvningsresultater.
De to farver farves derefter i separate bade med reaktive farvestoffer ved høje temperaturer. En fikseringsproces følger for at forbedre farveægtheden og opnå grad 4 eller højere. Efter farvning vaskes og koges garnet for at fjerne løst overfladefarvestof og forhindre farveblødning i det færdige produkt. Til sidst tørres det farvede garn og vikles i garnpakker, hvor de to farver opbevares separat for at opretholde en klar forskel gennem hele den resterende proces.
Mellemtrin: Forberedelse før vævning
I denne fase tager det tofarvede arrangement form. Sektionsvridning er nøgletrinnet: De to farver kædegarn arrangeres skiftevis i henhold til stribedesignet, hvilket skaber en ensartet kædetråd. Dette trin bestemmer bredden og afstanden mellem de tofarvede striber. Det vridne garn gennemgår derefter en limning, hvor en beskyttende belægning påføres for at forhindre brud under højspændingsvævningsprocessen.
Efter størrelsessortering passerer garnet gennem en hårnåls- og røroptrækningsmekanisme, hvor trådene arrangeres i henhold til mønsterdesignet. For dobby-mekanismer er dette trin relativt ligetil; for tofarvede tern eller jacquard-design kræves yderligere flerfarvede shuttle-bokse. Parallelt vikles de tofarvede skudgarner på stifter til brug i rapier-håndklædevæven.
Vævestadiet: Terry Weaving
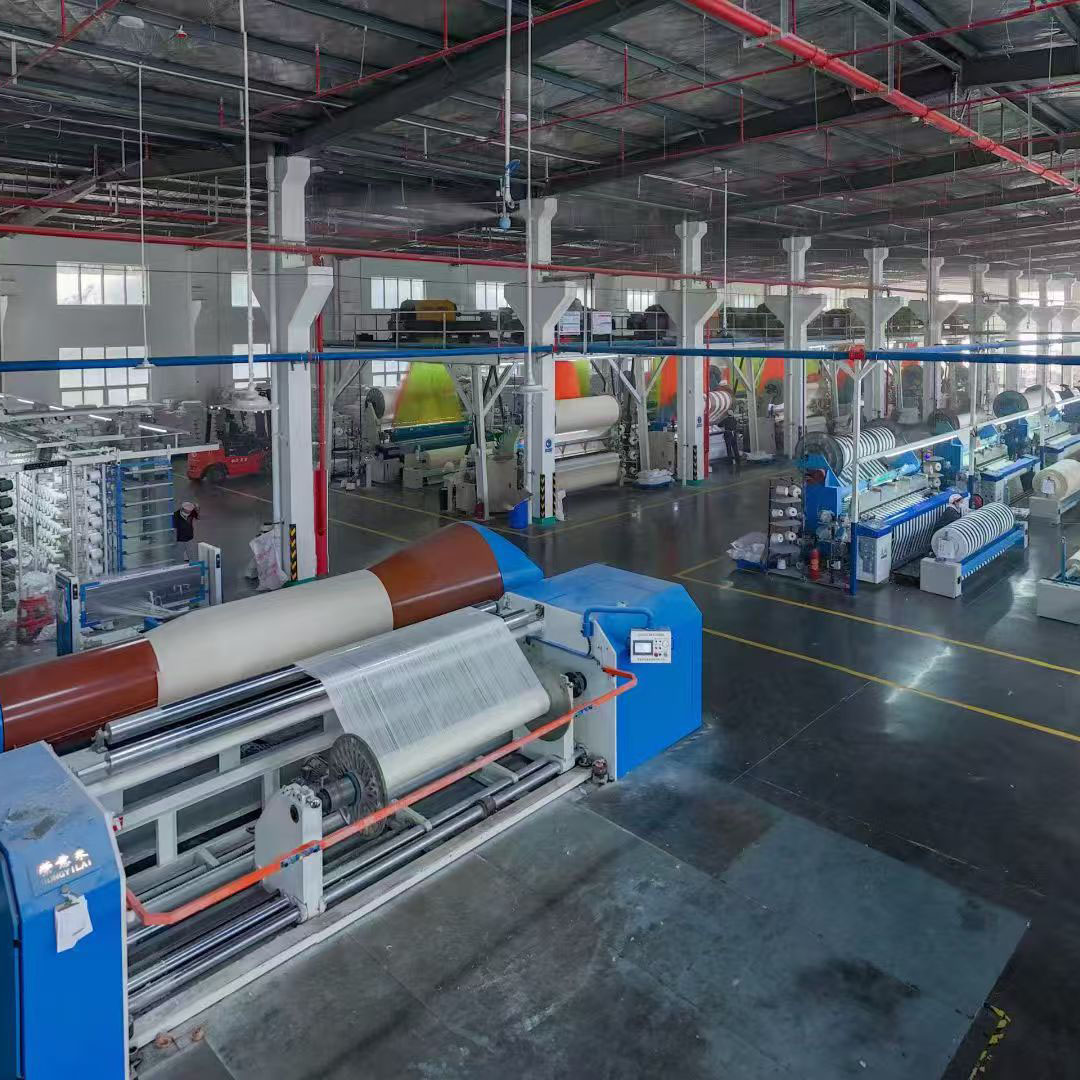
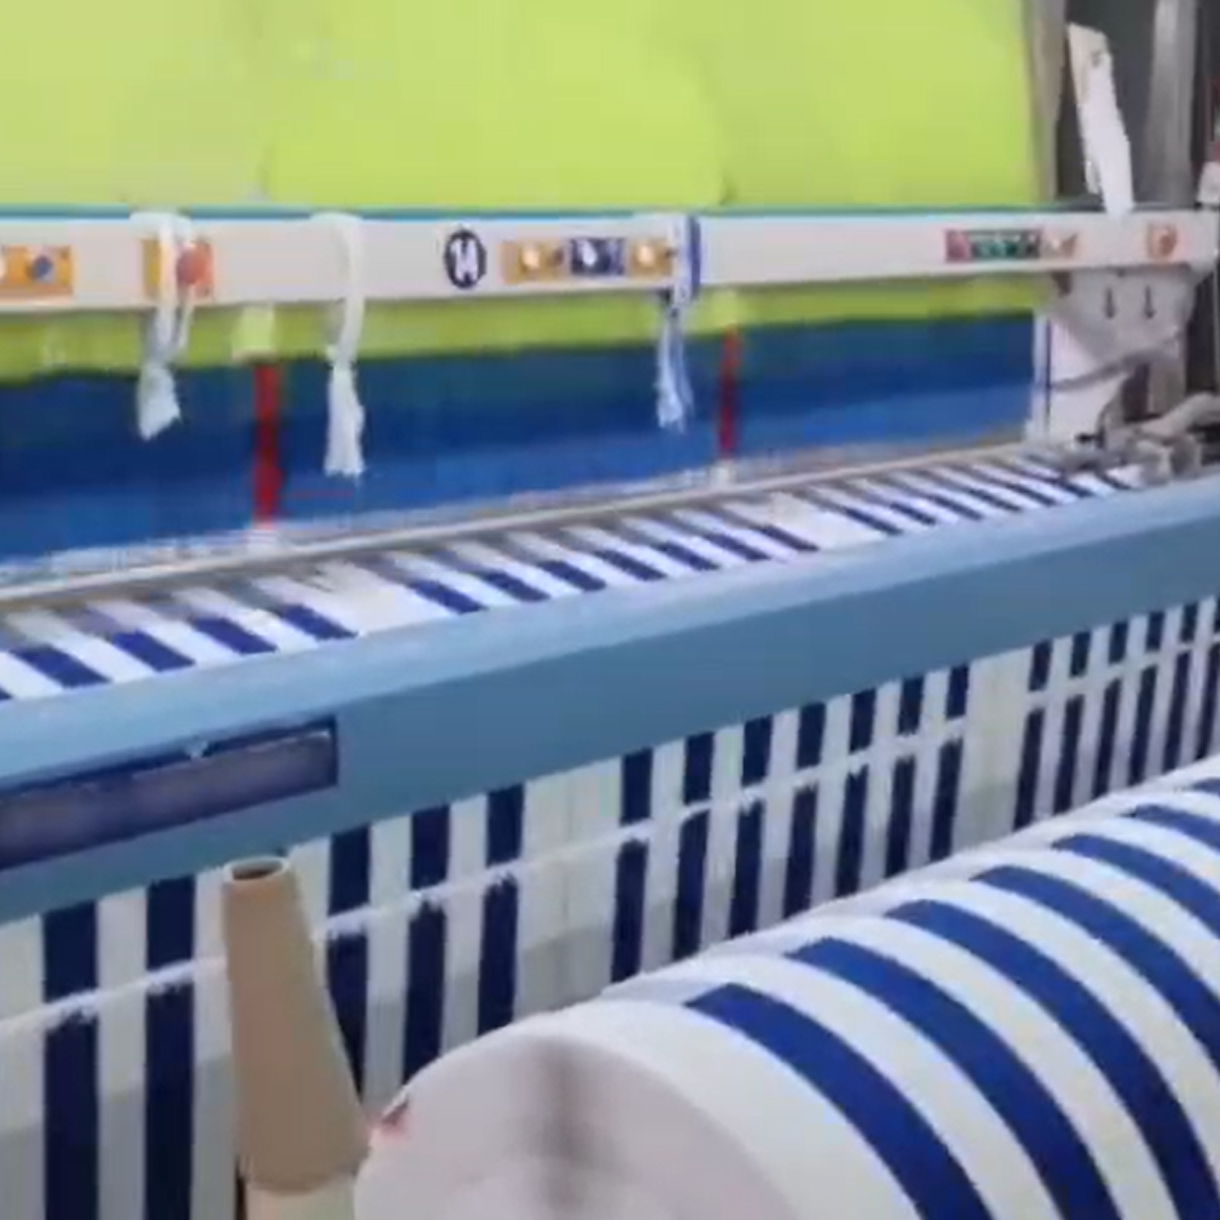
Vævefasen bringer designet til live. På en håndklædevæv med rapier fremstilles tofarvede striber ved hjælp af en dobby-mekanisme, der skifter kædefarver, hvilket kun kræver en enkelt shuttle-boks. Til tofarvede tern eller dobbeltsidede tofarvede designs er væven udstyret med en dobbelt shuttle-boks til skiftevis at indsætte de to farvede skudgarner. Resultatet er et kontinuerligt håndklædestof med et tofarvet mønster med en frotté-løkkestruktur, der er kendetegnende for kvalitetsfrottéhåndklæder.
Efterbehandling: Fra gråt stof til færdigt produkt
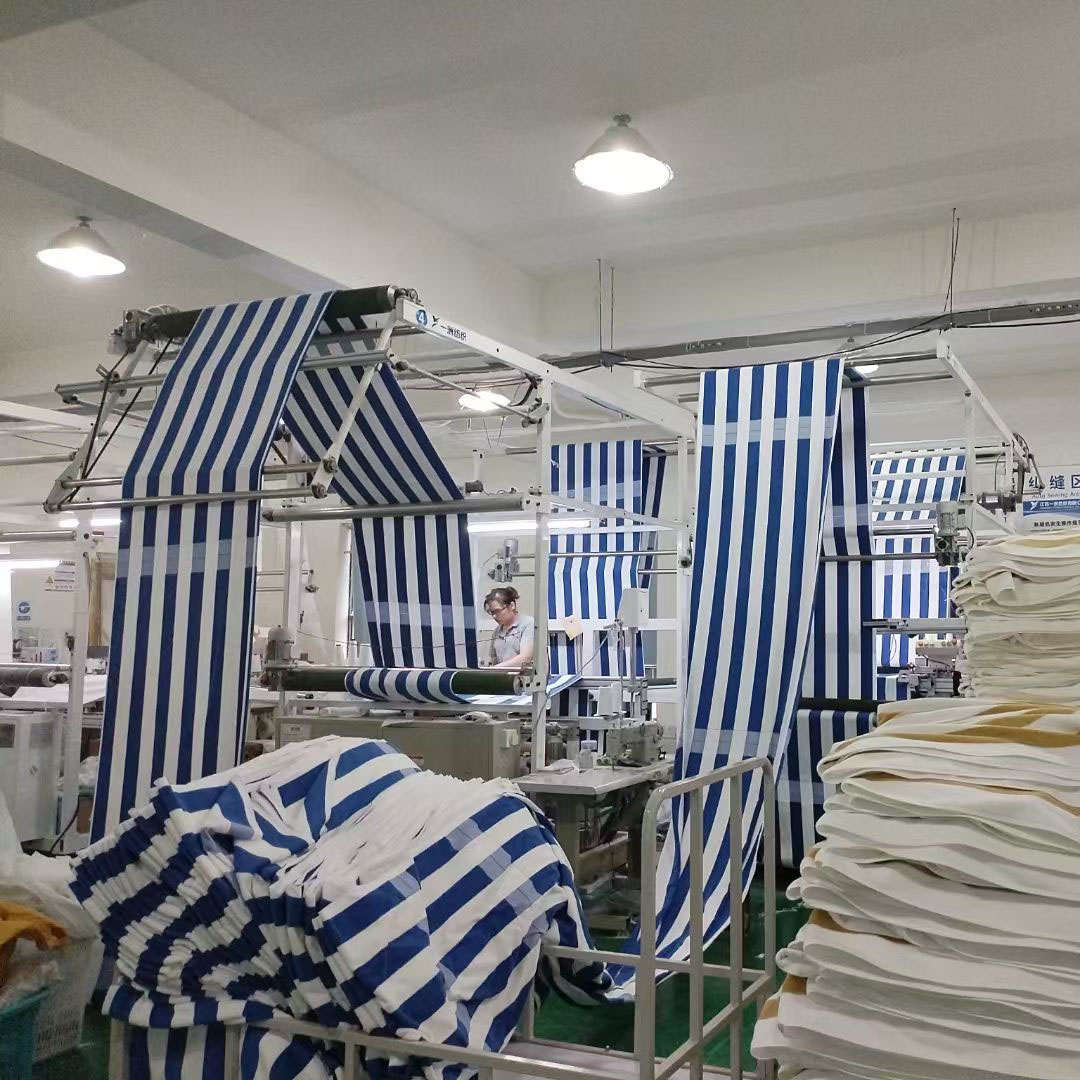
Efter vævningen gennemgår det greige stof en indledende inspektion, hvor defekter såsom knækkede garner, farvestriber og fejlvalg identificeres og sorteres. Stoffet gennemgår derefter en forkrympning via vask, et vigtigt trin for garnfarvede stoffer, der fjerner vævelimningsmidler og forhindrer krympning i det færdige produkt.
Derefter tørres stoffet og forarbejdes gennem en stenter-sættemaskine, som bruger højtemperaturdamp til at flade stoffet ud, samtidig med at bredden og krympningen kontrolleres inden for 5 procent. Stoffet skæres derefter i kontinuerlige lange strimler i henhold til dimensionerne af de færdige ansigts- eller badehåndklæder. Kantsyning følger, med dobbelttråds overlocksøm på alle fire sider for at forhindre løsnelse og optrævling.
Det færdige produkt gennemgår derefter en sidste vask og geninspektion med stikprøvekontrol for farveægthed, fiberafskalning og dimensionsnøjagtighed. Til sidst foldes, mærkes og pakkes håndklæderne i gaveæsker eller plastikposer, før de sendes til distribution på lager.
Garnfarvet vs. trykt: En vigtig forskel for købere
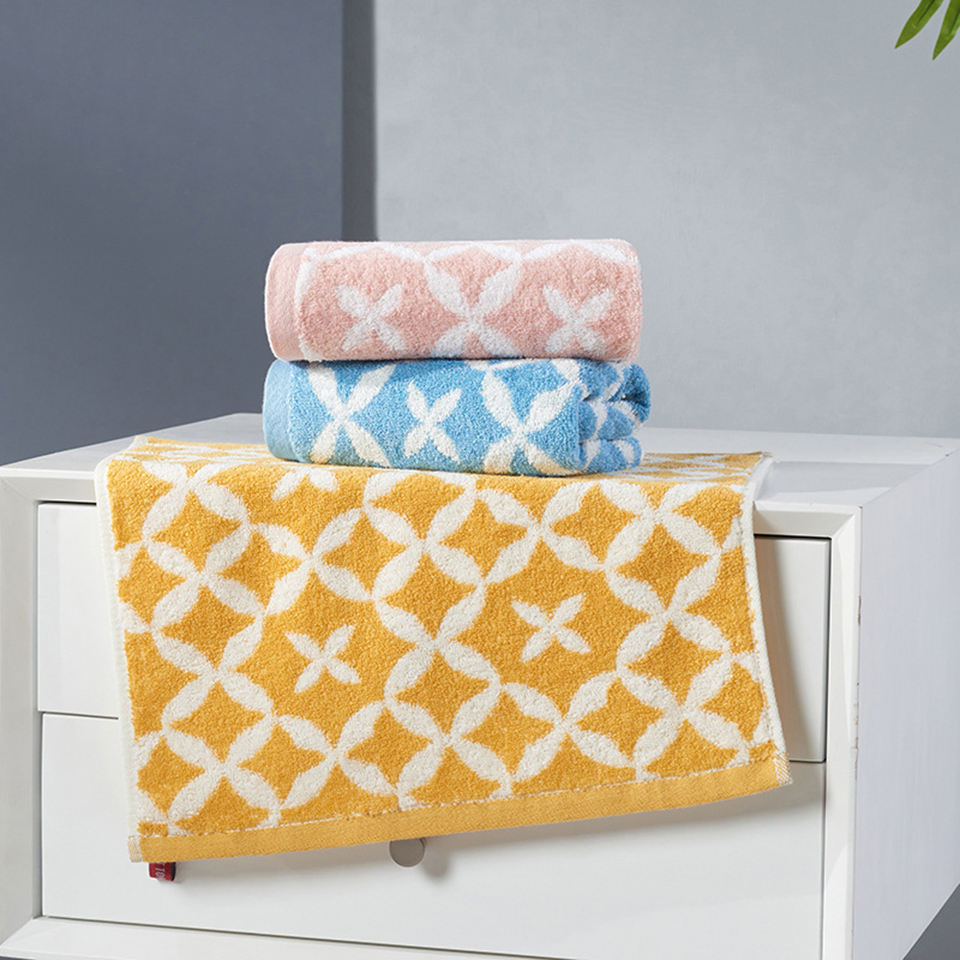
For købere, der skal vælge mellem garnfarvede og trykte håndklæder, er det vigtigt at forstå den grundlæggende forskel. Garnfarvede håndklæder fremstilles ved at farve garnet før vævning, hvilket resulterer i striber eller tern med rig dybde og farve, der ikke falmer ved vask. Ulempen er en højere minimumsbestillingsmængde og en mere kompleks produktionsproces.
Pigmenttryk anvender derimod tofarvet tryk efter at det grå stof er vævet. Denne metode tilbyder en meget lavere minimumsbestillingsmængde, nogle gange så lav som 50 stk., hvilket gør den tilgængelig for produktion i små serier. Trykte håndklæder er dog tilbøjelige til at falme og blive hvidere efter gentagen vask og har generelt en dårligere følelse sammenlignet med deres garnfarvede modstykker.
Valg af den rigtige mulighed
For købere, der prioriterer farveholdbarhed, førsteklasses fornemmelse og et sofistikeret stribet eller ternet design, er garnfarvede håndklæder det bedste valg, forudsat at ordremængden opfylder MOQ-kravene. Til mindre partier, testkørsler eller budgetbevidste projekter, hvor farveholdbarheden er mindre kritisk, tilbyder trykte håndklæder et praktisk alternativ. Forståelse af disse afvejninger giver købere mulighed for at træffe informerede beslutninger, der stemmer overens med deres markedspositionering og produktionskapacitet.
(Materialet er fra internettet. Hvis der er nogen form for krænkelse, bedes du kontakte os for sletning.)
Opslagstidspunkt: 15. september 2026